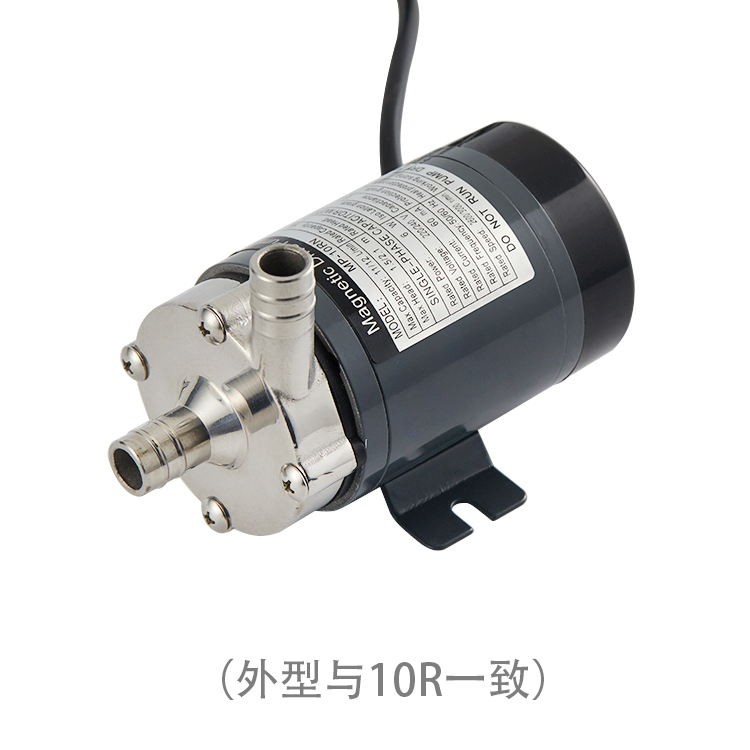
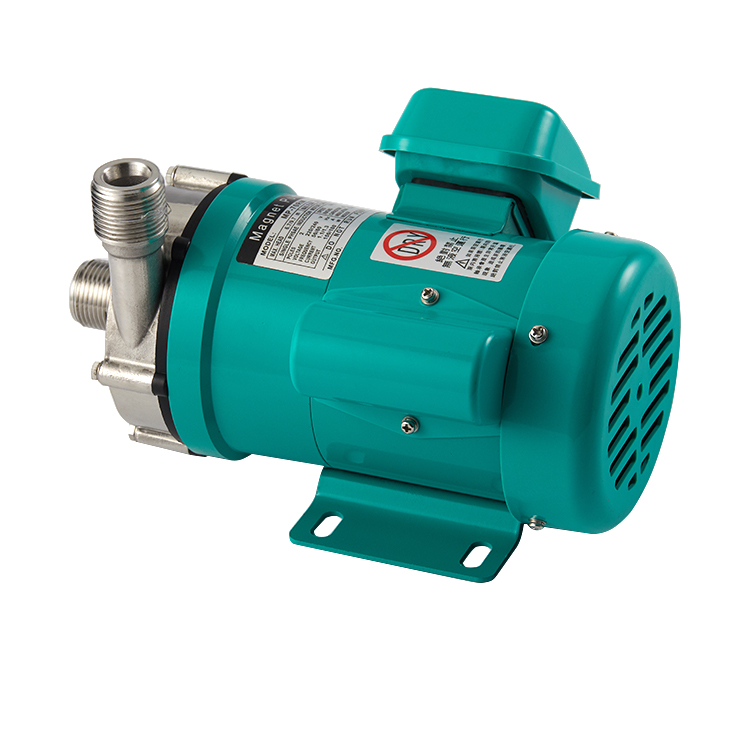
hersteller von lebensmittelechten Pumpen
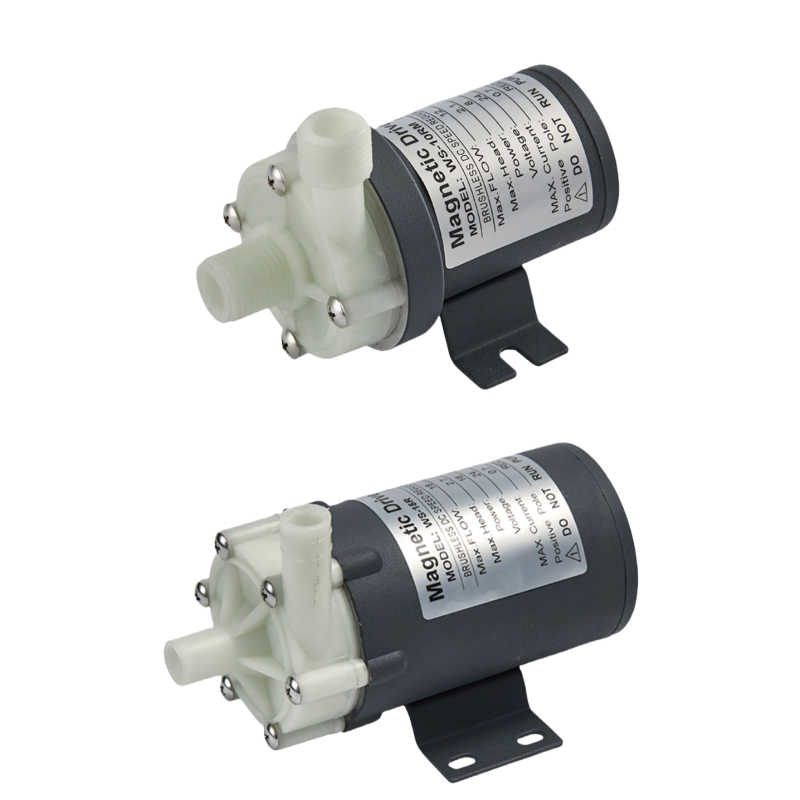
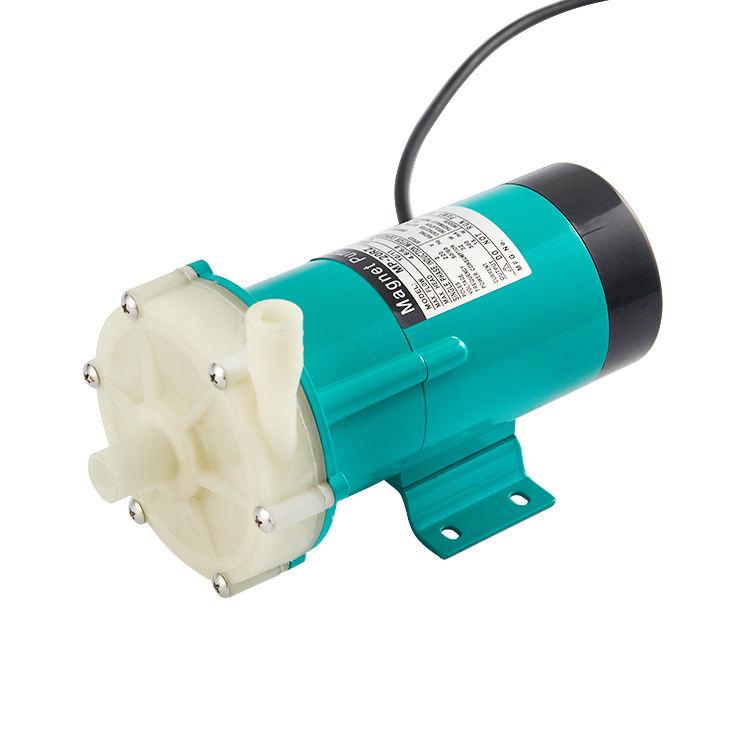
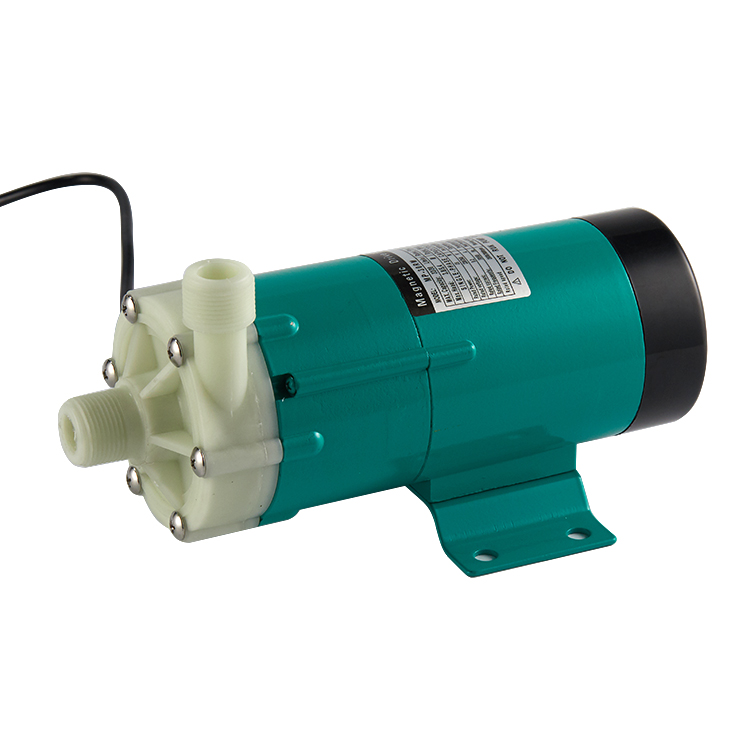
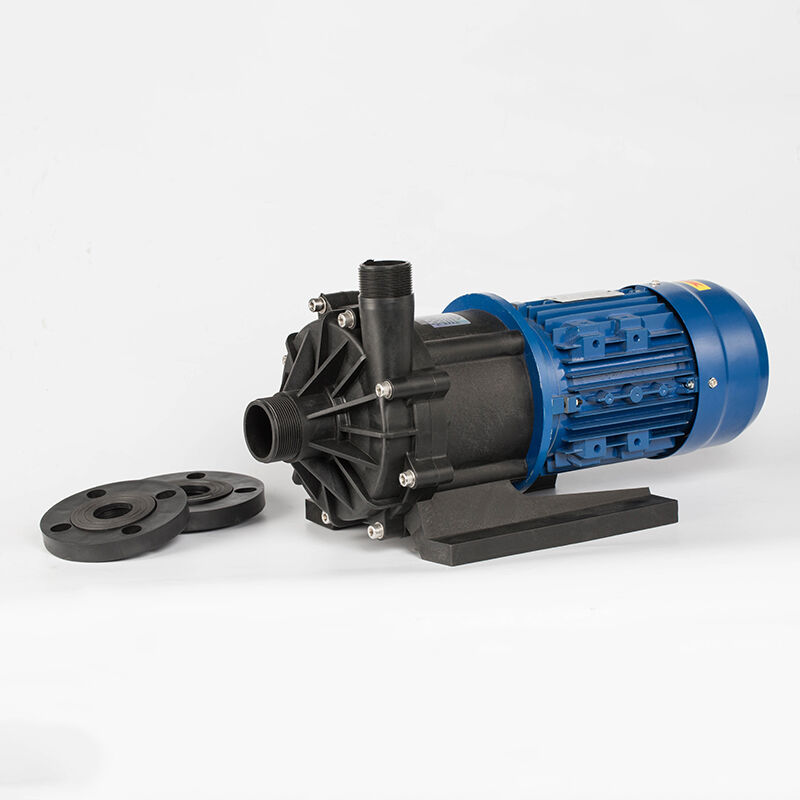
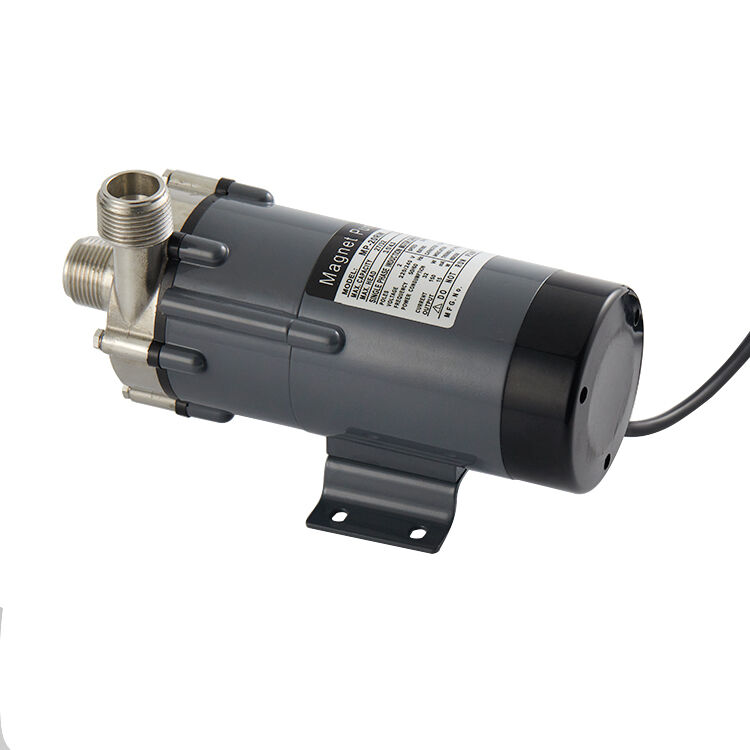
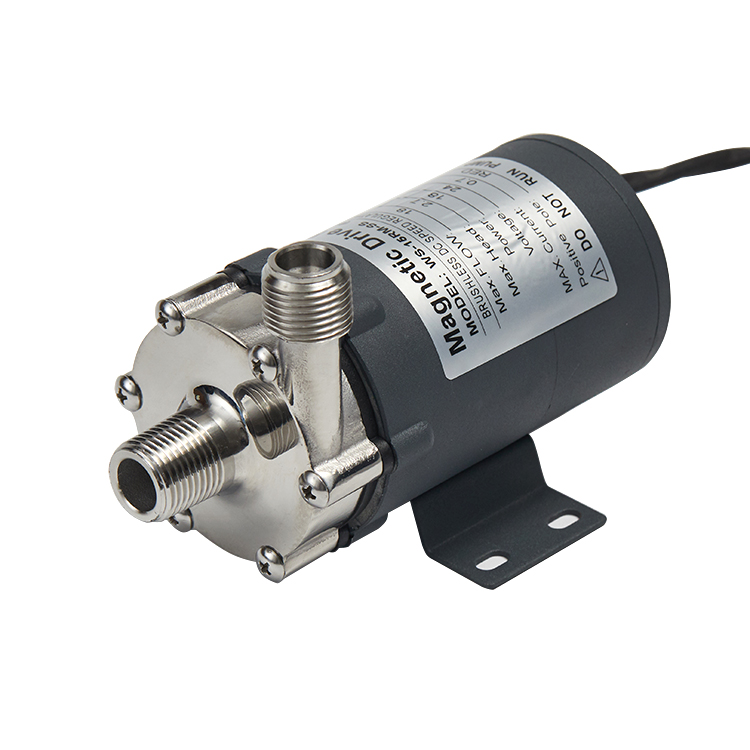
Ein Hersteller von Pumpen für Lebensmittelqualität spezialisiert sich auf die Konstruktion und Fertigung von Pumpen, die strenge Anforderungen an Lebensmittelsicherheit und Hygiene erfüllen, wie sie in der Lebensmittel- und Getränkeindustrie weltweit gelten. Diese Pumpen sind so konstruiert, dass sie empfindliche Lebensmittelprodukte schonend fördern, ohne deren Integrität zu beeinträchtigen oder Kontaminationen zu verursachen. Der Hersteller von Pumpen für Lebensmittelqualität entwickelt Lösungen, die den Vorschriften der FDA, den Standards des USDA sowie internationalen Zertifizierungen für Lebensmittelsicherheit entsprechen. Funktional dienen Lebensmittel-Pumpen zum Fördern, Mischen und Dosieren von Lebensmittelprodukten – von Flüssigkeiten bis hin zu hochviskosen Stoffen – ohne Qualitätsverluste. Der Hersteller integriert fortschrittliche Technologien wie selbstansaugende Funktionen, schonende Produktförderung und eine konstruktionsbedingt geringe Rückstandsneigung. Die Pumpen weisen eine hygienische Bauweise auf, bei der eine werkzeuglose Demontage für schnelle Reinigung und Wartung möglich ist, wodurch Produktanlagerungen in schwer zugänglichen Bereichen vermieden werden. Zu den technischen Merkmalen zählen hygienische Designs mit glatten Oberflächen, Komponenten aus Edelstahl sowie polierten Innenflächen, die das bakterielle Wachstum hemmen. Der Hersteller von Pumpen für Lebensmittelqualität kombiniert stufenlose Drehzahlregelung, präzise Durchflussüberwachung sowie Kompatibilität mit CIP-Systemen (Clean-In-Place) für eine automatisierte Hygienisierung. Einsatzgebiete umfassen vielfältige Branchen wie die Milchverarbeitung, Getränkeherstellung, Saucenproduktion, pharmazeutische Verfahren sowie die Kosmetikfertigung. Der Hersteller von Pumpen für Lebensmittelqualität unterstützt Produzenten, die zuverlässige Anlagen benötigen, um Produktsicherheit zu gewährleisten, die Haltbarkeit zu verlängern und den Nährwert zu bewahren. Ob Milch, Saft, Honig oder spezielle Lebensmittelzusatzstoffe verarbeitet werden – diese Pumpen liefern stets konsistente Leistung und erfüllen dabei die höchsten branchenüblichen Anforderungen an Lebensmittelsicherheit.

 EN