fabricante de bomba grau alimentício
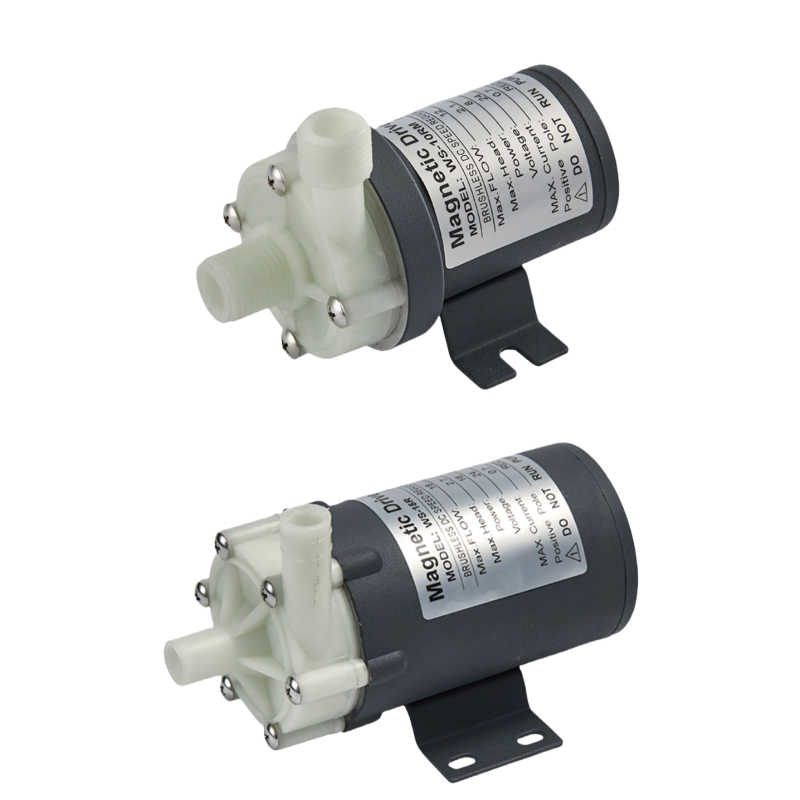
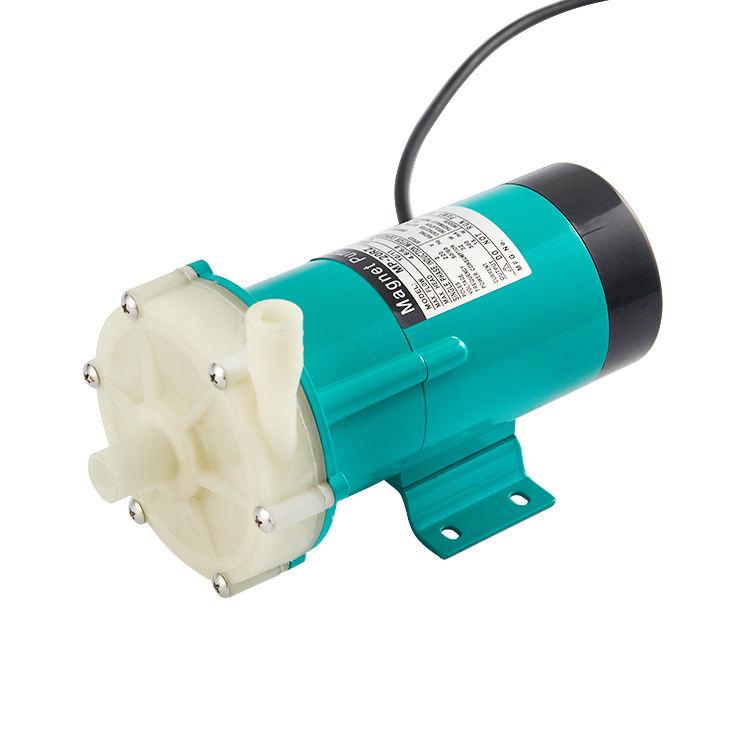
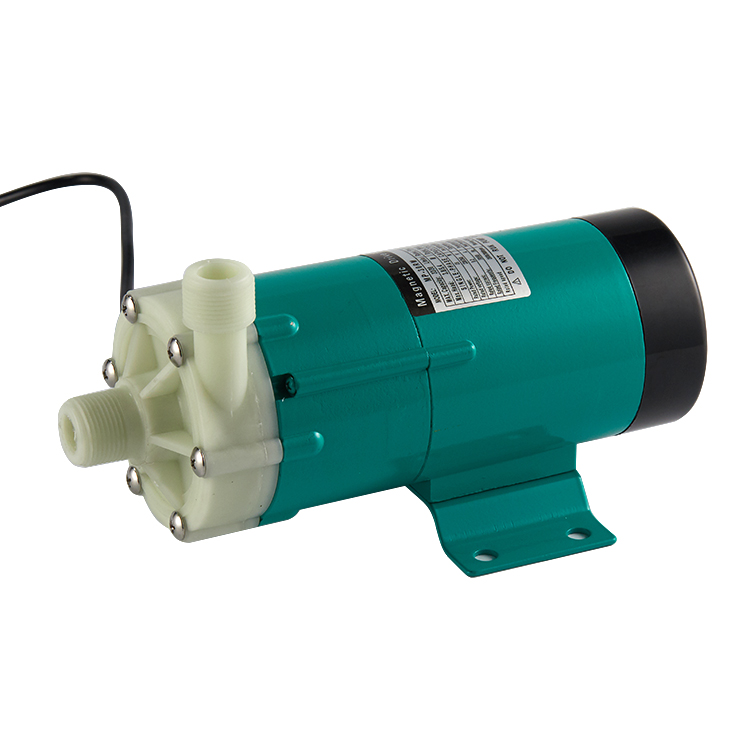
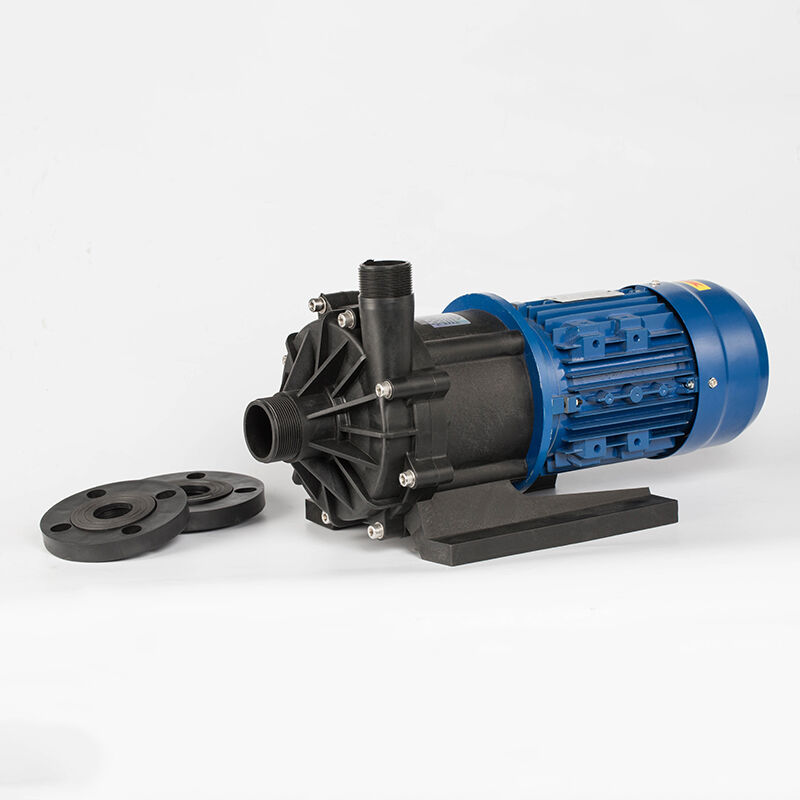
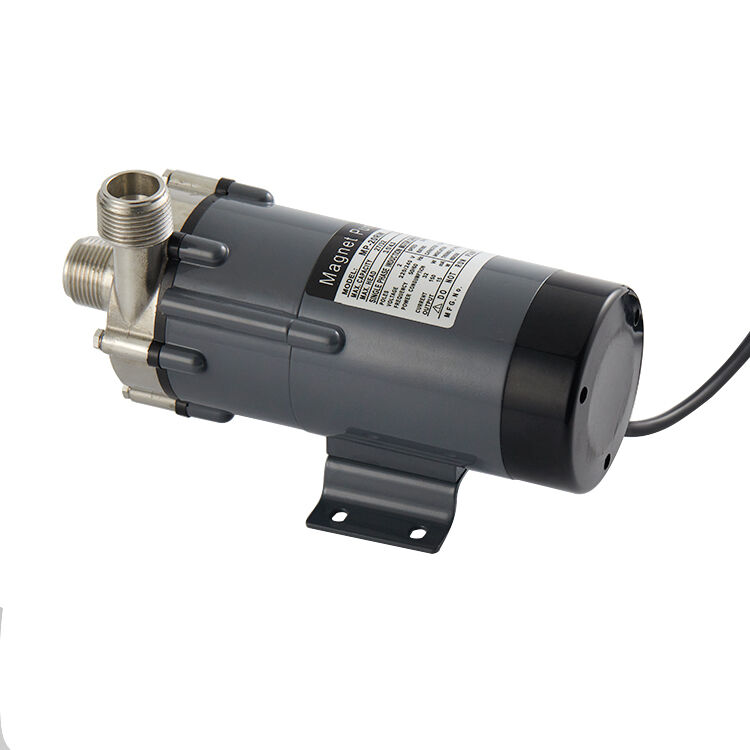
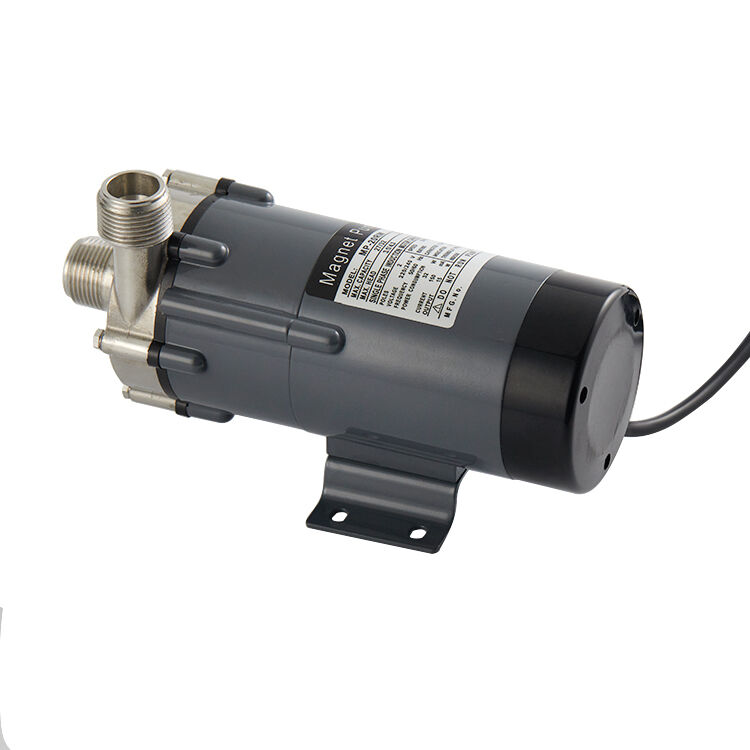
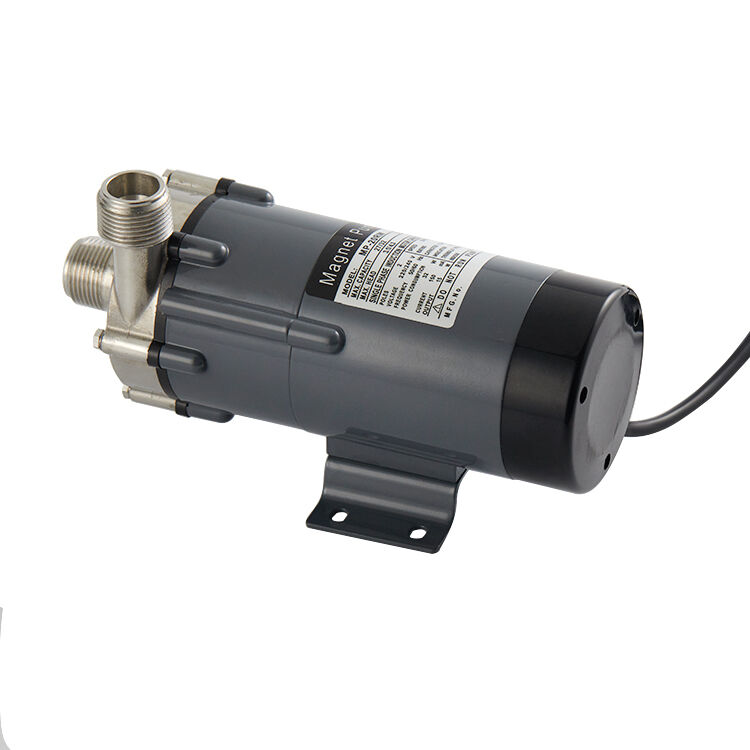
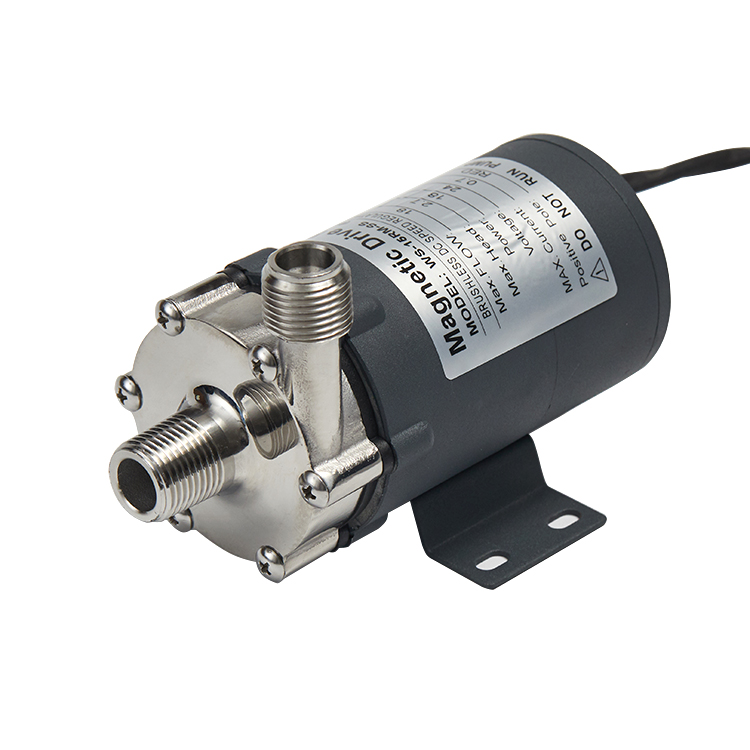
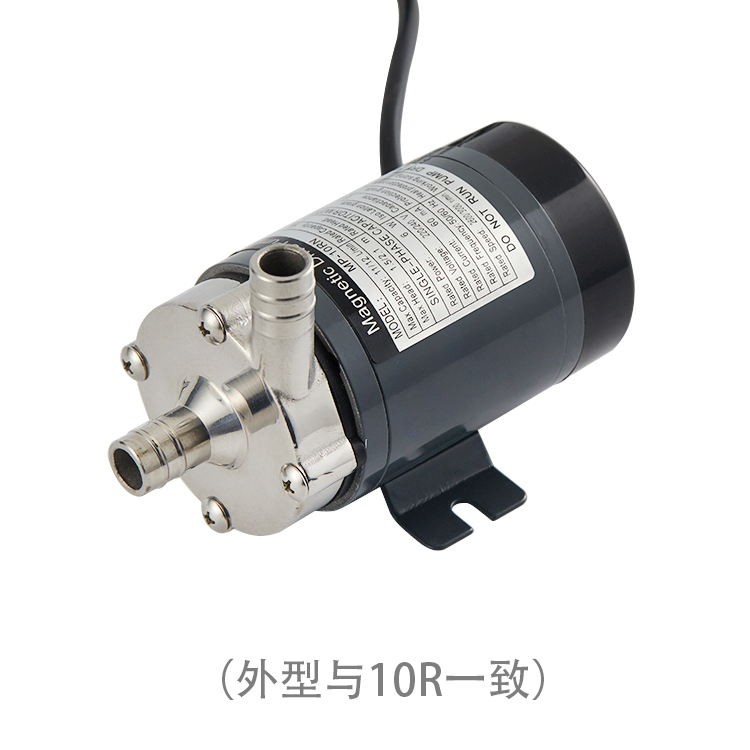
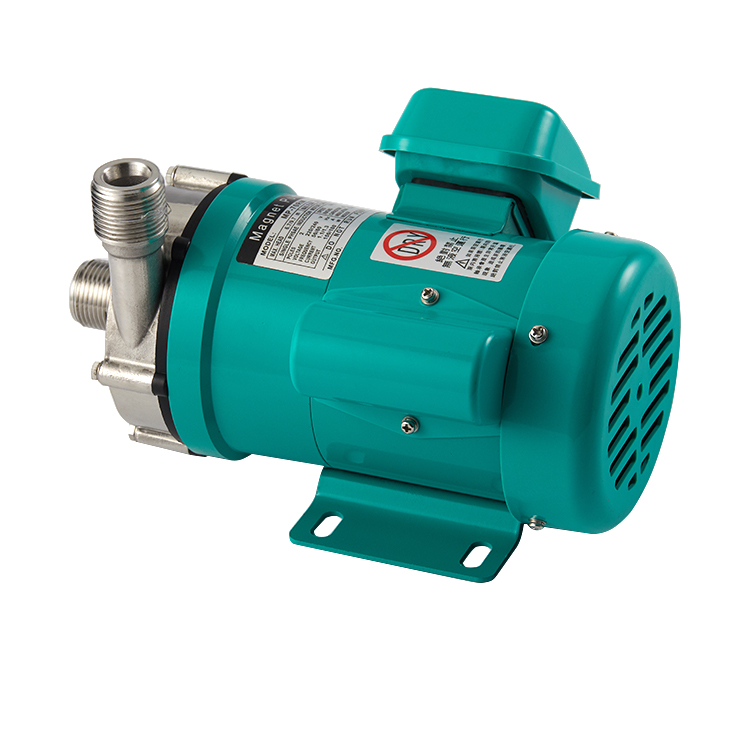
Um fabricante de bombas para uso alimentar especializa-se no projeto e na produção de bombas que atendem às rigorosas normas de segurança alimentar e sanidade exigidas em toda a indústria de alimentos e bebidas. Essas bombas são projetadas para manipular produtos alimentares sensíveis, mantendo a integridade do produto e prevenindo contaminação. O fabricante de bombas para uso alimentar desenvolve soluções compatíveis com as regulamentações da FDA, com os padrões do USDA e com certificações internacionais de segurança alimentar. Funcionalmente, as bombas para uso alimentar transferem, misturam e dosam produtos alimentares — desde líquidos até substâncias viscosas — sem comprometer a qualidade. O fabricante de bombas para uso alimentar incorpora tecnologias avançadas, como capacidade de autoescorvamento, manipulação suave do produto e design com resíduo mínimo do produto. Essas bombas apresentam construção sanitária com desmontagem sem ferramentas para limpeza e manutenção rápidas, eliminando o acúmulo de produto em áreas de difícil acesso. Os recursos tecnológicos incluem designs higiênicos com superfícies lisas, componentes em aço inoxidável e acabamentos internos polidos, que impedem o crescimento bacteriano. O fabricante de bombas para uso alimentar integra controles de velocidade variável, monitoramento preciso da vazão e compatibilidade com sistemas CIP (Clean-In-Place) para saneamento automatizado. As aplicações abrangem diversos setores, incluindo processamento de laticínios, produção de bebidas, fabricação de molhos, operações farmacêuticas e produção cosmética. O fabricante de bombas para uso alimentar atende produtores que exigem equipamentos confiáveis, capazes de garantir a segurança do produto, prolongar sua vida útil e preservar seu valor nutricional. Seja no processamento de leite, suco, mel ou aditivos alimentares especializados, essas bombas oferecem desempenho consistente, cumprindo os requisitos mais rigorosos de segurança alimentar da indústria.

 EN