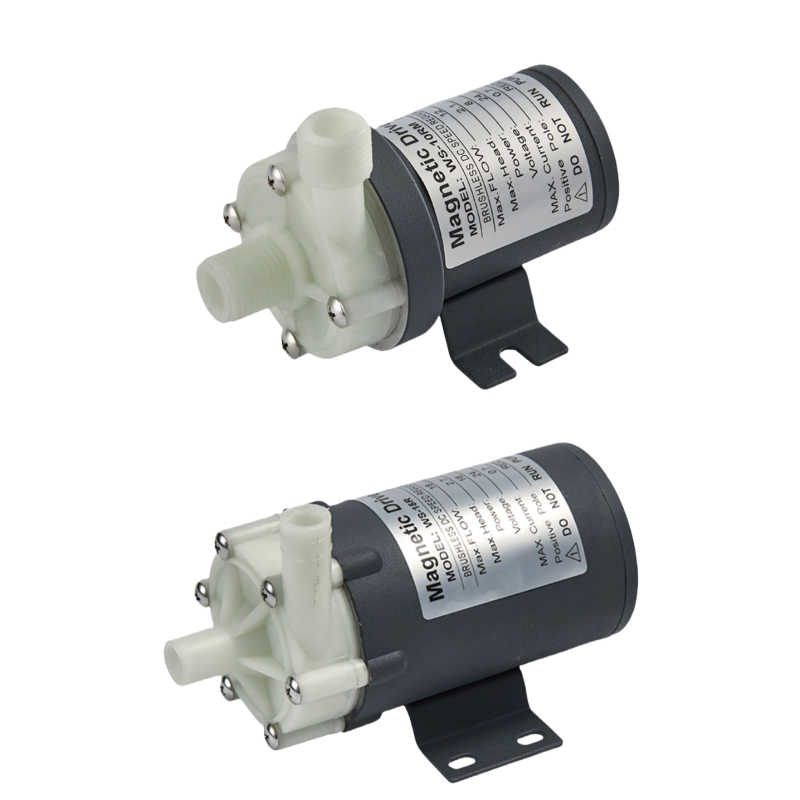
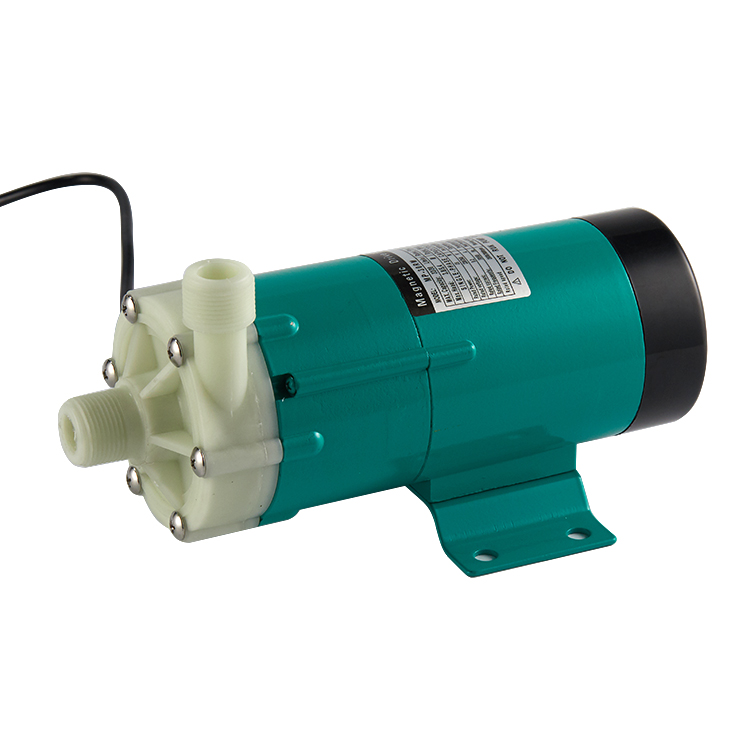
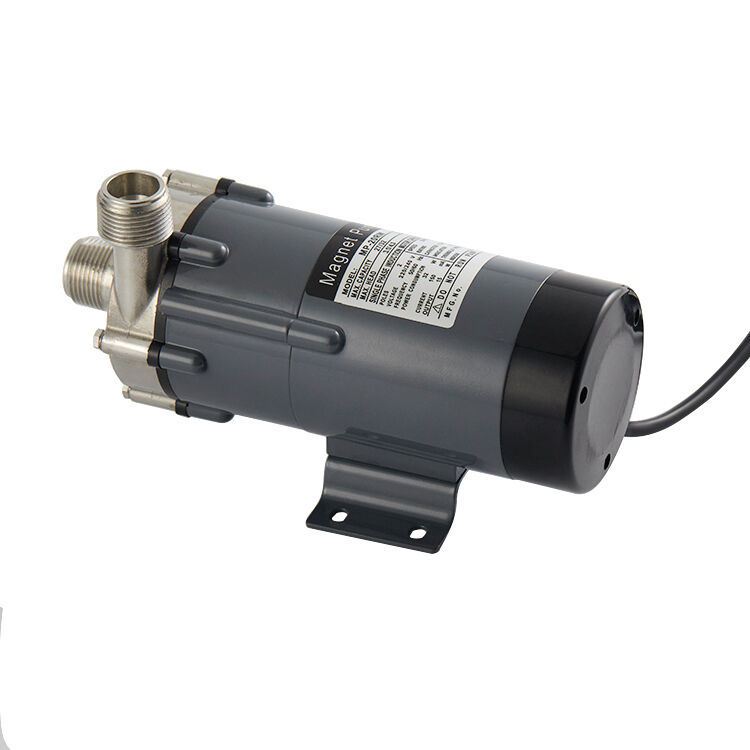
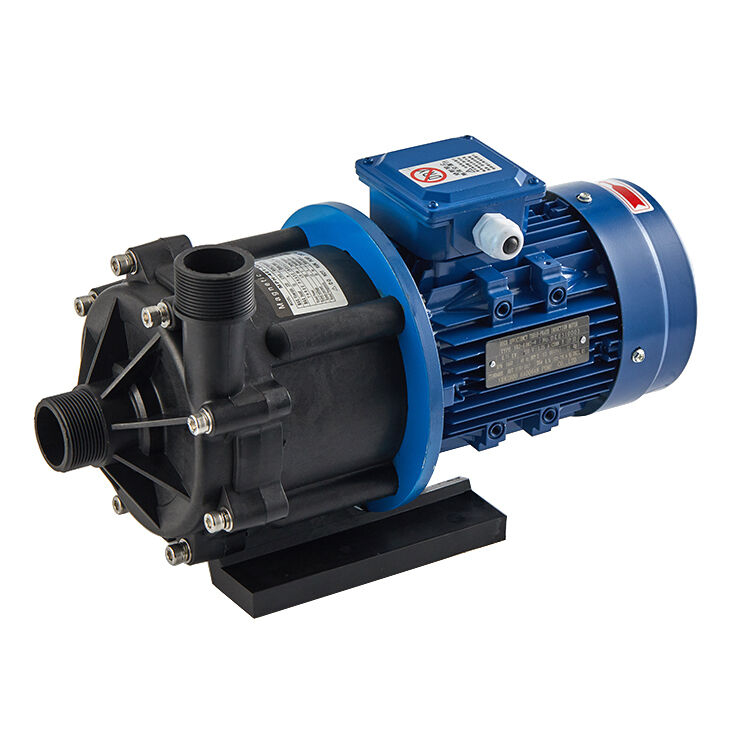
Distribuidor de bombas de elaboración

Todas las categorías
Obtener una cotización

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

distribuidor de bombas de elaboración

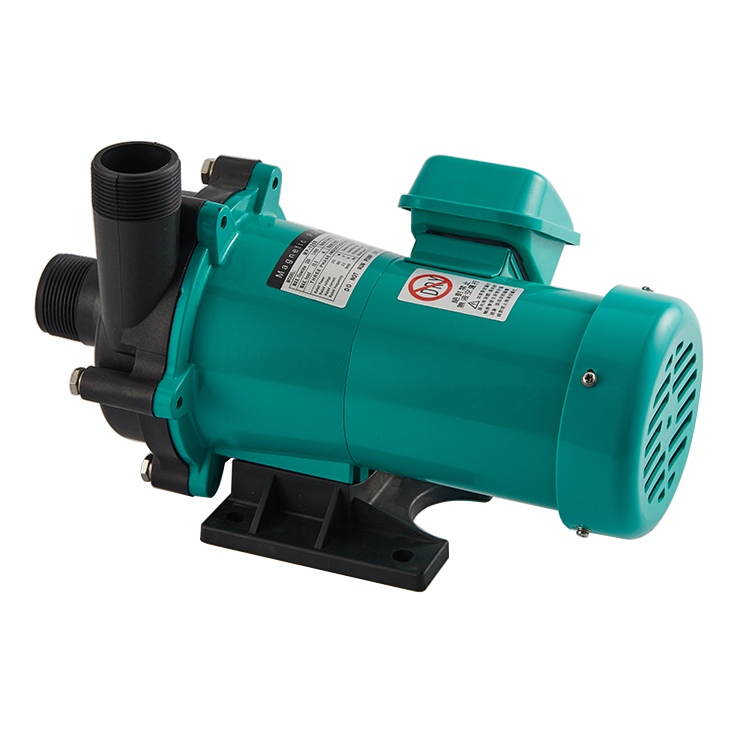
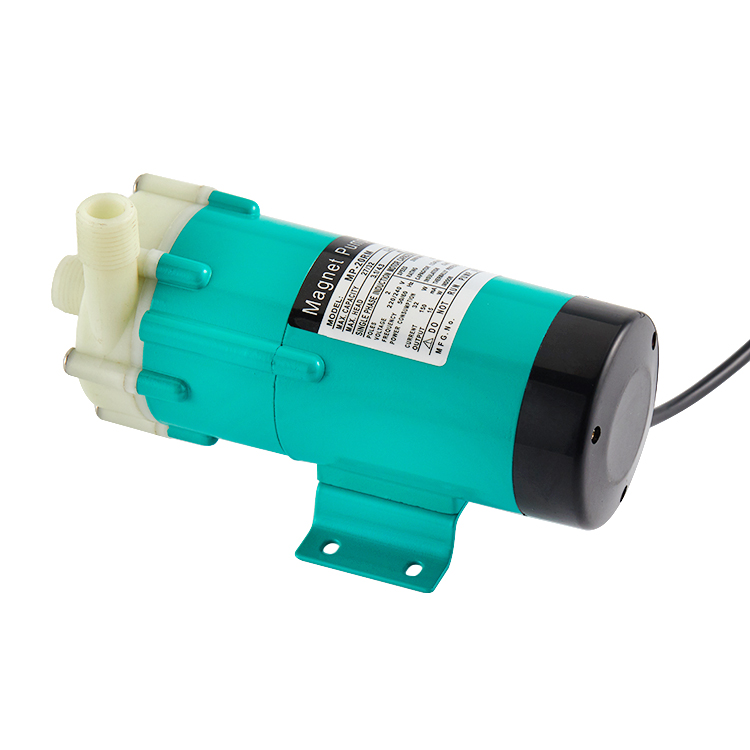
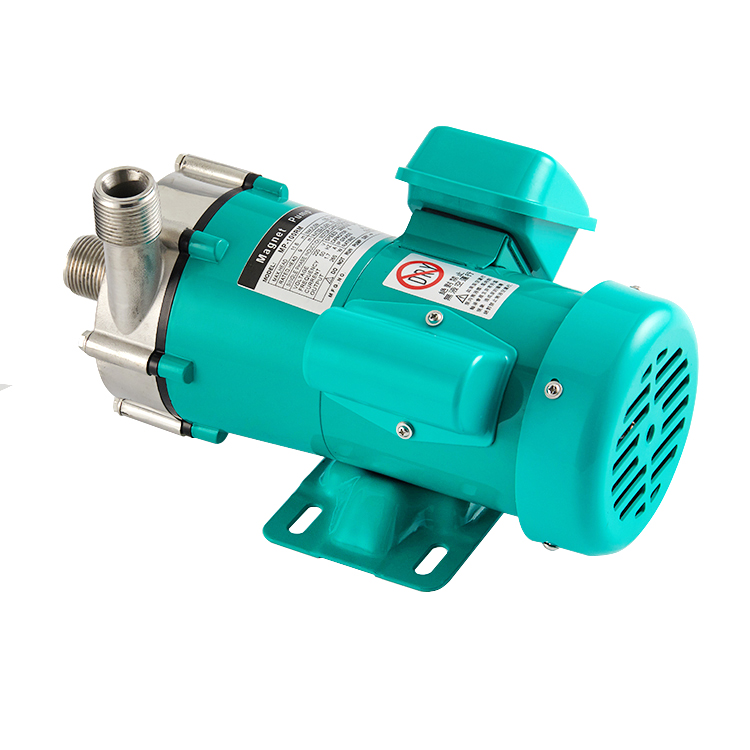
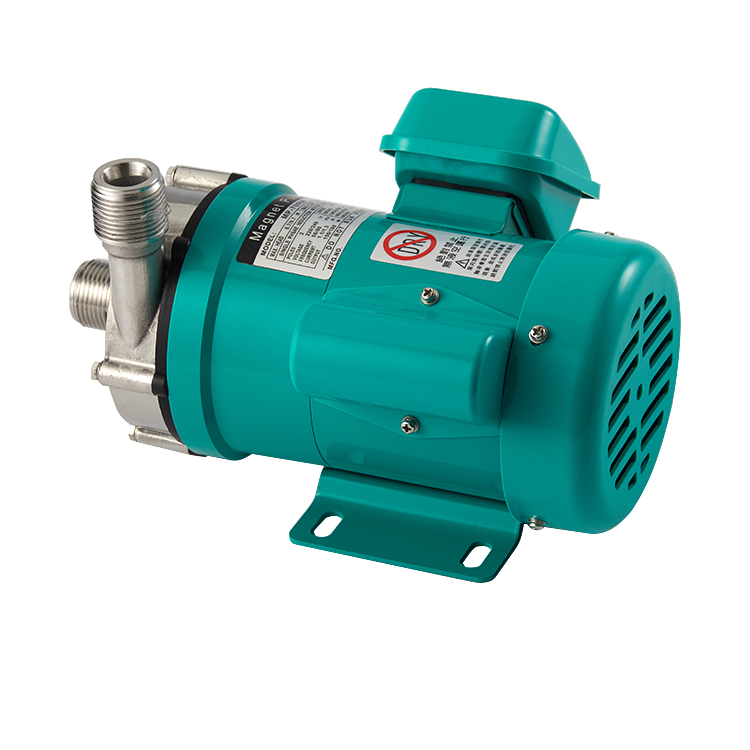
Un distribuidor de bombas de elaboración de cerveza sirve como un componente crítico en las modernas instalaciones de producción de bebidas, proporcionando soluciones confiables de transferencia de fluidos diseñadas específicamente para las operaciones de cervecería. Este equipo especializado funciona como el centro central para distribuir el líquido presurizado a través de los sistemas de elaboración de cerveza, asegurando tasas de flujo consistentes y control preciso sobre el movimiento de los ingredientes durante las diversas etapas de producción. El distribuidor de la bomba de cerveza incorpora características tecnológicas avanzadas que lo distinguen del equipo estándar de transferencia de fluidos. Los sistemas modernos utilizan unidades de frecuencia variable, monitoreo de presión en tiempo real y mecanismos automatizados de control de flujo. Estas tecnologías permiten a los operadores ajustar los parámetros al instante, respondiendo a las demandas de producción cambiantes sin intervención manual. El distribuidor de bombas de cerveza se integra perfectamente con la infraestructura de cervecería existente, con conexiones modulares e interfaces estandarizadas que facilitan la instalación y reemplazo rápidos. Las aplicaciones clave para un distribuidor de bomba de cerveza incluyen la transferencia de malta, la circulación de mostaza, el monitoreo de fermentación y la distribución de productos terminados. Las cervecerías dependen de estos dispositivos durante los procesos de puré, laurado y enfriamiento, donde la gestión precisa del líquido afecta directamente a la calidad del producto final. El distribuidor de la bomba de cerveza maneja diversas viscosidades y temperaturas, acomodando todo, desde la transferencia de almacenamiento en frío hasta la distribución de hierba caliente. Los avances tecnológicos han hecho que los distribuidores de bombas de cerveza modernos sean cada vez más inteligentes y eficientes. Los sensores incorporados rastrean las tasas de flujo, las fluctuaciones de temperatura y las variaciones de presión, generando datos que mejoran las decisiones operativas. Esta retroalimentación en tiempo real evita cuellos de botella y reduce los residuos durante todo el ciclo de elaboración de la cerveza. La robusta construcción del distribuidor de bombas de cerveza soporta ambientes de cervecería exigentes, con componentes de acero inoxidable y materiales de sellado de grado alimenticio que cumplen con estrictos estándares de la industria mientras mantienen la durabilidad a través de miles de ciclos operativos.

Lanzamientos de nuevos productos

Elegir un distribuidor de bombas de elaboración ofrece importantes beneficios operativos y financieros que mejoran directamente la productividad y la rentabilidad de la cervecería. La ventaja principal radica en el control preciso: estos dispositivos suministran caudales exactos requeridos para distintas etapas de la elaboración, eliminando las estimaciones y garantizando una calidad constante del producto lote tras lote. Esta fiabilidad se traduce en menos desperdicio y menos lotes de producción fallidos, protegiendo su margen neto.

Un distribuidor de bombas cerveceras de alta calidad reduce significativamente la demanda de mano de obra durante la producción. Los sistemas automatizados de distribución minimizan los requisitos de manipulación manual, lo que permite que su equipo se centre en la garantía de calidad y otras tareas críticas. Estas ganancias de eficiencia se traducen en ciclos de producción más rápidos y mayor capacidad de producción sin necesidad de ampliar su plantilla. Para cervecerías en expansión, esta ventaja de escalabilidad resulta inestimable. El distribuidor de bombas cerveceras mejora la vida útil del equipo en todo su sistema. Al mantener condiciones óptimas de presión y caudal, estos dispositivos evitan tensiones en el equipo conectado, reduciendo emergencias de mantenimiento y paradas imprevistas. Las funciones de protección integradas en los distribuidores modernos de bombas cerveceras protegen los componentes sensibles frente a picos de presión y extremos de temperatura.

Los ahorros de costes van más allá de la eficiencia operativa directa. Un distribuidor fiable de bombas cerveceras minimiza la pérdida de producto durante las fases de trasvase y distribución. Cada mililitro de cerveza perdido representa ingresos perdidos; los sistemas de distribución de precisión eliminan prácticamente los incidentes de derrame y desbordamiento que afectan a los sistemas manuales antiguos. Además, las capacidades de recopilación de datos del distribuidor de bombas cerveceras permiten programar mantenimientos predictivos, lo que le permite planificar las actividades de servicio de forma estratégica, en lugar de reaccionar ante averías. Para las cervecerías que buscan certificaciones de calidad o que deben cumplir normas industriales estrictas, el distribuidor de bombas cerveceras ofrece verificación documentada del caudal y seguimiento de la sanidad. Estas funcionalidades simplifican la documentación de cumplimiento y demuestran su compromiso con la calidad en todo el proceso productivo. Los beneficios combinados posicionan a su cervecería para un crecimiento sostenible.

Consejos prácticos

Del prototipo a la producción en masa: el proceso de gestión de proyectos OEM/ODM de Haoquan

09

Jun

Del prototipo a la producción en masa: el proceso de gestión de proyectos OEM/ODM de Haoquan

Introducción En el competitivo panorama industrial, las bombas «listas para usar» suelen no cumplir los requisitos específicos de aplicaciones especializadas. Ya sea una bomba de vacío microscópica para un dispositivo médico de diagnóstico o una bomba de diafragma de alta presión para...
VER MÁS
Regulaciones ambientales y cumplimiento de las bombas: Navegando por la CE, RoHS y más allá

09

Jun

Regulaciones ambientales y cumplimiento de las bombas: Navegando por la CE, RoHS y más allá

Introducción: La complejidad del cumplimiento normativo global En el mercado B2B moderno, la excelencia en la fabricación es solo la mitad de la batalla. La otra mitad es el cumplimiento normativo. Para los usuarios y distribuidores de bombas industriales, navegar por el laberinto de regulaciones internacionales...
VER MÁS
Bombas magnéticas frente a bombas con sellado mecánico: ¿cuál elimina las fugas y reduce los costos de mantenimiento?

21

Jul

Bombas magnéticas frente a bombas con sellado mecánico: ¿cuál elimina las fugas y reduce los costos de mantenimiento?

La falla del sello sigue siendo una de las causas más comunes por las que una bomba industrial queda inesperadamente fuera de servicio. Para los ingenieros de planta que manejan fluidos peligrosos, corrosivos o de alto valor, la elección entre una bomba de accionamiento magnético y una bomba con sello mecánico es decisiva...
VER MÁS
Guía de compra de bombas magnéticas: imanes de neodimio frente a imanes de samario-cobalto, protección contra funcionamiento en seco y explicación del caudal

21

Jul

Guía de compra de bombas magnéticas: imanes de neodimio frente a imanes de samario-cobalto, protección contra funcionamiento en seco y explicación del caudal

La selección de imanes rara vez recibe la atención que merece durante la compra de una bomba magnética, aunque afecta directamente el rendimiento de la bomba ante el calor, la exposición química y el riesgo de desmagnetización a lo largo de su vida útil. Combinada con la protección contra funcionamiento en seco...
VER MÁS

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

distribuidor de bombas de elaboración

Tecnología de Control de Flujo Preciso

Tecnología de Control de Flujo Preciso

El distribuidor de bombas cerveceras incorpora sistemas avanzados de control preciso del caudal que garantizan una distribución exacta del líquido en toda su instalación de producción. Esta tecnología mantiene caudales volumétricos constantes, independientemente de las fluctuaciones de presión o de las variaciones de temperatura, factores críticos que afectan la consistencia del producto final. Los distribuidores modernos de bombas cerveceras incluyen variadores de frecuencia y sensores inteligentes de monitoreo que ajustan automáticamente la velocidad y la salida de la bomba en tiempo real. Esta automatización asegura que, ya sea que esté transfiriendo mosto delicado infundido con lúpulo o cerveza terminada, cada etapa reciba caudales calibrados con precisión. La precisión ofrecida por el distribuidor actual de bombas cerveceras elimina la sobrepresión, que daña los perfiles de sabor, y evita la subpresión, que genera cuellos de botella. Las cervecerías que implementan sistemas avanzados de distribuidores de bombas cerveceras informan una mayor consistencia entre lotes, una reducción de las variaciones de calidad y una mayor satisfacción del cliente. La tecnología se adapta automáticamente a sus requisitos específicos de producción, ya sea que opere a capacidad máxima o que se ajuste para lotes especiales que requieren un manejo más suave.
Construcción duradera para entornos cerveceros exigentes

Construcción duradera para entornos cerveceros exigentes

Un distribuidor profesional de bombas cerveceras resiste las exigentes condiciones inherentes a las operaciones modernas de cervecería. Estos dispositivos cuentan con una construcción robusta de acero inoxidable, materiales resistentes a la corrosión y componentes de sellado de grado industrial diseñados específicamente para entornos de producción de bebidas. El distribuidor de bombas cerveceras mantiene su integridad estructural incluso cuando se expone a altas temperaturas, humedad, productos químicos agresivos de limpieza y estrés mecánico constante. Construido para superar los estándares industriales de durabilidad, los distribuidores de bombas cerveceras de alta calidad funcionan de forma fiable durante décadas con mantenimiento mínimo. Su diseño robusto incluye puntos de conexión reforzados, carcasas selladas para los motores y cubiertas protectoras que evitan la contaminación y los daños mecánicos. Su inversión en un distribuidor de bombas cerveceras protege contra fallos inesperados que comprometen los cronogramas de producción. La construcción duradera implica menos piezas de repuesto, menos reparaciones de emergencia y tiempo de inactividad mínimo en las instalaciones. Las cervecerías informan que invertir en distribuidores de bombas cerveceras de alta calidad reduce efectivamente el costo total de propiedad en comparación con alternativas más económicas que requieren reparaciones y sustituciones frecuentes a lo largo de su vida útil.
Supervisión y análisis de datos integrados

Supervisión y análisis de datos integrados

Los distribuidores modernos de bombas para cervecería incorporan sistemas avanzados de monitoreo que rastrean continuamente los parámetros operativos, generando datos valiosos que mejoran la toma de decisiones. Los sensores integrados en el distribuidor de bombas para cervecería supervisan, en tiempo real, los caudales, las lecturas de presión, las variaciones de temperatura y las métricas de eficiencia del sistema. Esta recopilación de datos permite programar mantenimientos predictivos, lo que le permite abordar posibles problemas antes de que ocurran fallas. Las capacidades analíticas del distribuidor de bombas para cervecería ayudan a identificar oportunidades de optimización, revelando ineficiencias que incrementan los costos operativos. Las alertas en tiempo real notifican a su equipo sobre anomalías de presión o desviaciones de temperatura antes de que dañen la calidad del producto o el equipo. Al analizar los datos históricos del distribuidor de bombas para cervecería, los administradores de instalaciones identifican tendencias y patrones que orientan las mejoras de capital y los perfeccionamientos de procesos. Esta inteligencia transforma al distribuidor de bombas para cervecería de un simple dispositivo mecánico en una herramienta estratégica para la excelencia operacional. Los datos generados respaldan los requisitos de documentación de calidad, simplifican la verificación del cumplimiento y demuestran el apego constante a los estándares de producción exigidos por los organismos certificadores del sector.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000