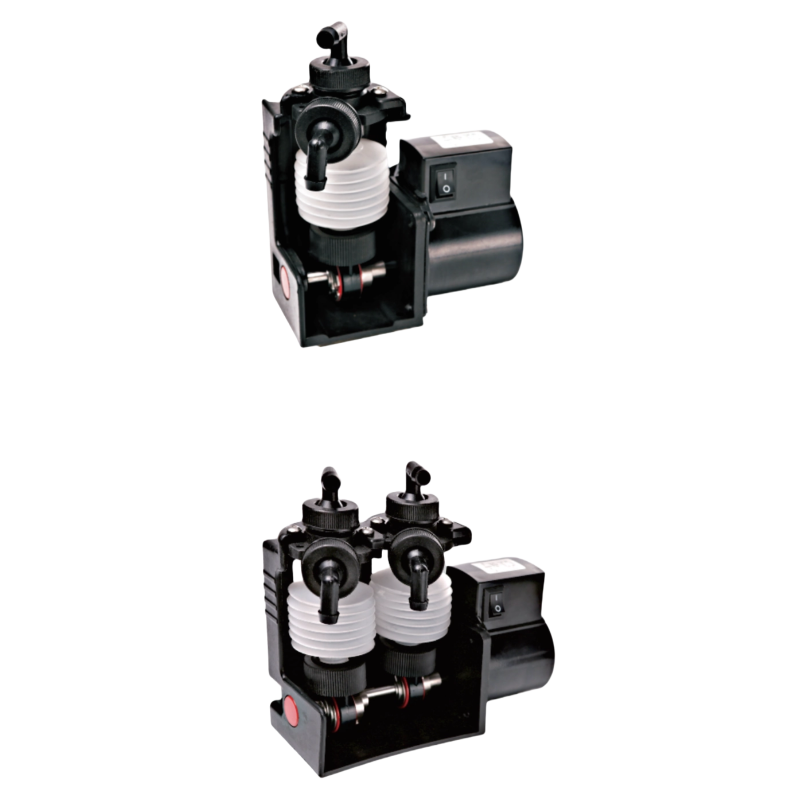
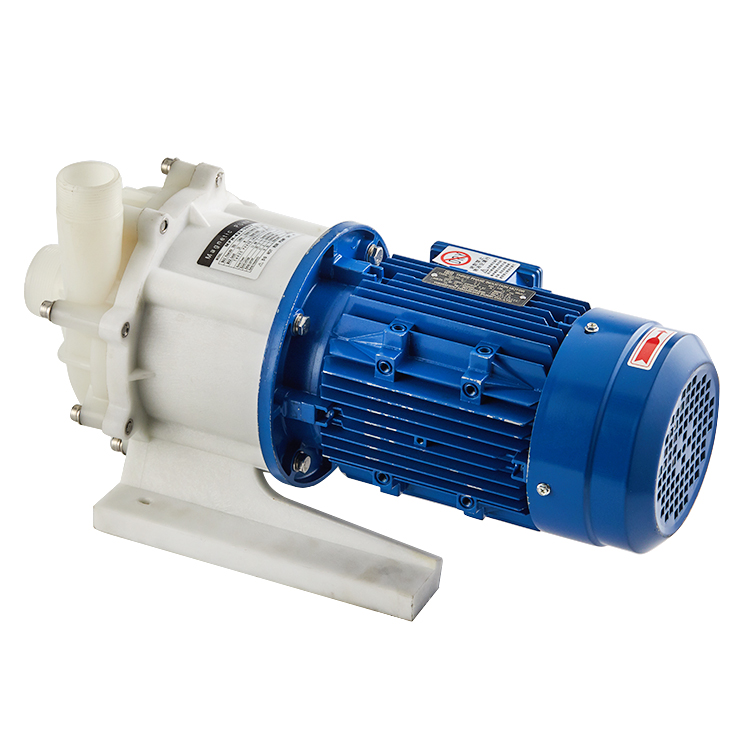
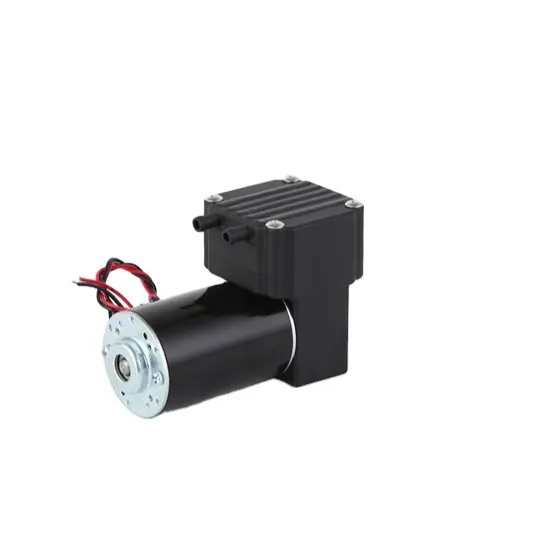
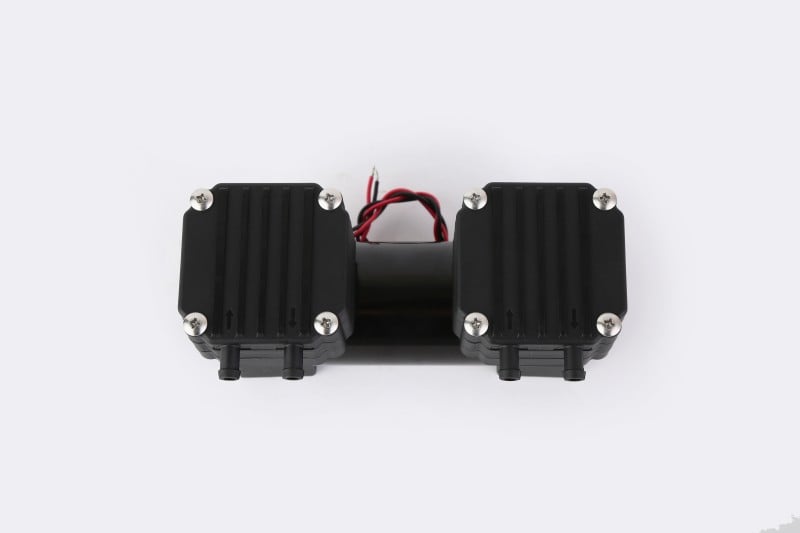
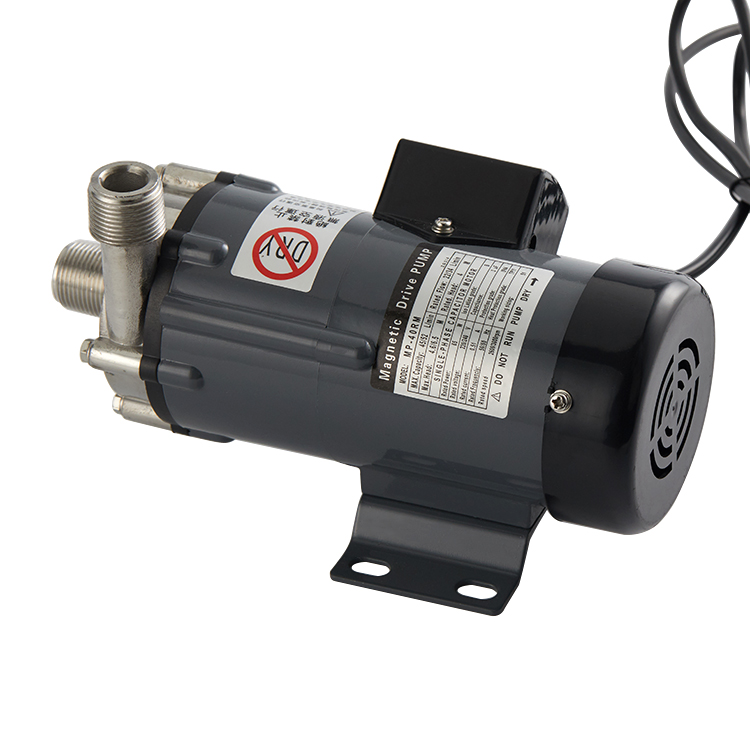
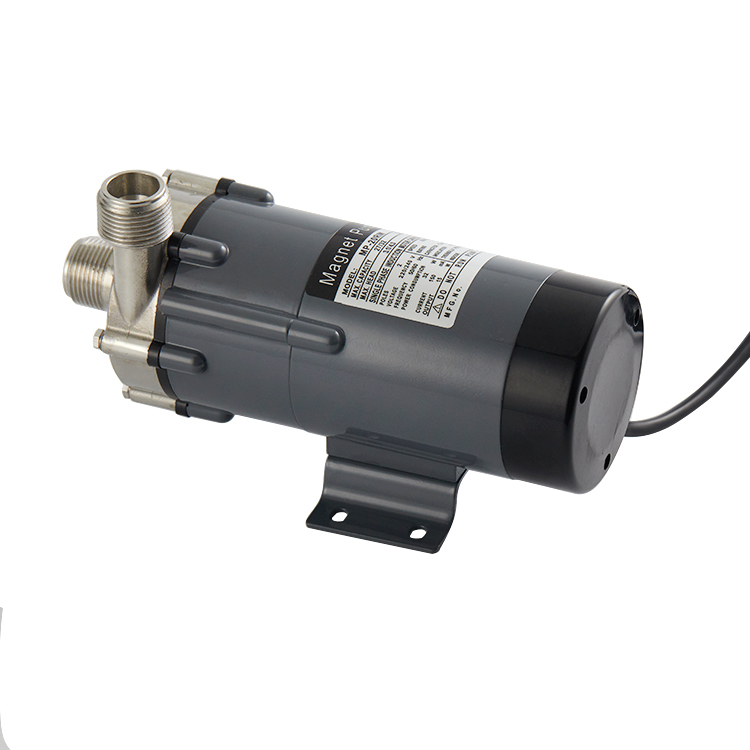
bomba de elaboración de grado alimenticio
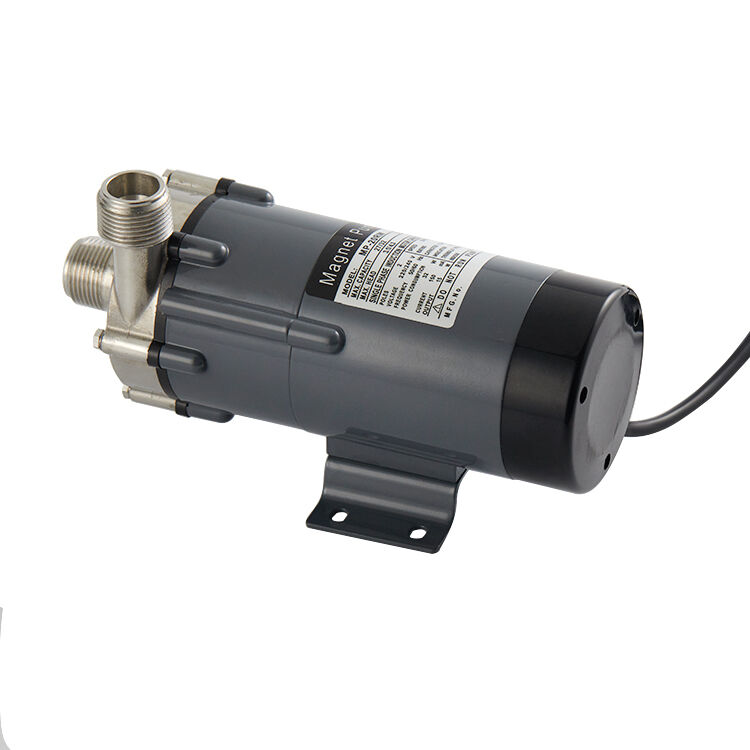
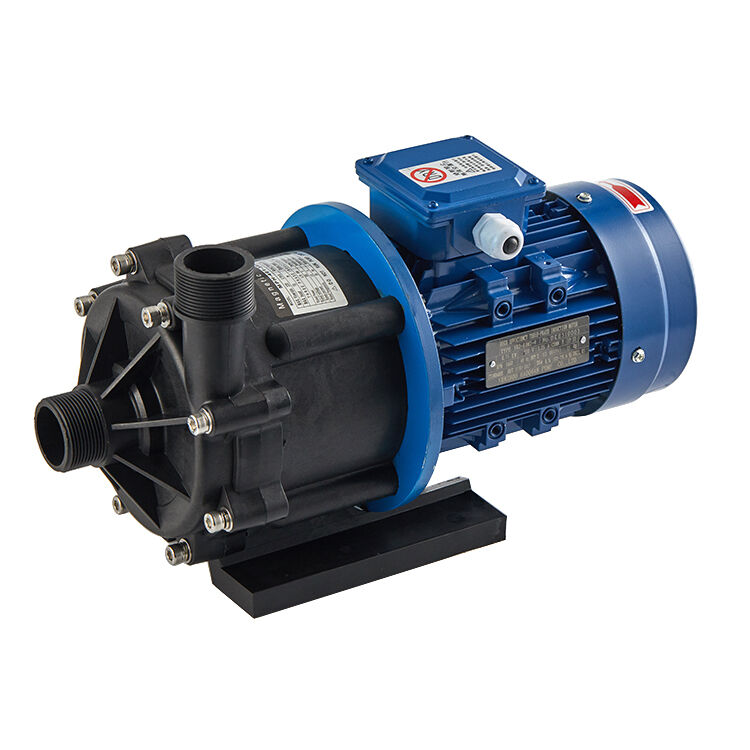
Una bomba cervecera de grado alimentario es un equipo especializado diseñado para transferir líquidos de forma segura durante las operaciones cerveceras, manteniendo los más altos estándares de higiene y seguridad. Este dispositivo esencial funciona moviendo agua, mosto y otras soluciones cerveceras a través del sistema cervecero con precisión y fiabilidad. La bomba cervecera de grado alimentario ofrece caudales constantes, lo que garantiza una distribución uniforme del calor y una extracción óptima durante el proceso cervecero. La tecnología moderna de bombas cerveceras de grado alimentario incorpora construcción en acero inoxidable, materiales aptos para uso alimentario y mecanismos avanzados de sellado que evitan la contaminación. Estas bombas cuentan con controles de velocidad variables, lo que permite a los cerveceros ajustar los caudales según los requisitos específicos de cada receta y los cronogramas de maceración. Su diseño asegura una degradación mínima del producto, manteniendo condiciones estériles durante todo el proceso de transferencia. Las aplicaciones de una bomba cervecera de grado alimentario abarcan cervecerías artesanales, instalaciones cerveceras comerciales, brewpubs y operaciones caseras de elaboración cervecera. Ya sea que necesite recircular el mosto, transferir mosto caliente o llenar depósitos de fermentación, una bomba cervecera de grado alimentario ofrece un rendimiento fiable. Estas bombas son igualmente adecuadas para transferencias de agua fría y aplicaciones con líquidos calientes, lo que las convierte en elementos versátiles en cualquier instalación cervecera. Las cervecerías profesionales dependen de los sistemas de bombas cerveceras de grado alimentario para mantener la consistencia, mejorar la eficiencia y cumplir con las estrictas normativas de seguridad alimentaria. La durabilidad del equipo y su certificación como apto para uso alimentario lo convierten en una inversión tanto en calidad como en cumplimiento normativo.

 EN