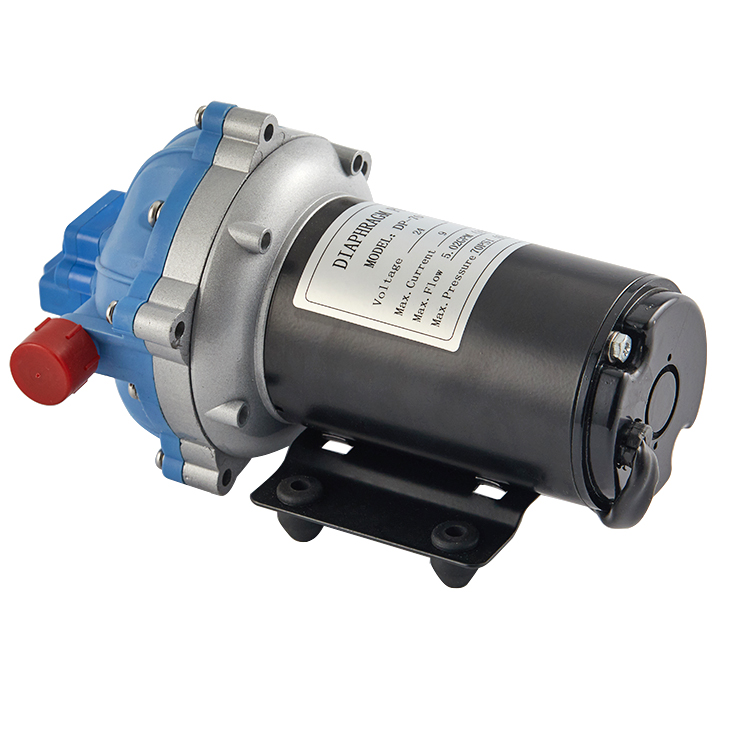
bomba industrial centrífuga
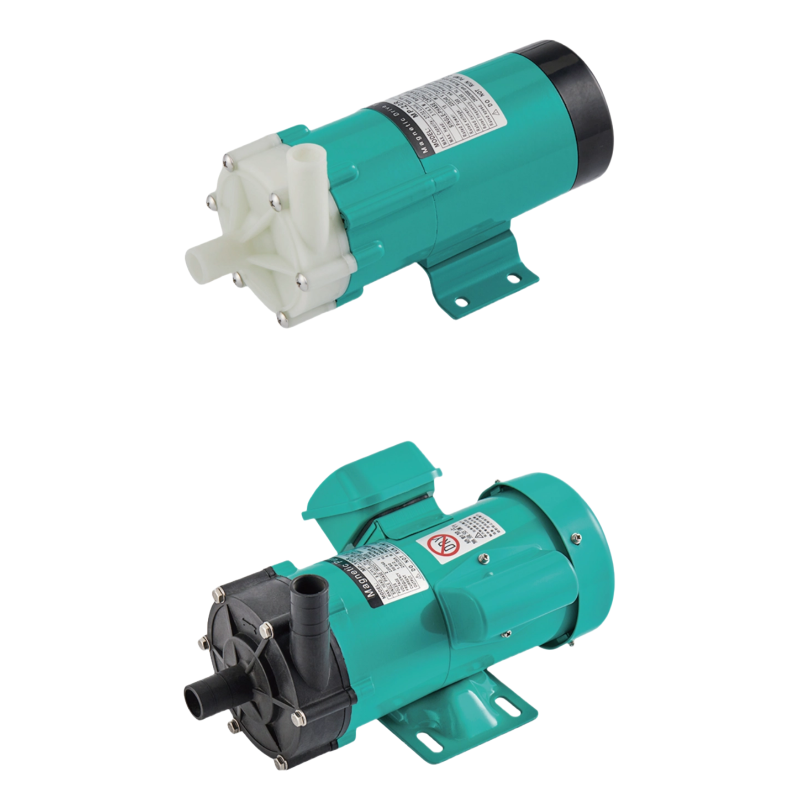
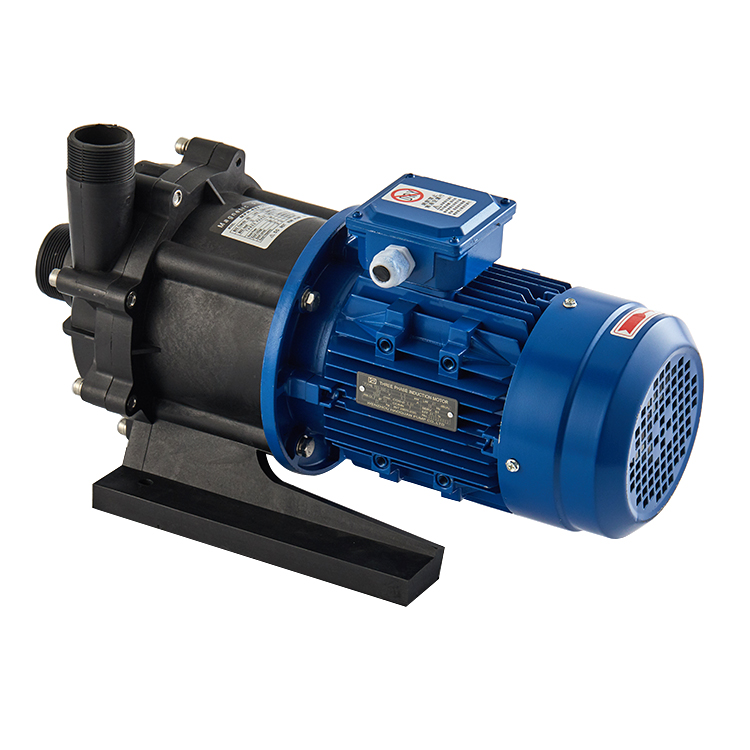
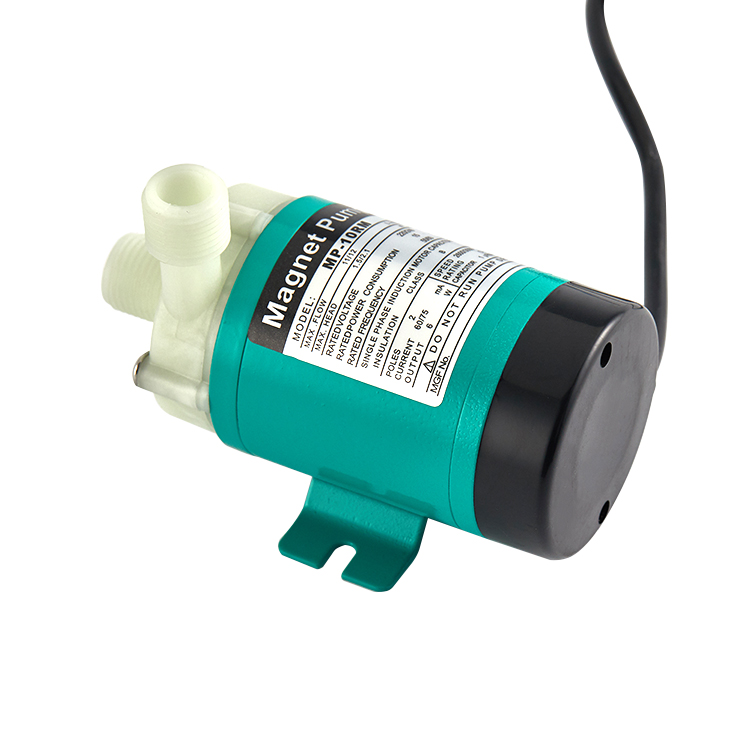
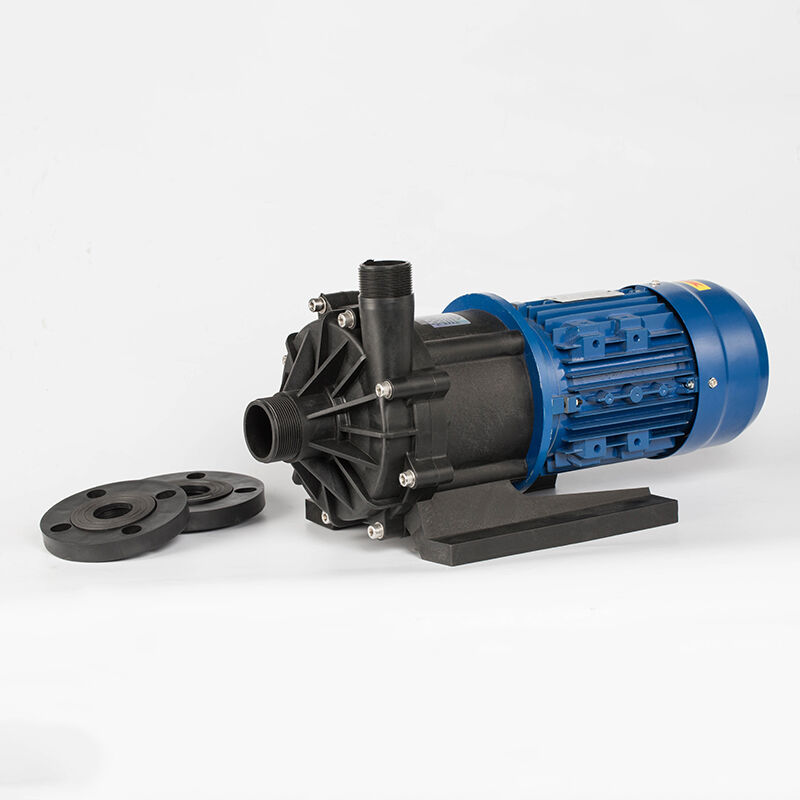
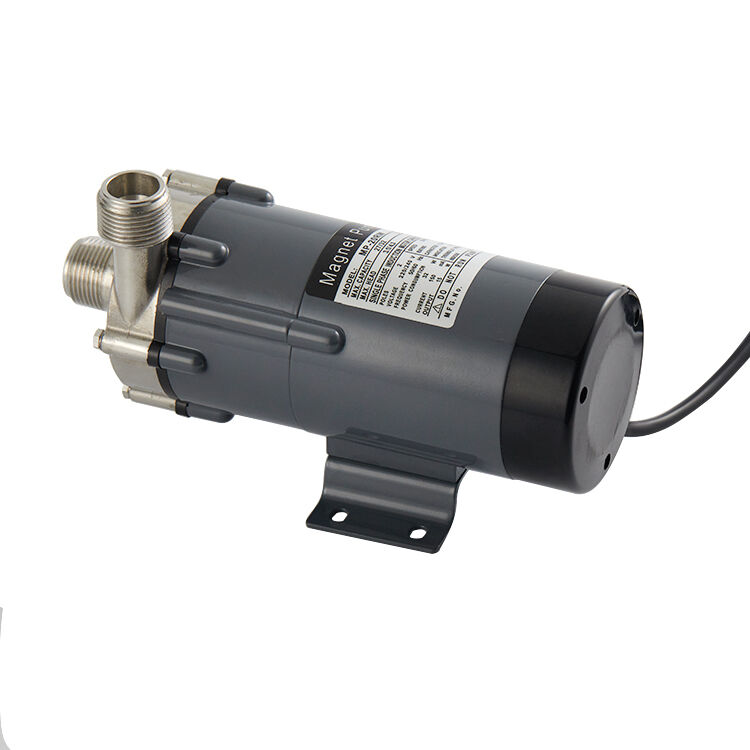
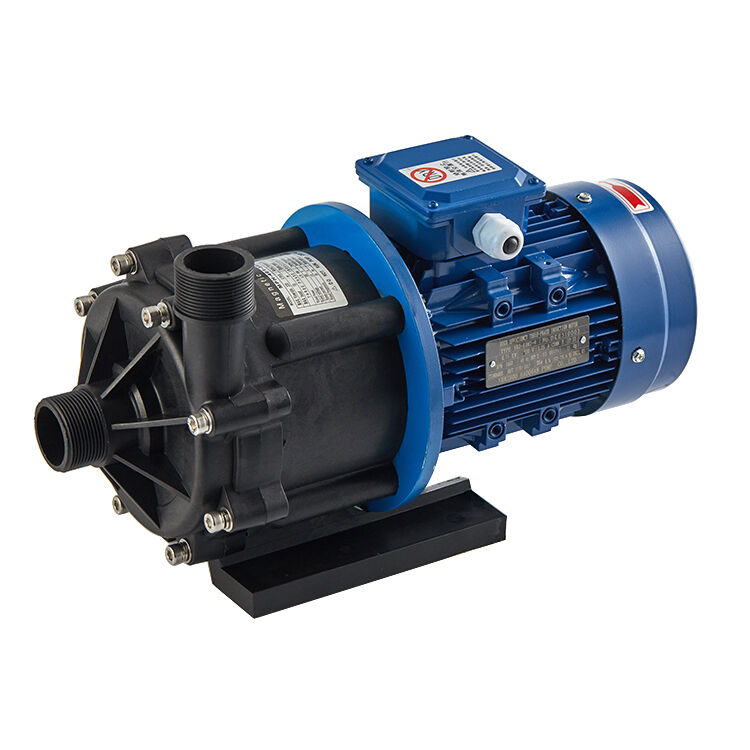
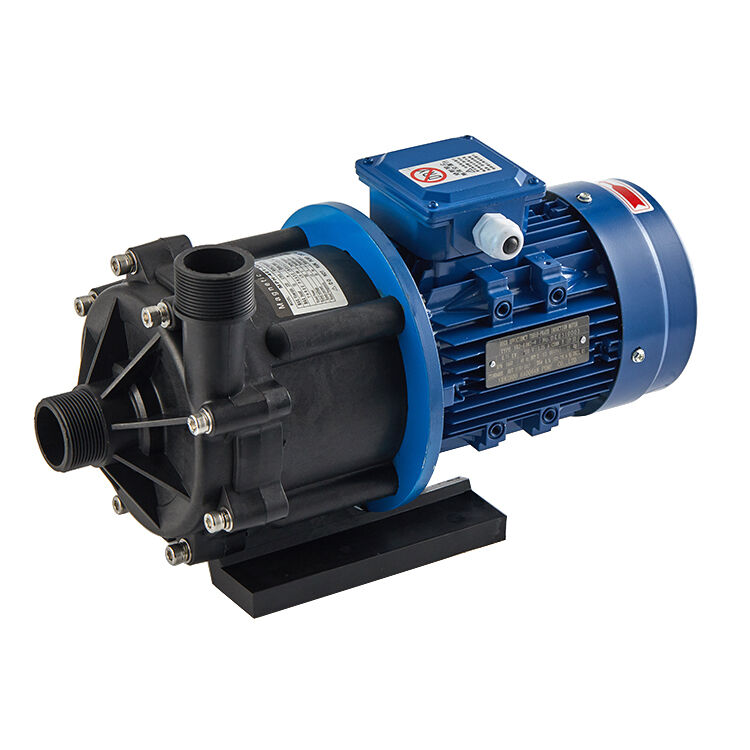
Una bomba industrial centrífuga representa un componente fundamental de maquinaria diseñada para mover fluidos a través de tuberías y sistemas al convertir energía rotacional en energía cinética. La bomba industrial centrífuga opera al succionar el fluido hacia su centro y expulsarlo hacia afuera mediante un impulsor giratorio, generando un flujo continuo sin requerir movimiento alternativo. Este diseño convierte a la bomba industrial centrífuga en ideal para aplicaciones que exigen una transferencia constante y fiable de fluidos en diversos sectores industriales. Las características tecnológicas de una bomba industrial centrífuga incluyen un impulsor giratorio alojado dentro de una carcasa en espiral (voluta), cuyo diámetro aumenta gradualmente para gestionar la conversión de velocidad y presión del fluido. La mayoría de los modelos incorporan rodamientos sellados, materiales resistentes a la corrosión y capacidades de velocidad variable para adaptarse a distintas exigencias operativas. La bomba industrial centrífuga destaca al manejar grandes volúmenes de líquido con viscosidad relativamente baja, lo que la hace perfecta para circulación de agua, procesamiento químico y aplicaciones agrícolas. Sus aplicaciones abarcan numerosas industrias, entre ellas fabricación, procesamiento petroquímico, tratamiento de aguas residuales, operaciones mineras y sistemas HVAC. La versatilidad de la bomba industrial centrífuga le permite transferir agua, aceites, refrigerantes y diversas soluciones químicas de forma eficaz. Las industrias eligen la bomba industrial centrífuga por su fiabilidad, eficiencia energética y capacidad para mantener un rendimiento constante bajo condiciones exigentes, lo que la convierte en un componente esencial de la infraestructura industrial moderna y de los sistemas de gestión de fluidos.

 EN