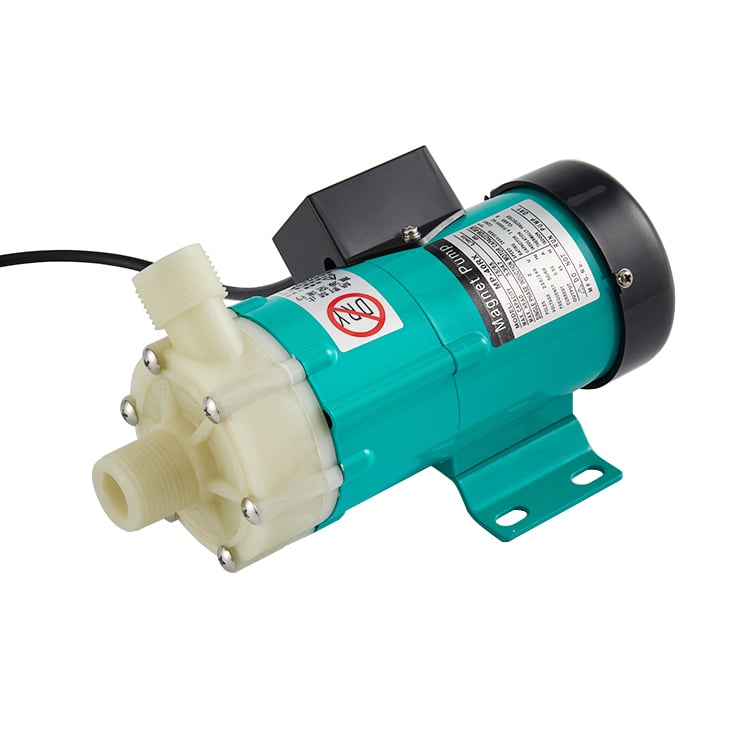
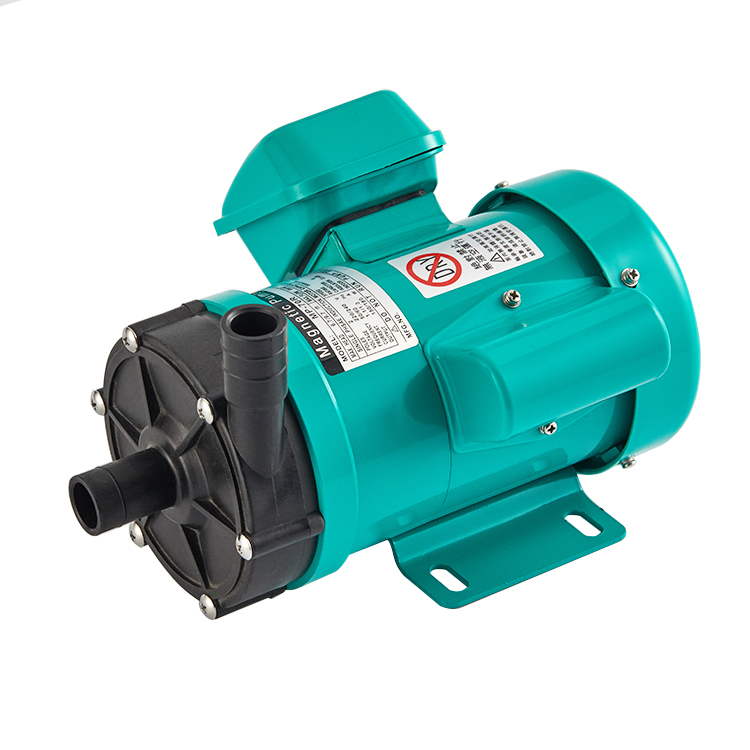
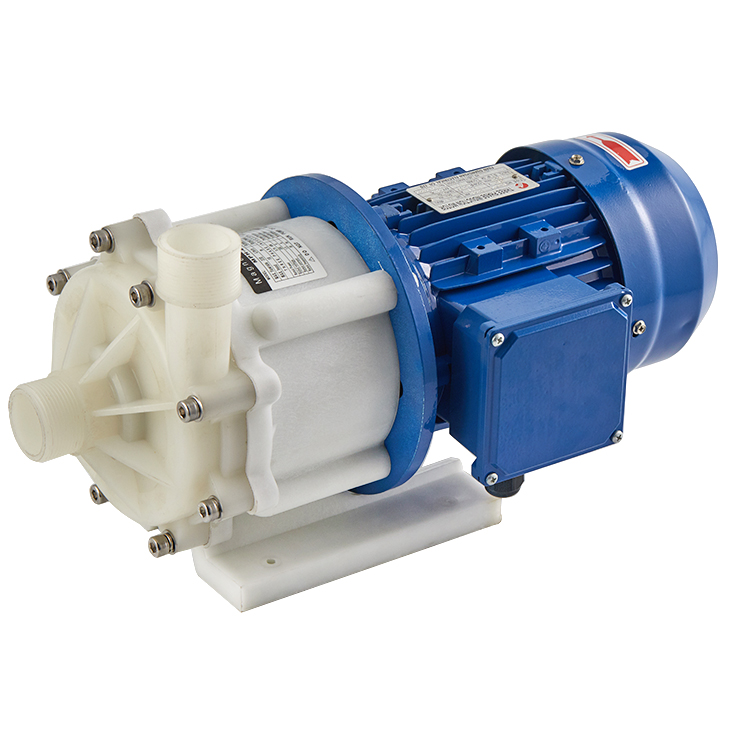
bomba industrial de diafragma
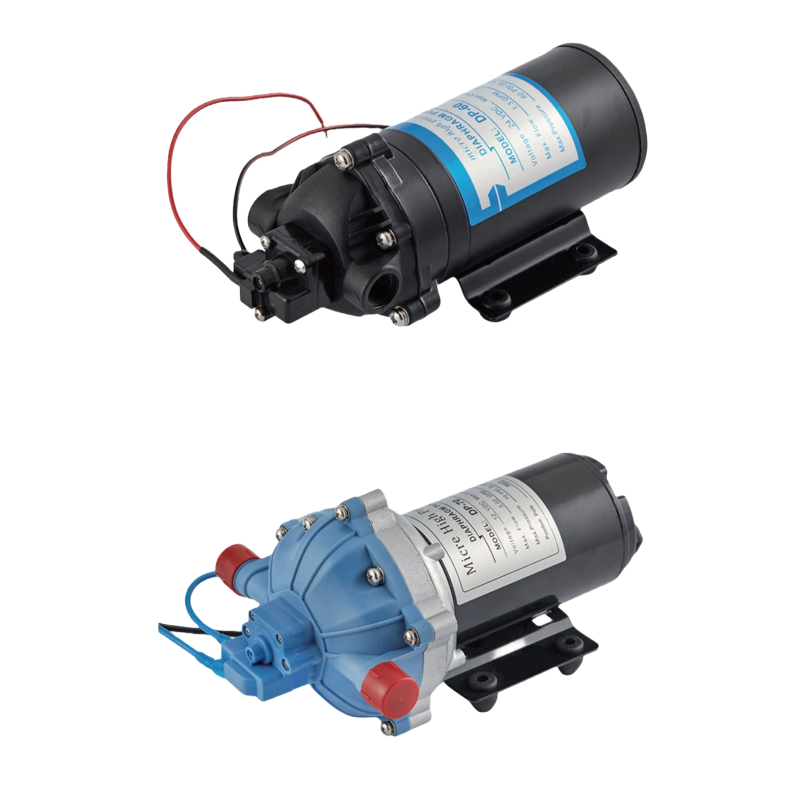
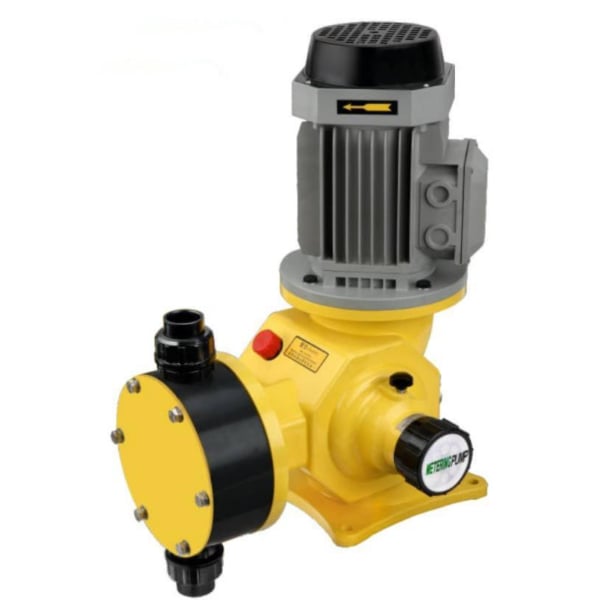
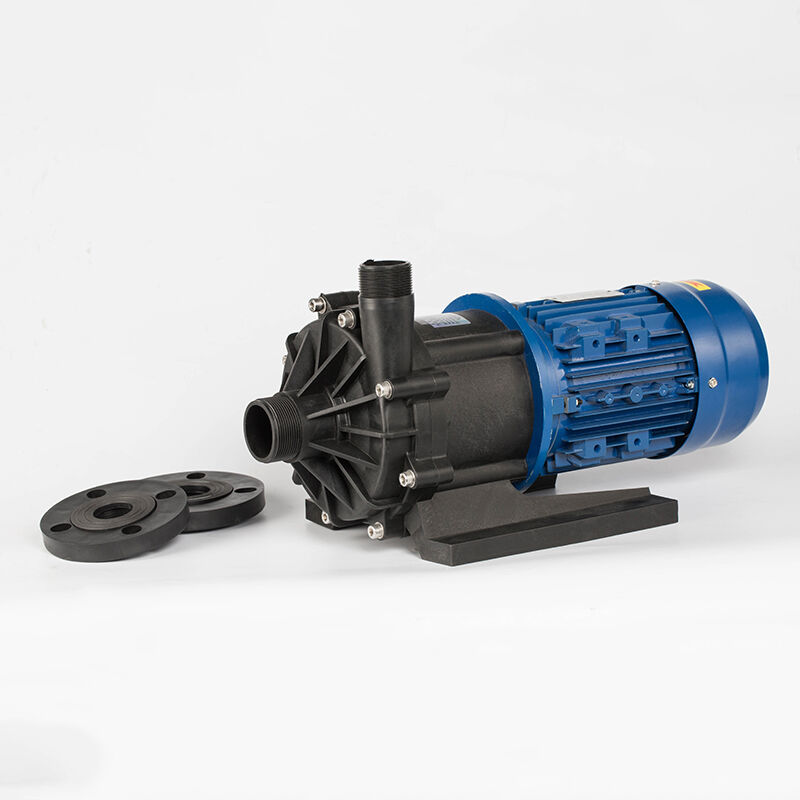
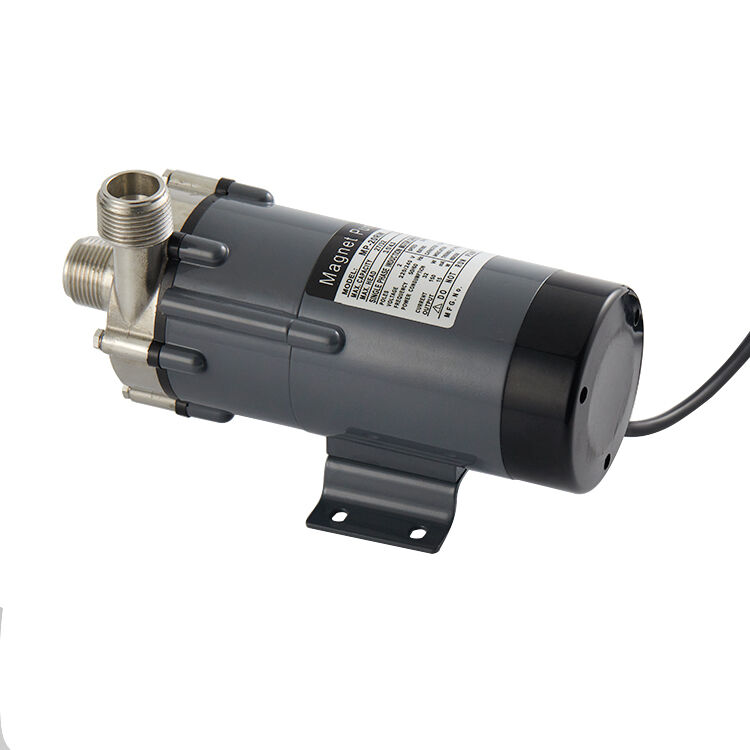
Una bomba industrial de diafragma representa una solución revolucionaria para aplicaciones de trasvase de fluidos en diversos sectores industriales. Esta bomba industrial de diafragma funciona mediante un mecanismo de diafragma alternativo que genera ciclos alternos de presión y vacío, permitiendo el desplazamiento eficiente de líquidos sin depender de impulsadores rotativos convencionales. La bomba industrial de diafragma destaca al manejar medios exigentes, como lodos abrasivos, materiales viscosos y productos químicos corrosivos que dañarían equipos de bombeo tradicionales. Su base tecnológica incluye diafragmas fabricados con precisión, generalmente de elastómeros o compuestos reforzados, combinados con válvulas de retención ubicadas estratégicamente. Esta configuración garantiza un flujo unidireccional y reduce al mínimo las fluctuaciones de presión. Los diseños modernos de bombas industriales de diafragma incorporan sistemas de sellado avanzados que reducen notablemente las tasas de fugas y prolongan la vida útil operativa. Sus aplicaciones abarcan múltiples sectores, entre ellos el tratamiento de aguas residuales, la minería, el procesamiento químico, la producción alimentaria y la fabricación farmacéutica. Las industrias seleccionan esta bomba industrial de diafragma específicamente por su capacidad para gestionar caudales variables, su funcionamiento en seco y su versatilidad superior en entornos exigentes. La capacidad de la bomba para transportar sólidos y mantener un rendimiento constante la convierte en un elemento indispensable para operaciones que requieren una gestión fiable de fluidos. Ya sea para procesar relaves mineros, trasladar sustancias aptas para consumo humano o mover productos químicos peligrosos, la bomba industrial de diafragma ofrece un rendimiento fiable en el que las industrias pueden confiar para requisitos operativos críticos.

 EN