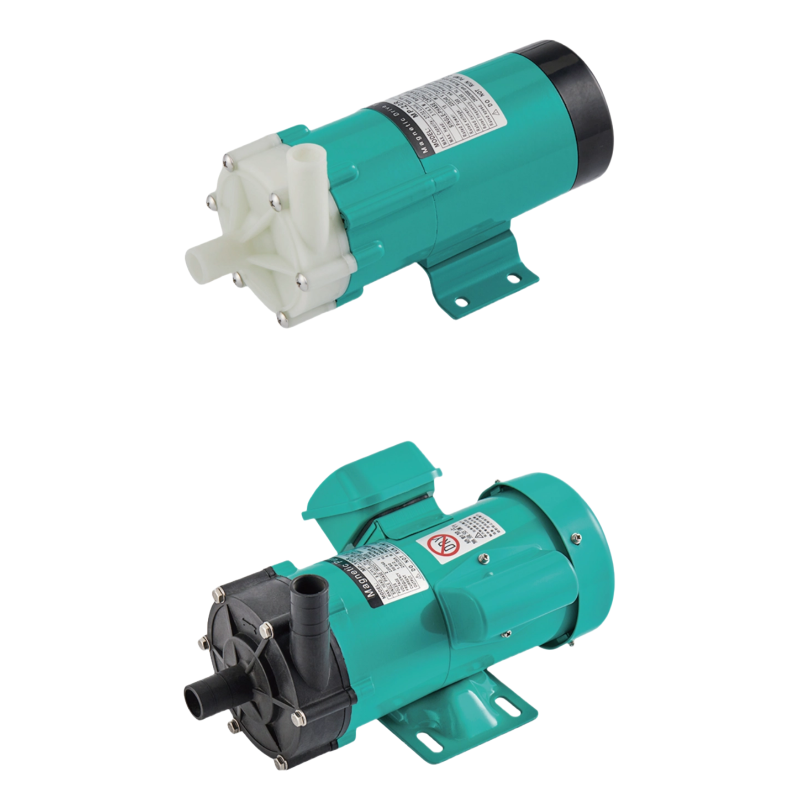
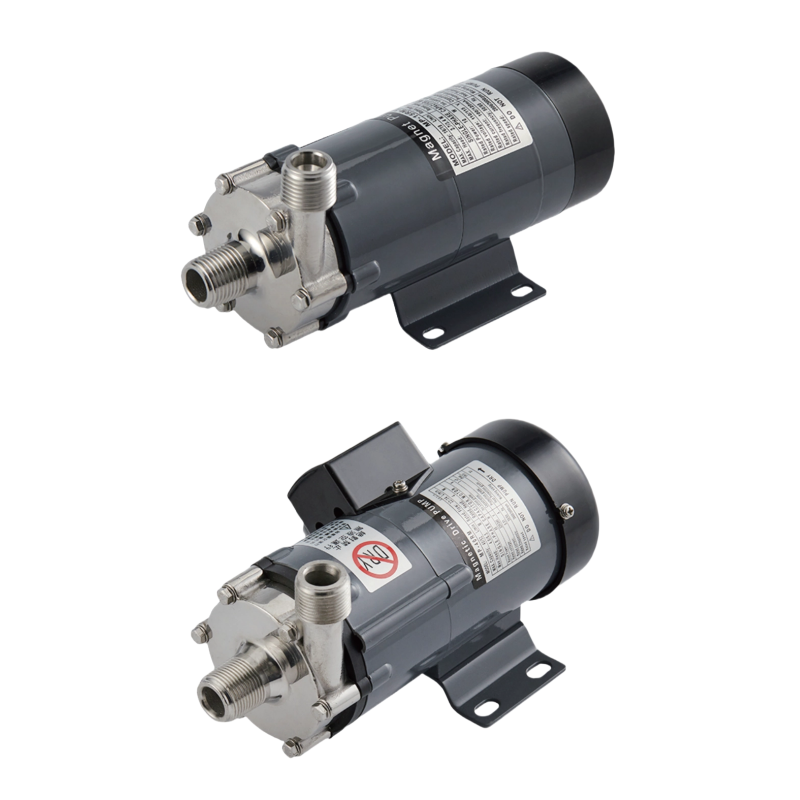
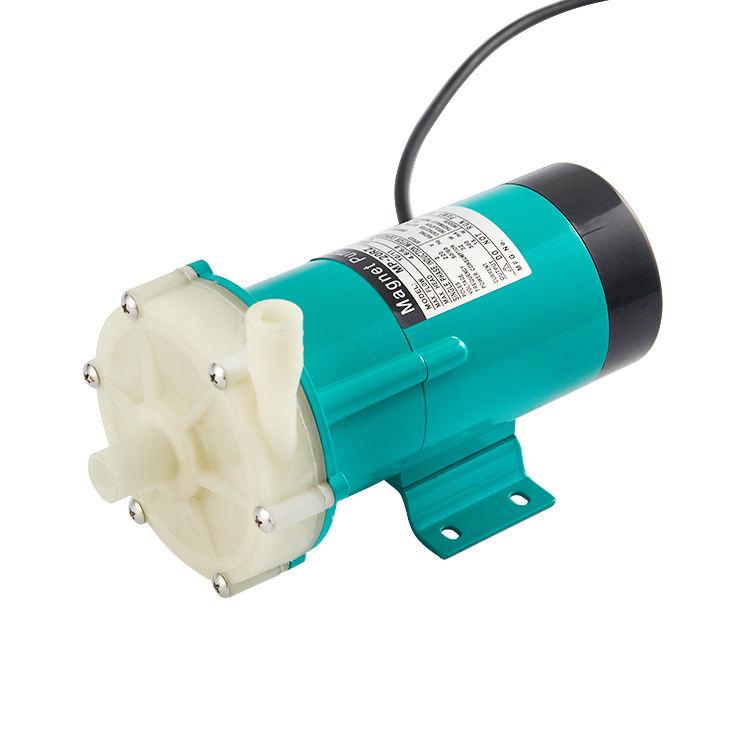
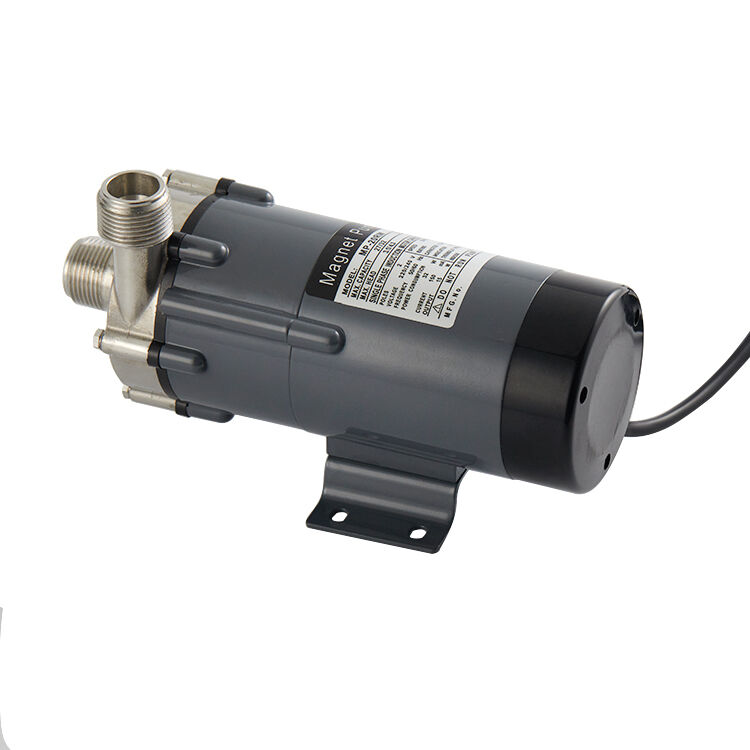
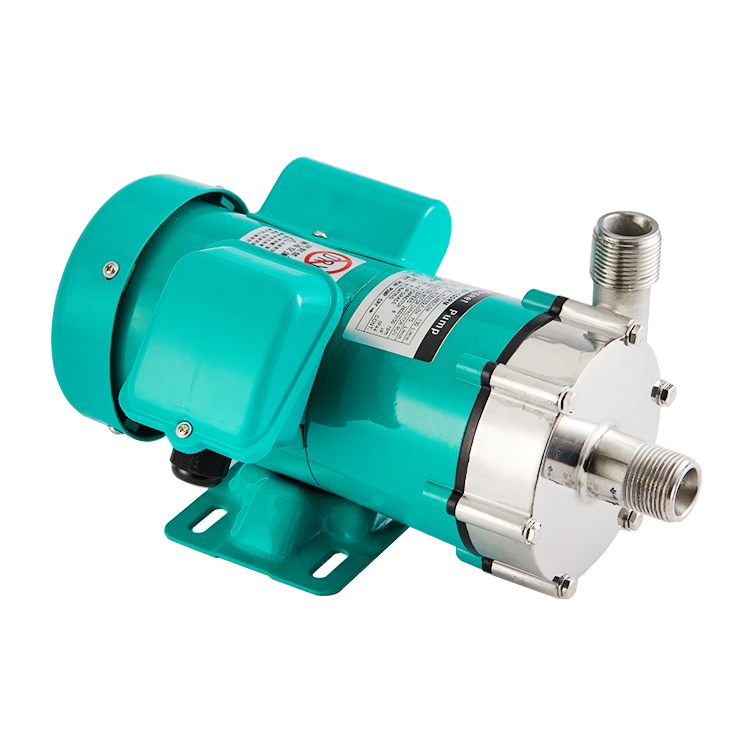
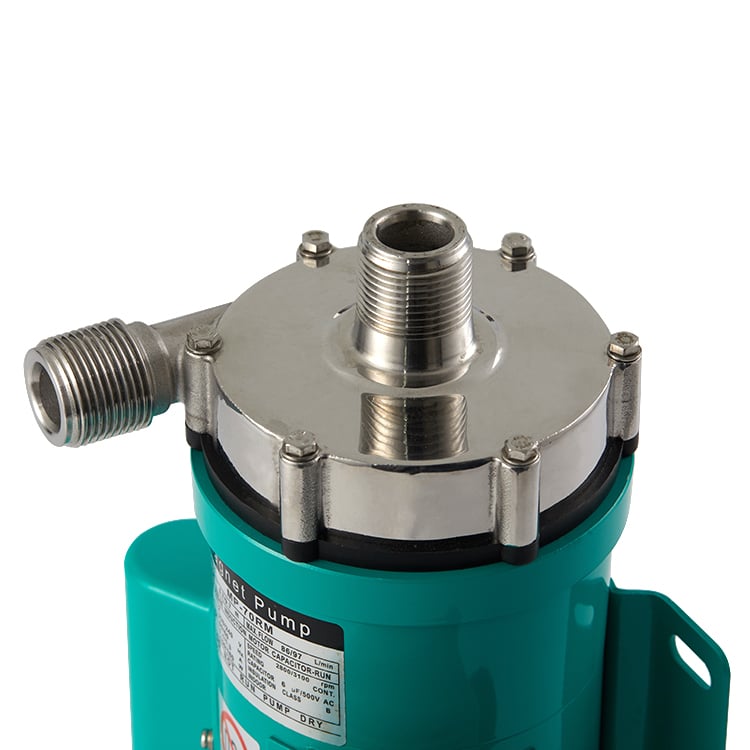
bomba de mosto apta para alimentos
Una bomba para mosto de grado alimentario es un equipo cervecero especializado diseñado para transferir el mosto de forma segura y eficiente durante todo el proceso de producción de cerveza. Este componente esencial traslada el mosto caliente desde la caldera hasta el fermentador, el recipiente de enfriamiento u otro equipo cervecero, manteniendo la integridad del producto y los estándares de higiene. La bomba para mosto de grado alimentario funciona mediante mecanismos de bombeo centrífugos o peristálticos fiables, que garantizan caudales constantes sin oxidación ni contaminación. Su función principal es facilitar una circulación fluida del mosto durante las distintas etapas de la elaboración cervecera. Ya sea necesario recircular durante la maceración, transferir tras la ebullición o mover el mosto enfriado hacia los recipientes de fermentación, esta bomba gestiona con eficacia todos estos escenarios. Su construcción emplea materiales seguros para uso alimentario que cumplen normativas industriales rigurosas, asegurando que su cerveza permanezca pura e incontaminada durante toda la transferencia. Desde el punto de vista tecnológico, los sistemas modernos de bombas para mosto de grado alimentario incorporan juntas resistentes a altas temperaturas, componentes de acero inoxidable y controles de velocidad variables. Estas características permiten a los cerveceros ajustar los caudales según sus necesidades específicas, ya sea para transferencias suaves o para una circulación intensa. Además, la bomba para mosto de grado alimentario incluye válvulas de derivación y sistemas de alivio que protegen su equipo frente a acumulaciones excesivas de presión. Sus aplicaciones abarcan cervecerías comerciales, producción artesanal de cerveza y operaciones caseras de elaboración cervecera. Ya procese cinco galones o quinientos, este equipo versátil maneja diversos volúmenes y configuraciones cerveceras. La bomba para mosto de grado alimentario resulta invaluable para escalar la producción, reducir los requerimientos de mano de obra y mejorar la consistencia entre lotes cerveceros.

 EN