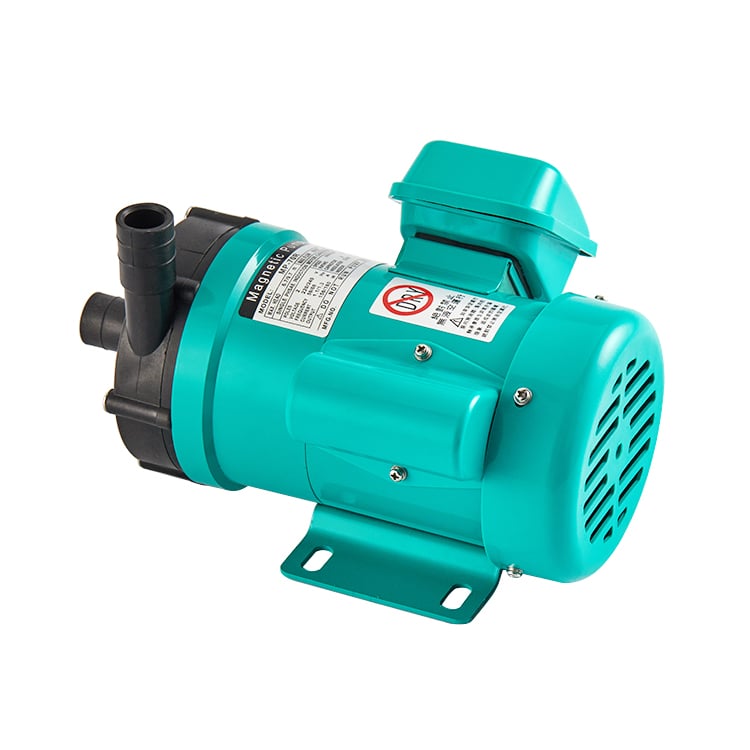
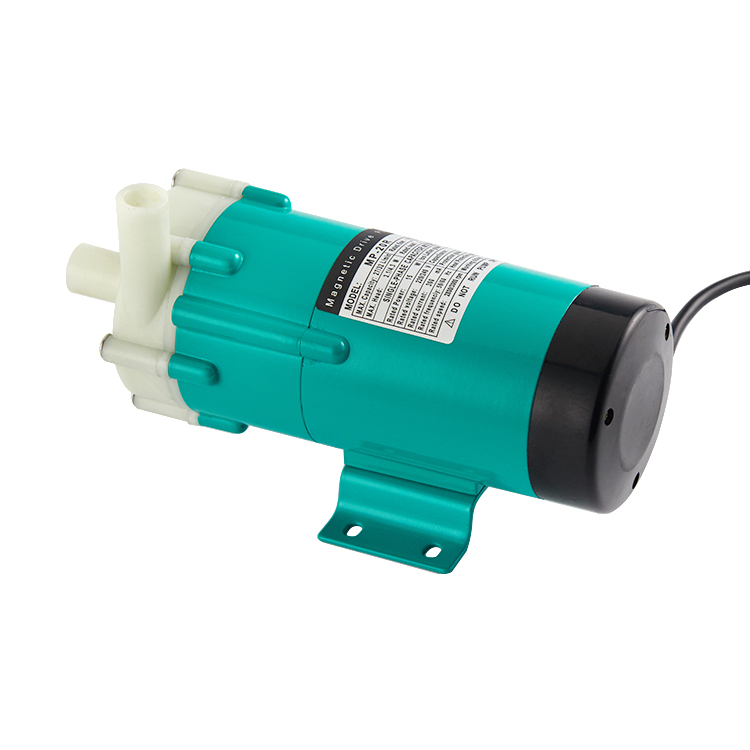
bomba de ácido fosfórico
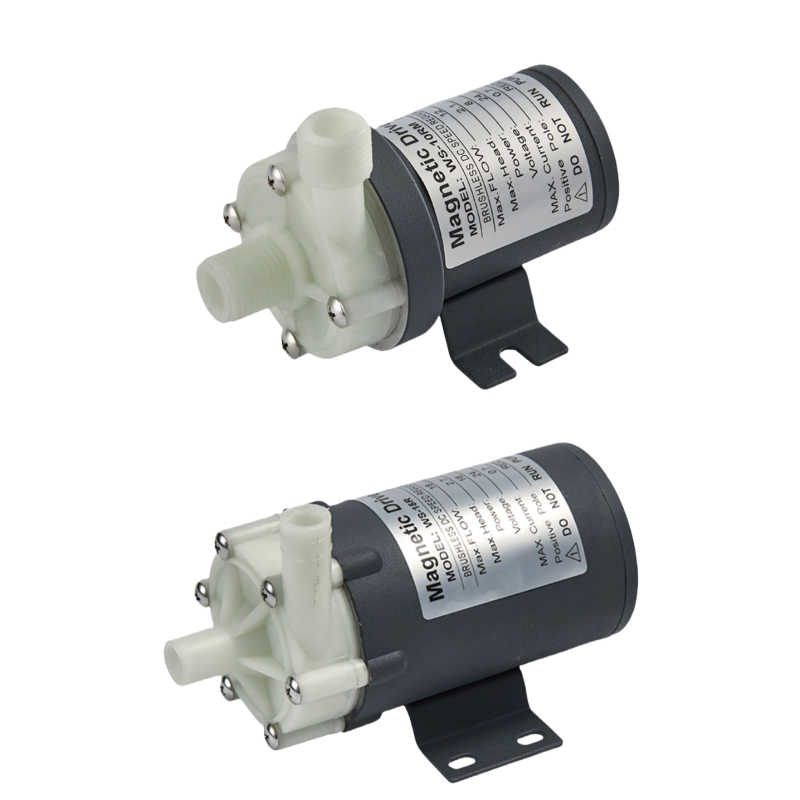
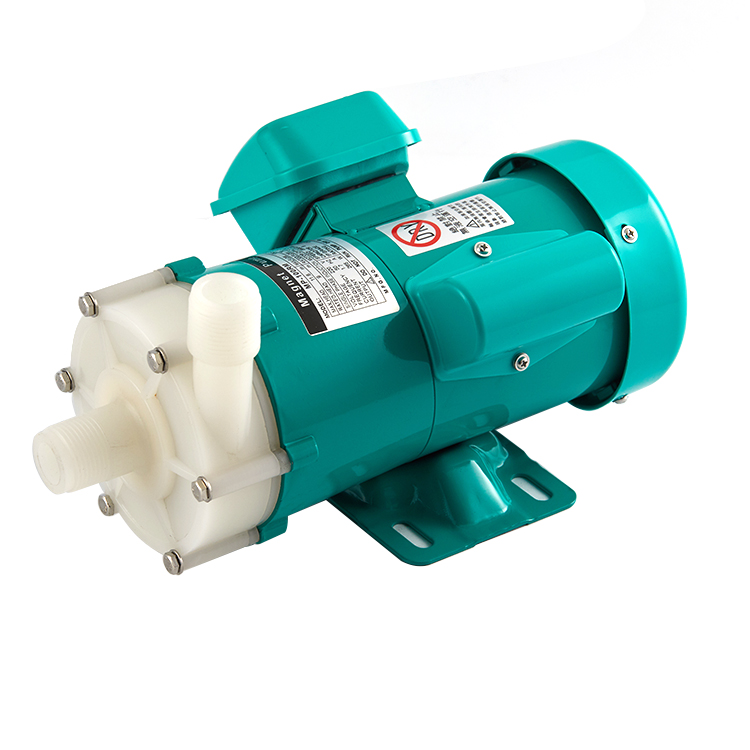
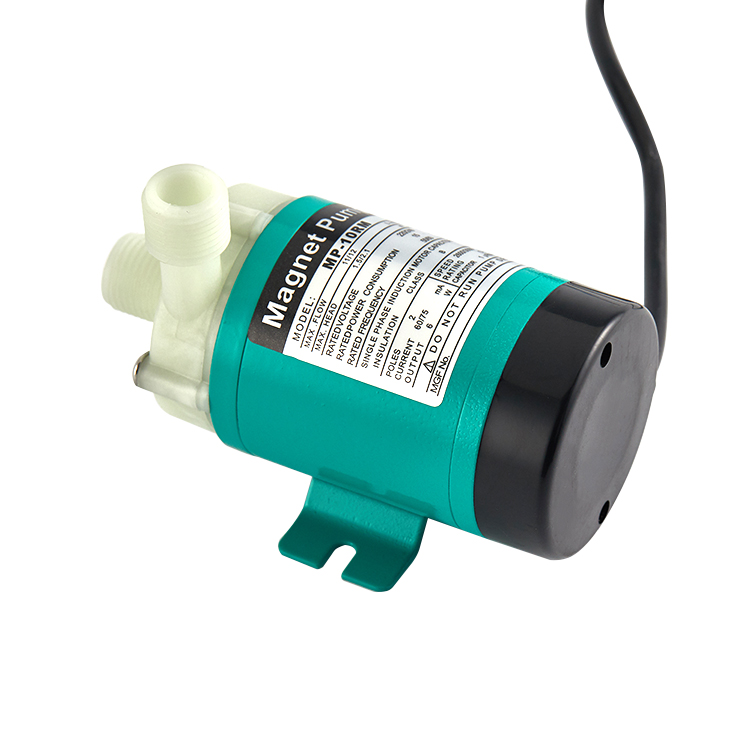
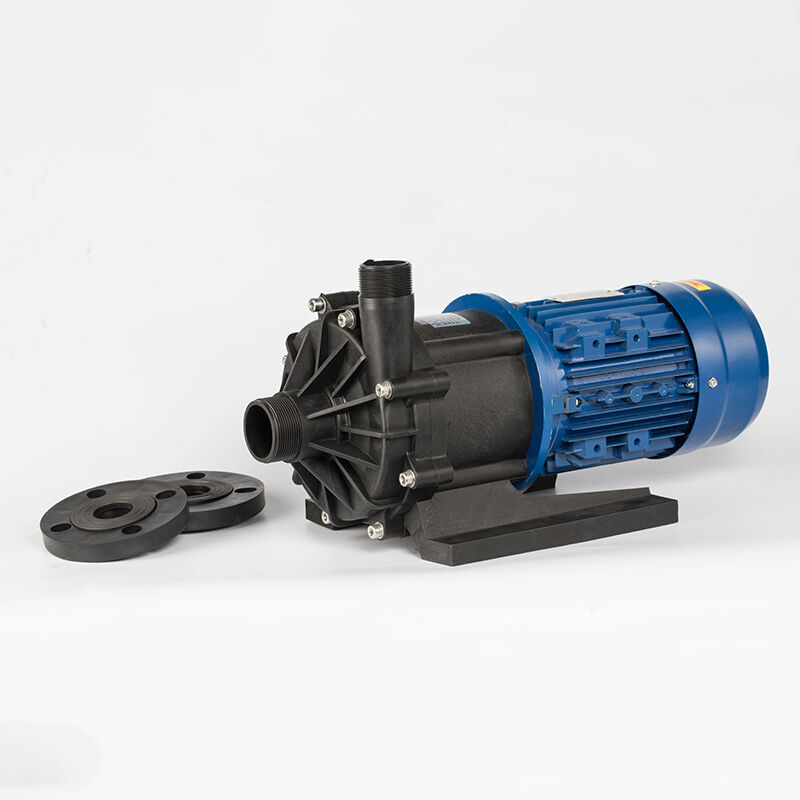
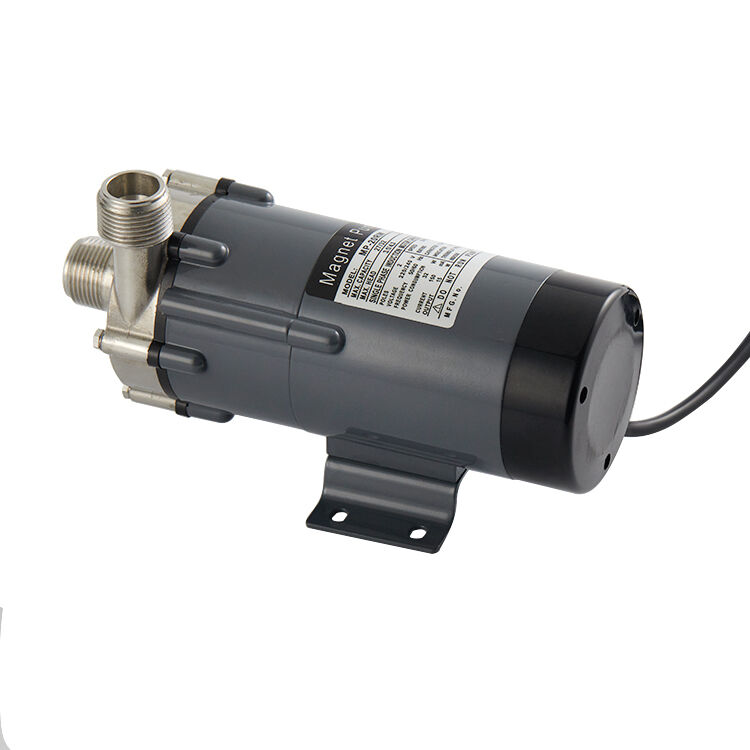
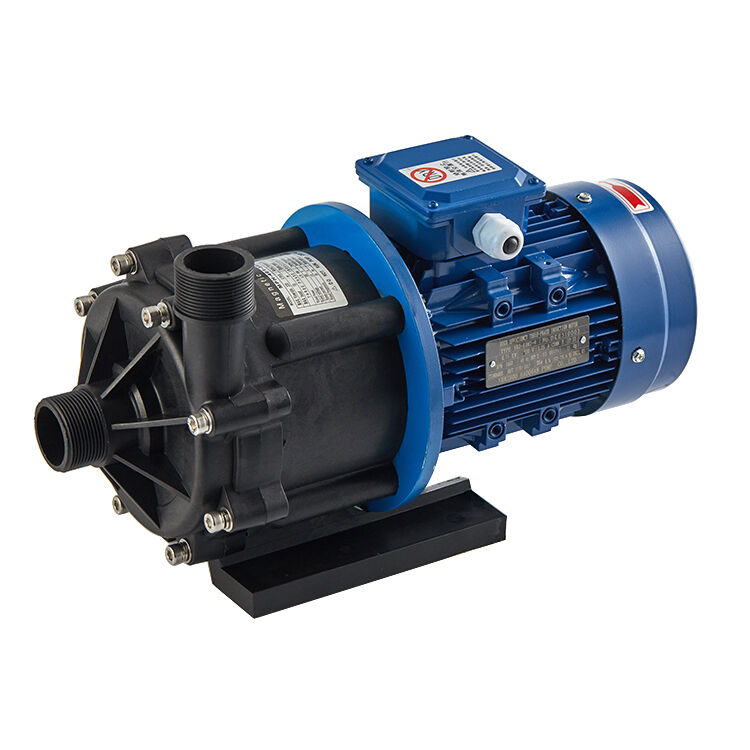
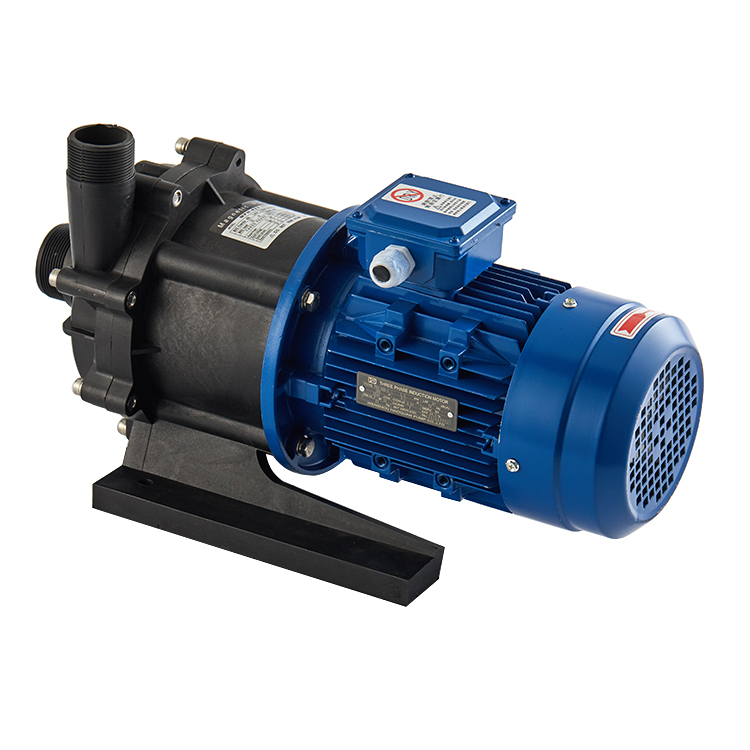
Una bomba de ácido fosfórico es un equipo industrial especializado diseñado para transferir y circular ácido fosfórico de forma segura y eficiente en diversos procesos de fabricación. Esta pieza crítica de maquinaria satisface los exigentes requisitos de mover ácido fosfórico corrosivo, al tiempo que mantiene la integridad operativa y los estándares de seguridad en el lugar de trabajo. La bomba de ácido fosfórico funciona con materiales de construcción robustos, diseñados específicamente para resistir la corrosión en entornos altamente ácidos. Estas bombas incorporan sistemas de sellado avanzados que evitan fugas, protegiendo tanto al equipo como al personal frente a exposiciones peligrosas. La bomba de ácido fosfórico incluye controles de velocidad variable, lo que permite a los operadores ajustar los caudales según las necesidades específicas del proceso y reducir el consumo energético durante su funcionamiento. Desde el punto de vista tecnológico, los sistemas modernos de bombas de ácido fosfórico utilizan mecanismos centrífugos o de desplazamiento positivo, según las exigencias de la aplicación. La bomba de ácido fosfórico cuenta con impulsores y componentes de carcasa diseñados con precisión, fabricados con aleaciones especializadas o recubiertos con materiales resistentes a la exposición prolongada al ácido. Los sistemas integrados de monitoreo de temperatura ayudan a mantener condiciones operativas óptimas y a prevenir la degradación del equipo. Las aplicaciones de la bomba de ácido fosfórico abarcan la producción de fertilizantes, la fabricación química, el tratamiento superficial de metales y la industria alimentaria. La bomba de ácido fosfórico resulta esencial en instalaciones que requieren una transferencia constante y fiable del ácido, con tiempos mínimos de inactividad para mantenimiento. Las industrias dependen de este equipo para cumplir sus programas de producción, al mismo tiempo que respetan las estrictas normativas ambientales y de seguridad aplicables al manejo de materiales corrosivos.

 EN