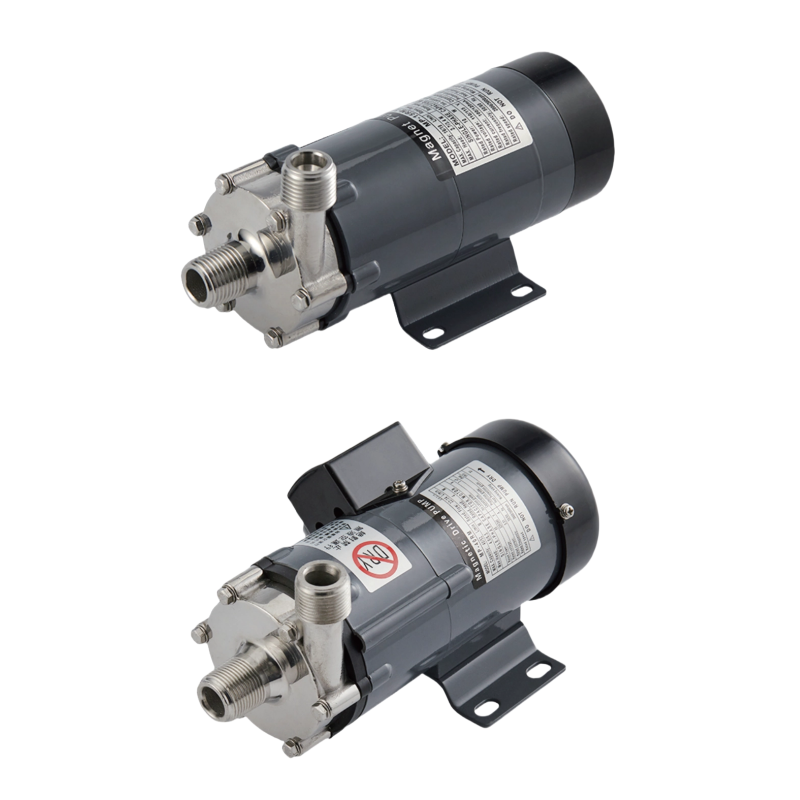
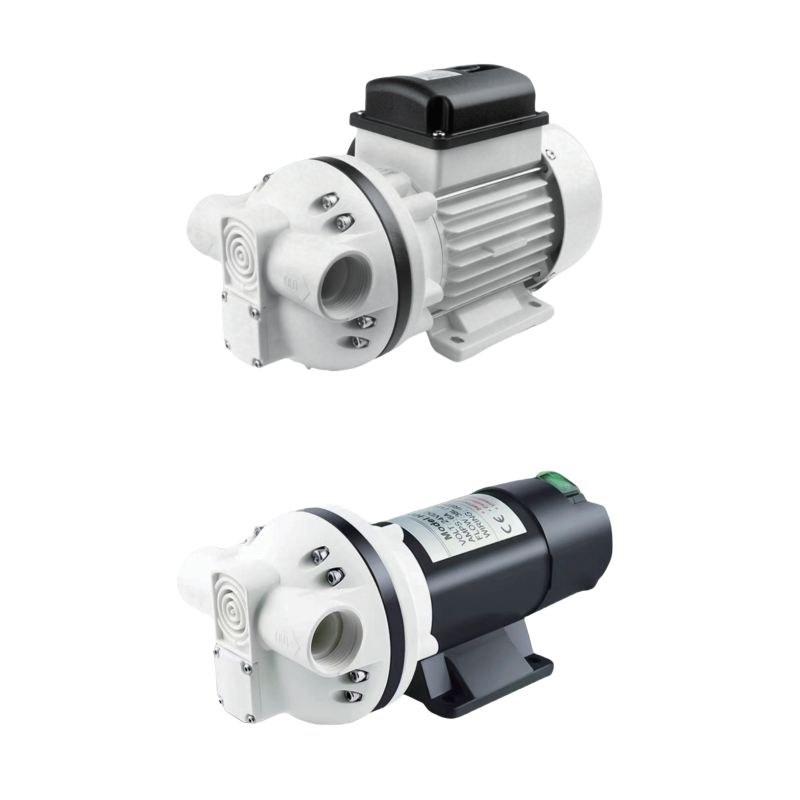
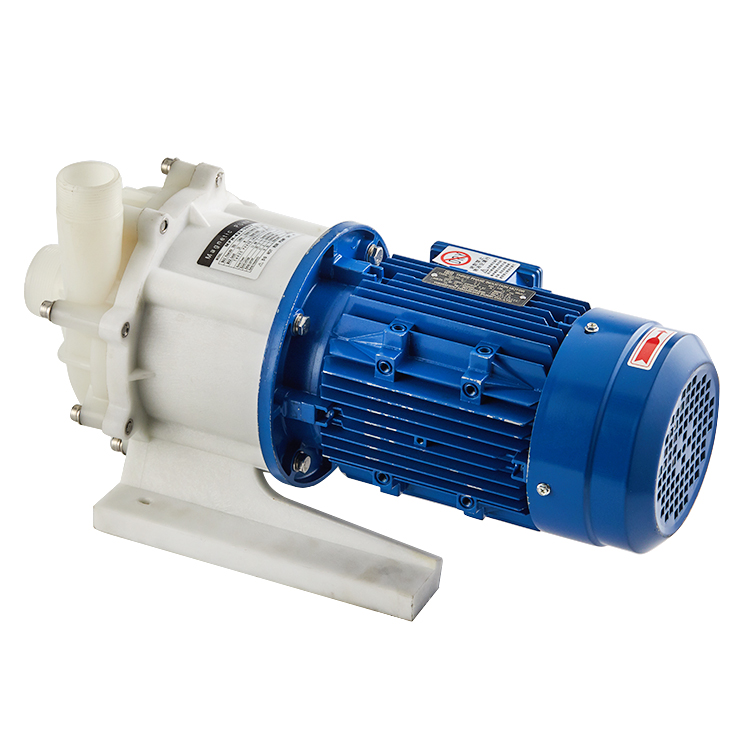
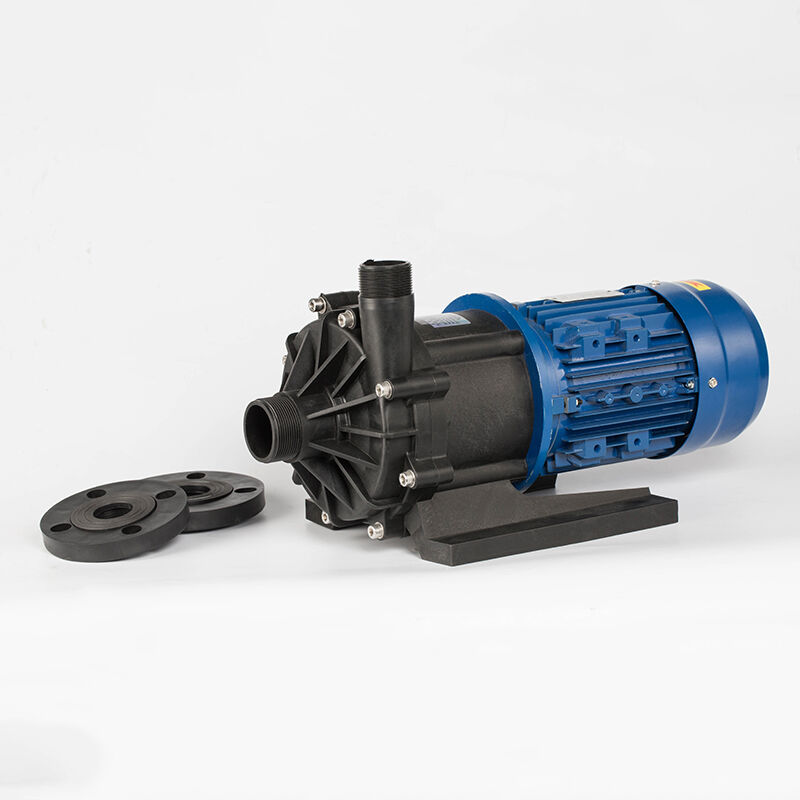
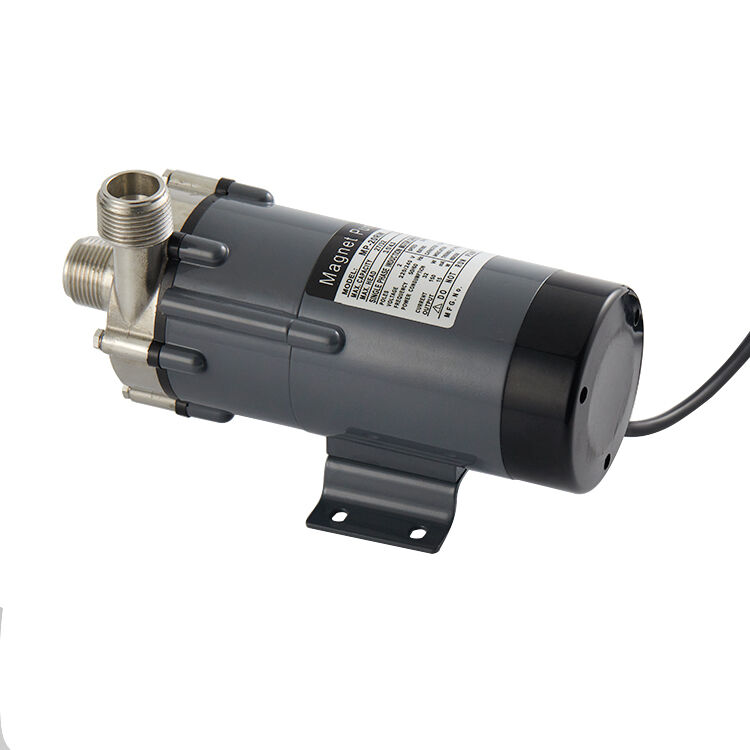
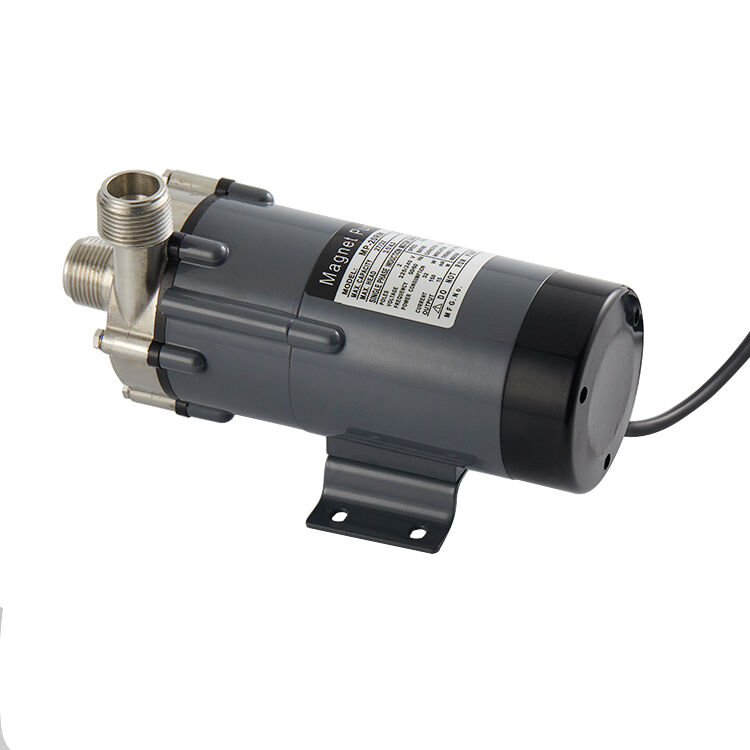
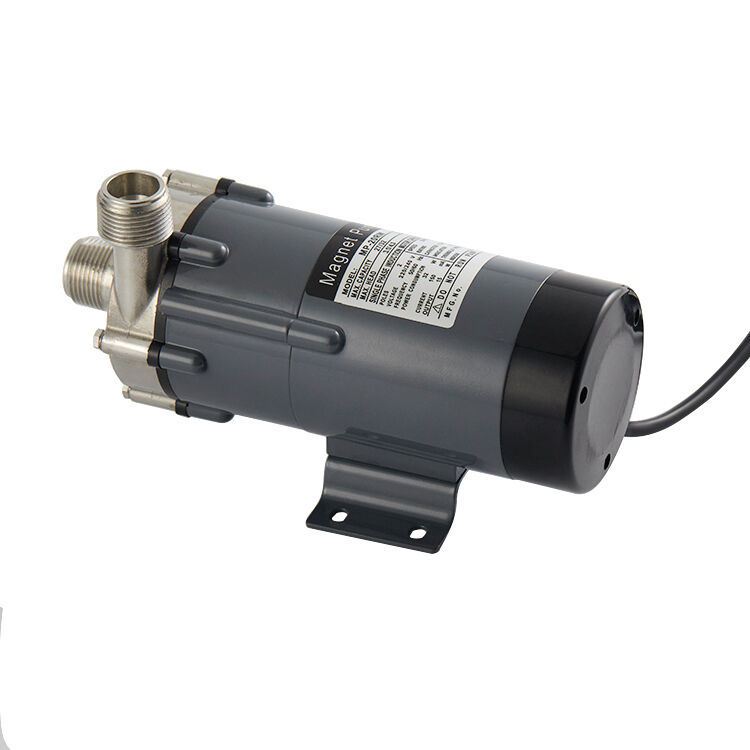
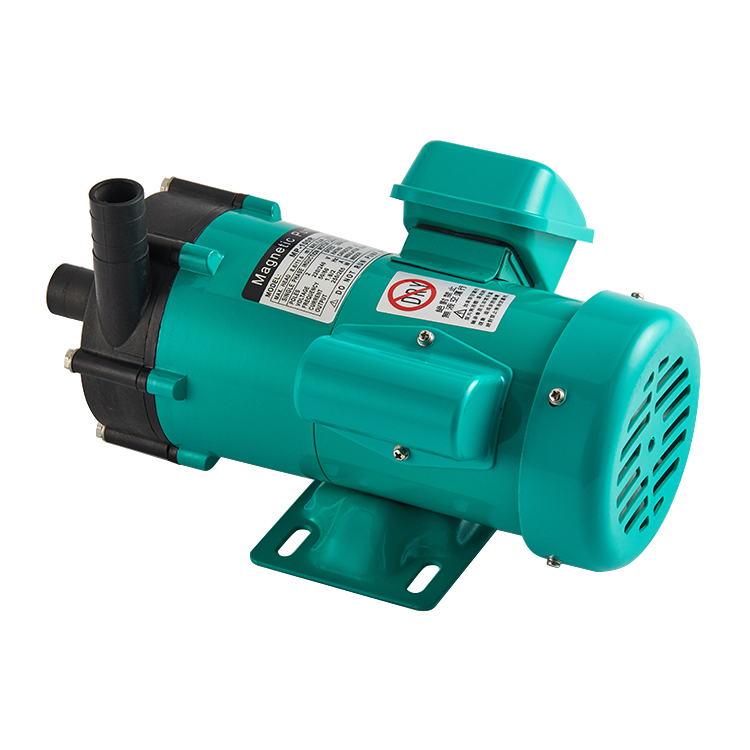
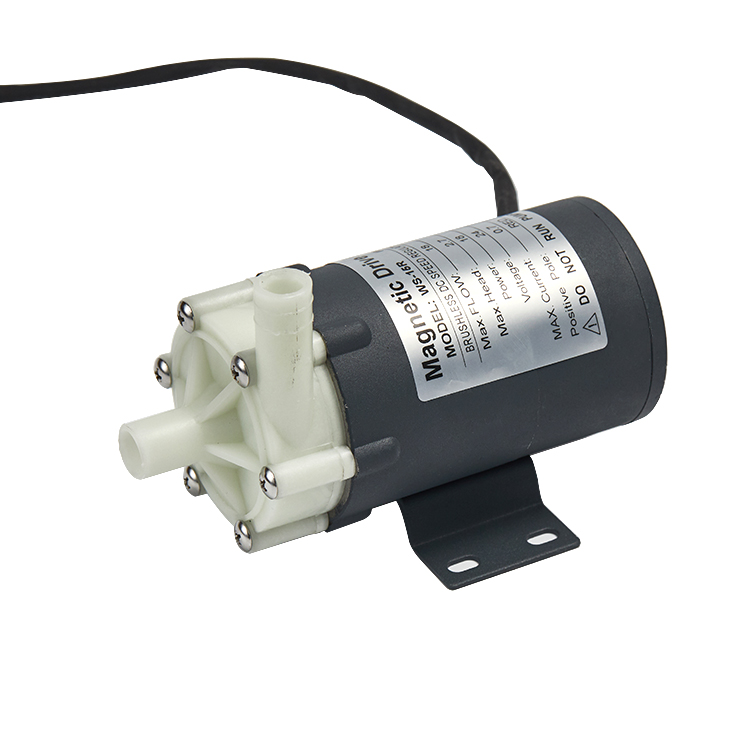
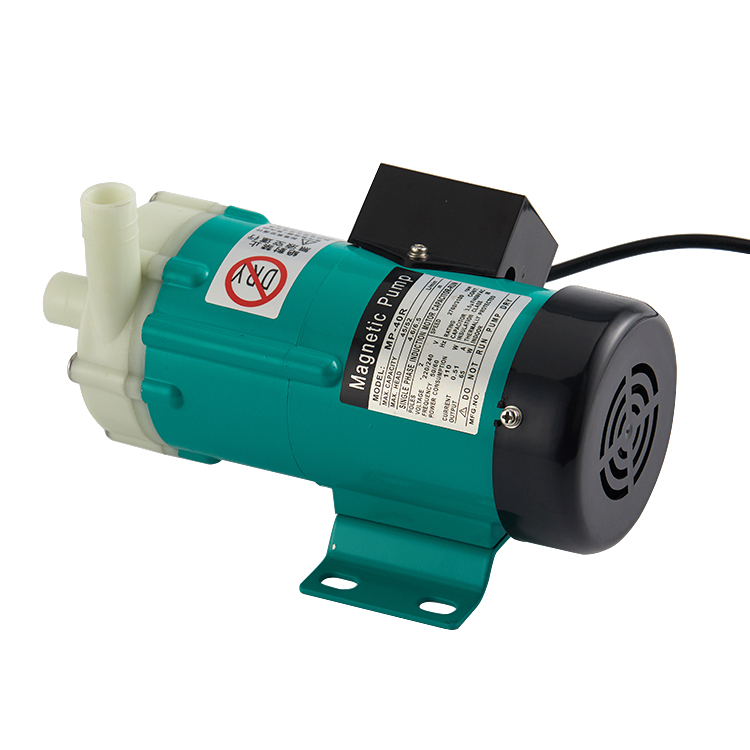
bomba de ácido de alta calidad
Una bomba de ácido de alta calidad representa una solución sofisticada diseñada para manipular fluidos corrosivos con una precisión y fiabilidad excepcionales. Este equipo especializado facilita la transferencia y la circulación de sustancias ácidas en aplicaciones industriales, manteniendo al mismo tiempo la integridad operativa y los estándares de seguridad. La bomba de ácido de alta calidad incorpora principios de ingeniería avanzados para gestionar entornos químicos exigentes. Sus funciones principales incluyen la transferencia precisa de fluidos, la regulación de presión y el mantenimiento constante del caudal. La bomba opera eficazmente con diversos tipos de ácidos, como el ácido sulfúrico, el ácido clorhídrico y el ácido nítrico, lo que la hace versátil para múltiples entornos industriales. Desde el punto de vista tecnológico, una bomba de ácido de alta calidad cuenta con materiales resistentes a la corrosión, tales como polipropileno, componentes revestidos con PTFE y elastómeros especializados capaces de soportar la exposición ácida. Su diseño incorpora tecnología de accionamiento magnético o sistemas de sellos mecánicos que evitan fugas y eliminan los riesgos de contaminación ambiental. Sistemas de monitorización avanzados permiten el seguimiento en tiempo real del rendimiento y ofrecen capacidades de mantenimiento predictivo. Las aplicaciones de la bomba de ácido de alta calidad abarcan múltiples sectores, entre ellos la fabricación química, la producción farmacéutica, el procesamiento de metales y las instalaciones de tratamiento de aguas residuales. Estas bombas resultan esenciales en laboratorios que requieren dosificación química precisa, así como en operaciones industriales a gran escala que demandan una circulación continua de fluidos. El equipo soporta tanto procesos por lotes como sistemas de producción continua, adaptándose a distintas necesidades operativas y exigencias de flujo de trabajo en diversos sectores.

 EN