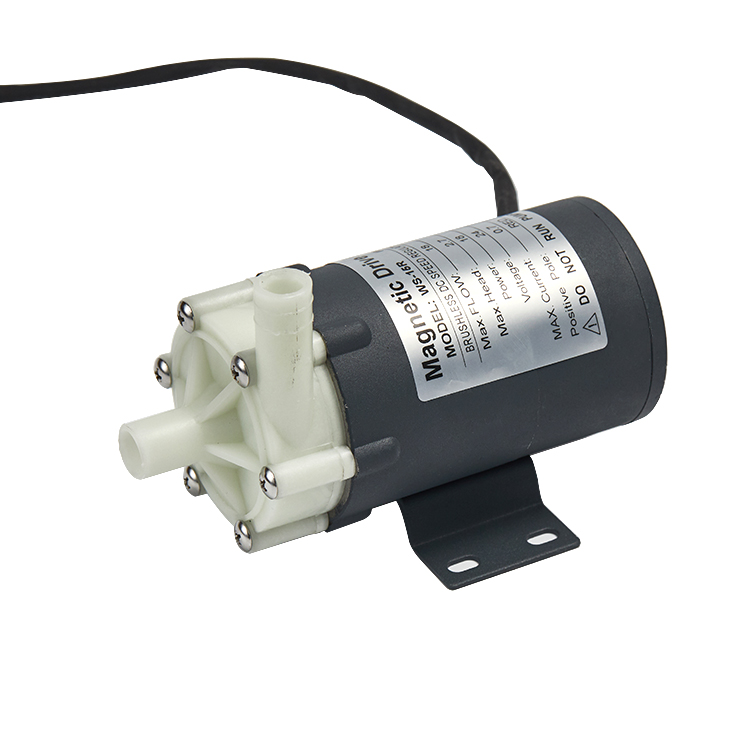
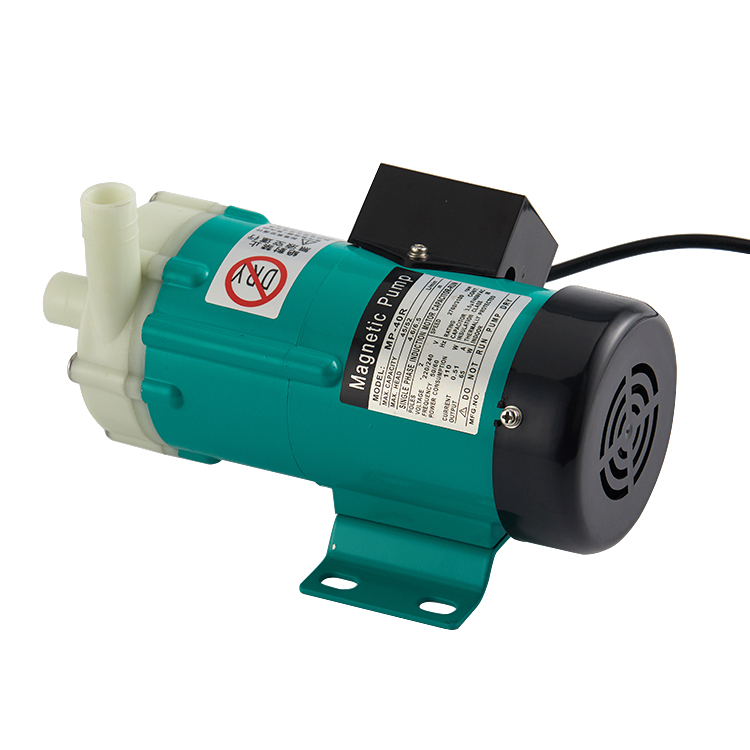
bomba ácida de alta qualidade
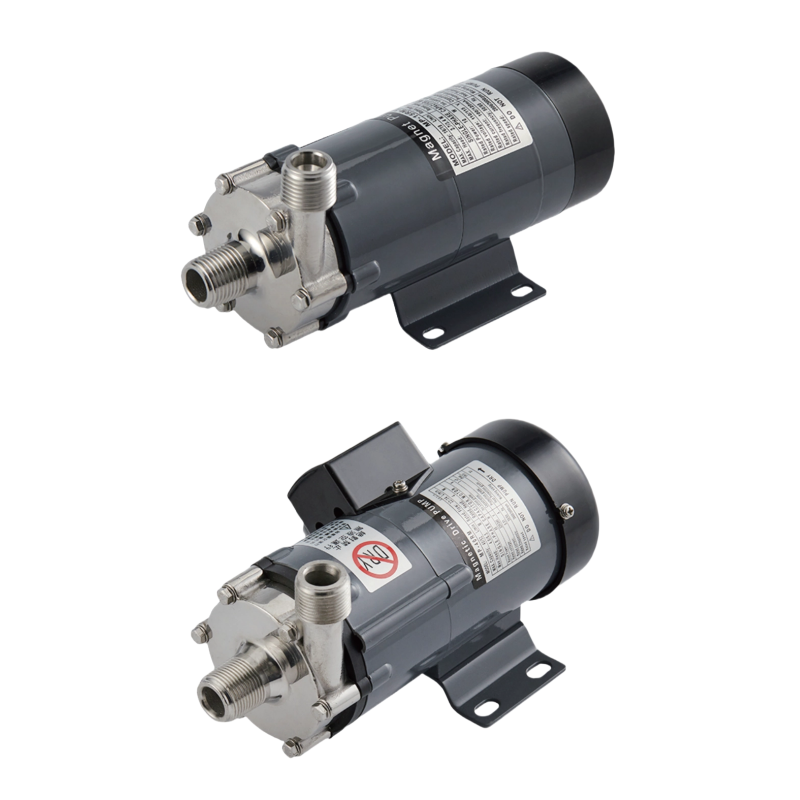
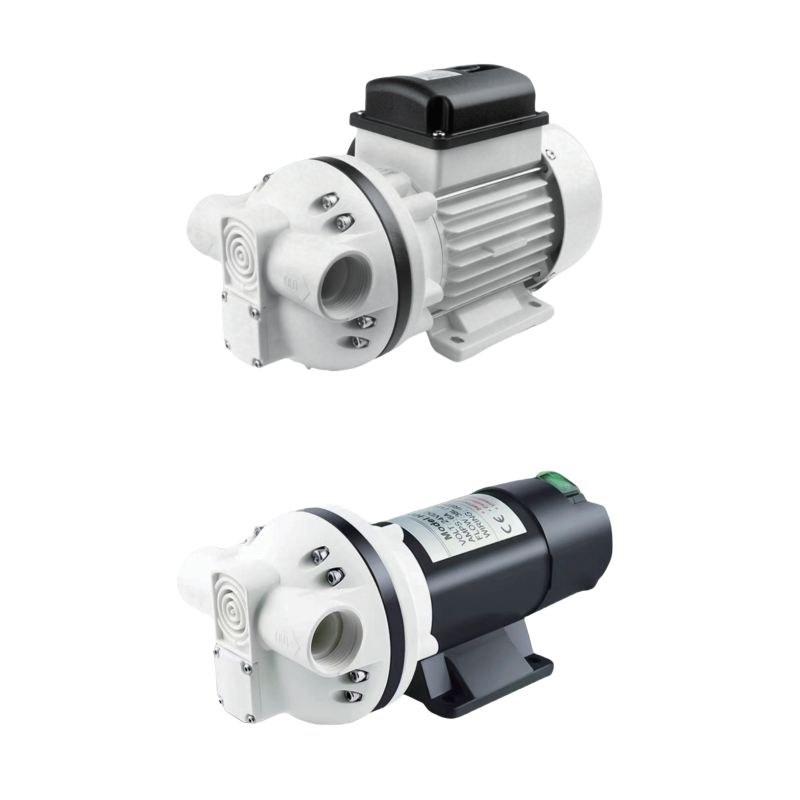
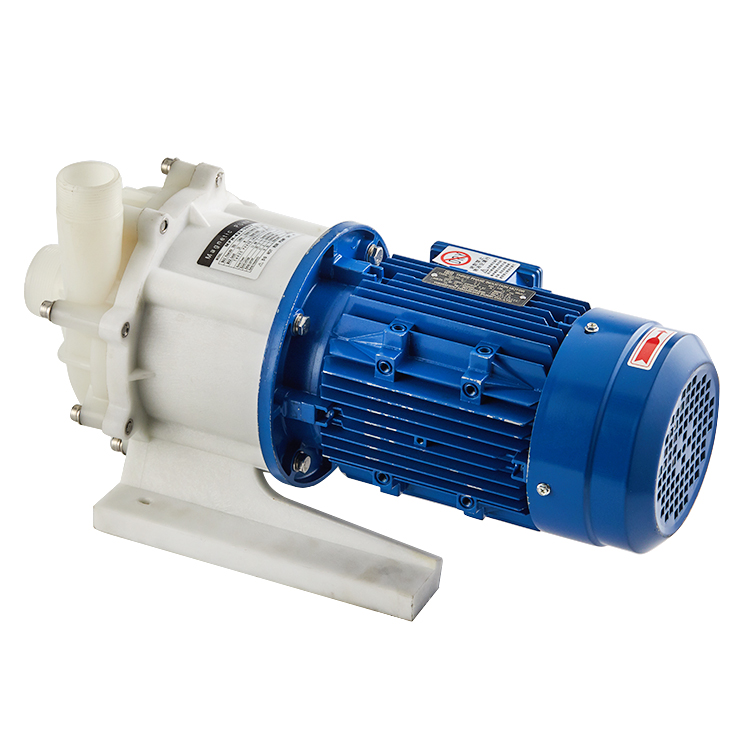
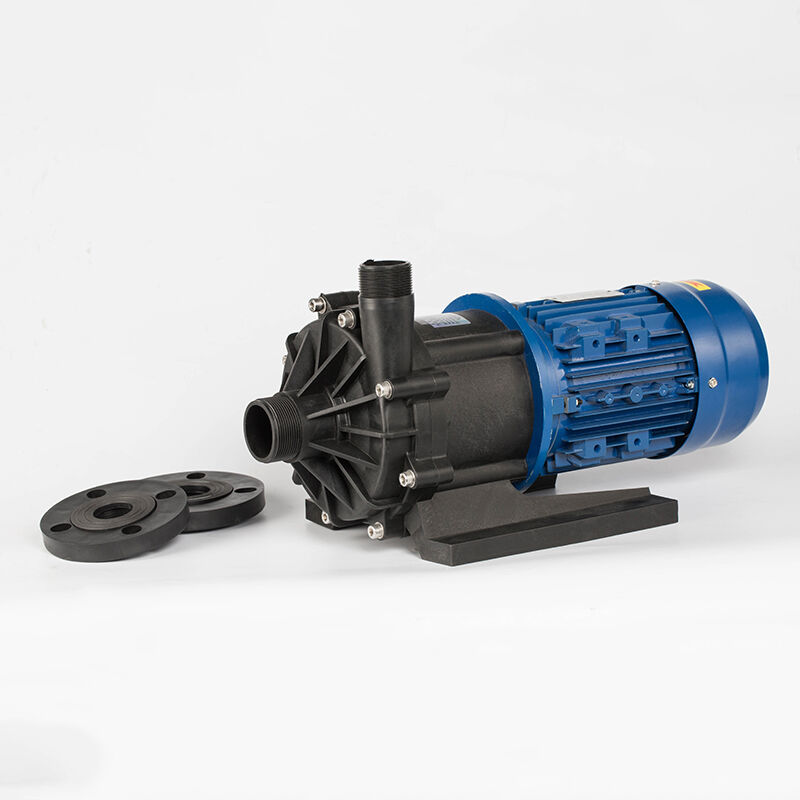
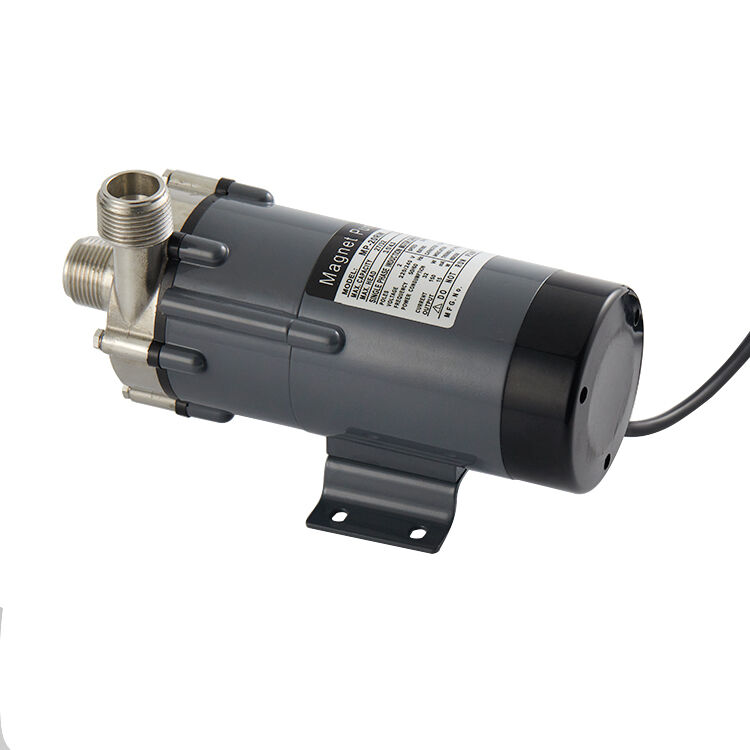
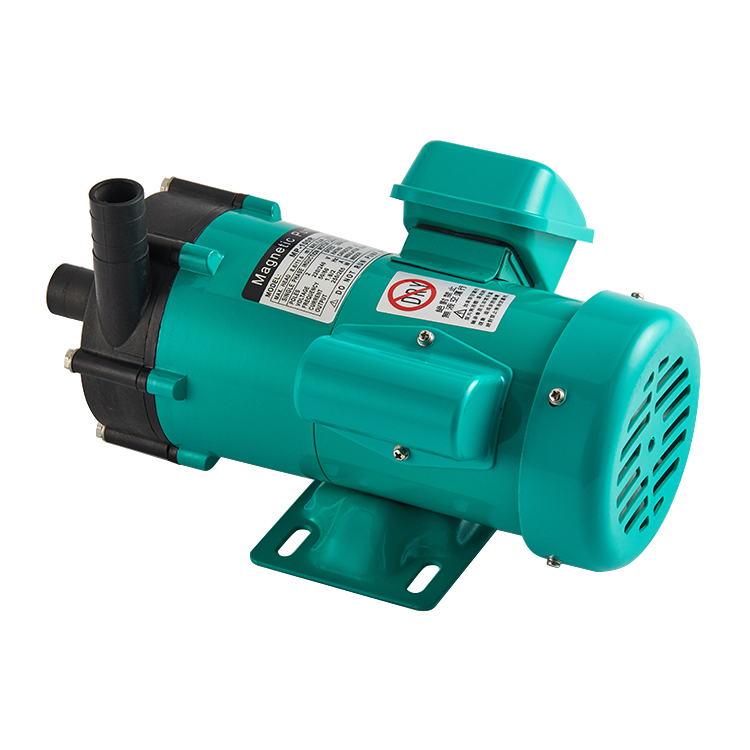
Uma bomba de ácido de alta qualidade representa uma solução sofisticada projetada para manipular fluidos corrosivos com precisão e confiabilidade excepcionais. Este equipamento especializado facilita a transferência e a circulação de substâncias ácidas em aplicações industriais, mantendo a integridade operacional e os padrões de segurança. A bomba de ácido de alta qualidade incorpora princípios avançados de engenharia para gerenciar ambientes químicos exigentes. Suas funções principais incluem transferência precisa de fluidos, regulação de pressão e manutenção constante da vazão. A bomba opera eficazmente com diversos tipos de ácidos, como ácido sulfúrico, ácido clorídrico e ácido nítrico, tornando-a versátil para diferentes cenários industriais. Tecnologicamente, uma bomba de ácido de alta qualidade apresenta materiais resistentes à corrosão, tais como polipropileno, componentes revestidos com PTFE e elastômeros especializados capazes de suportar a exposição ácida. Seu projeto incorpora tecnologia de acionamento magnético ou sistemas de vedação mecânica que evitam vazamentos e eliminam riscos de contaminação ambiental. Sistemas avançados de monitoramento permitem o acompanhamento em tempo real do desempenho e recursos de manutenção preditiva. As aplicações dessa bomba de ácido de alta qualidade abrangem múltiplos setores, incluindo fabricação química, produção farmacêutica, processamento de metais e instalações de tratamento de águas residuais. Essas bombas revelam-se essenciais em laboratórios que exigem dosagem química precisa, bem como em operações industriais em larga escala que demandam circulação contínua de fluidos. O equipamento suporta tanto processos por batelada quanto sistemas de produção contínua, adaptando-se a requisitos operacionais variados e às necessidades específicas de fluxo de trabalho em diferentes setores.

 EN