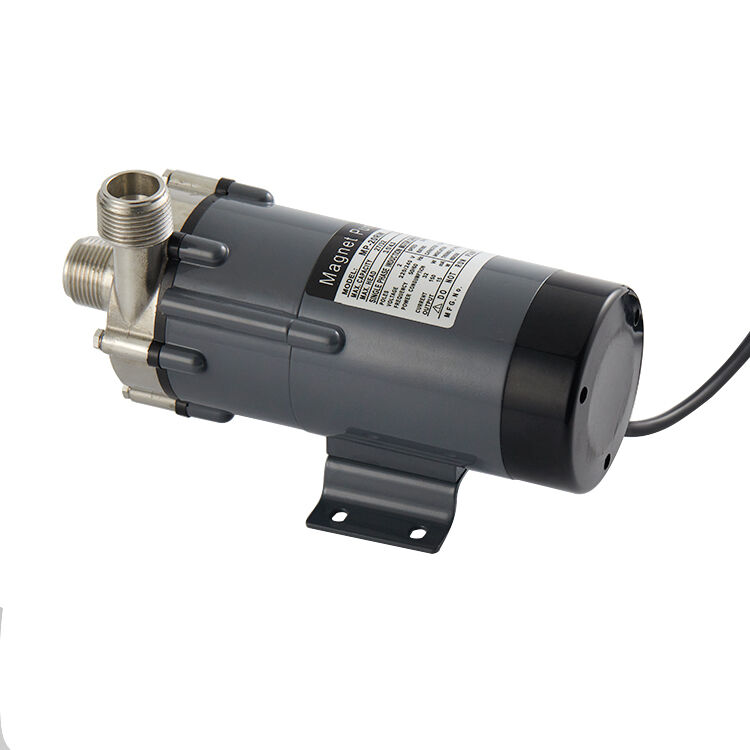
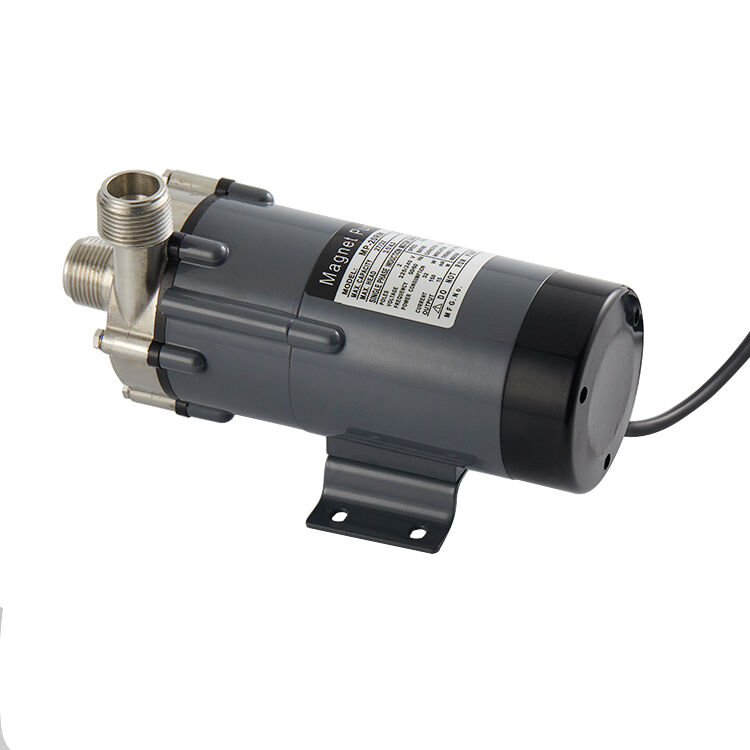
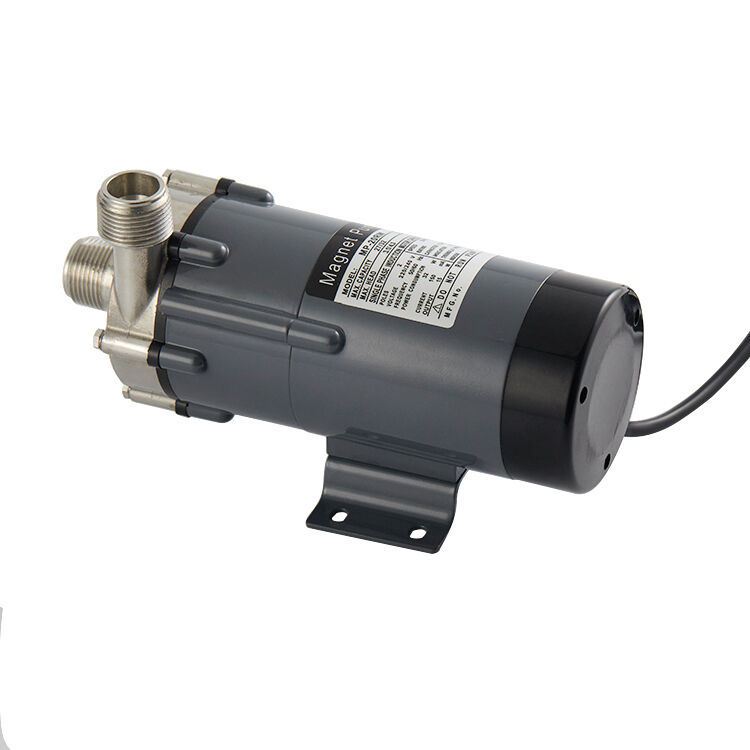
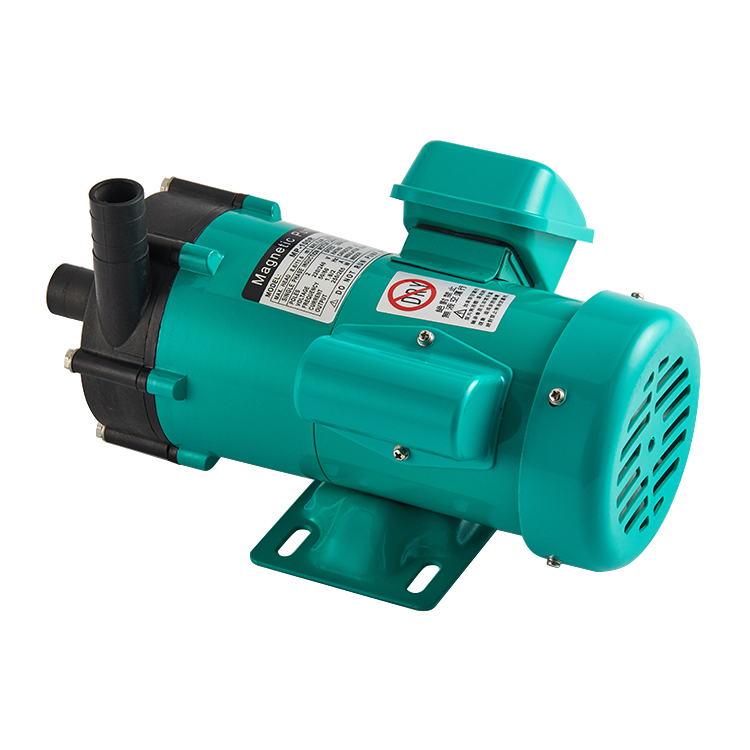
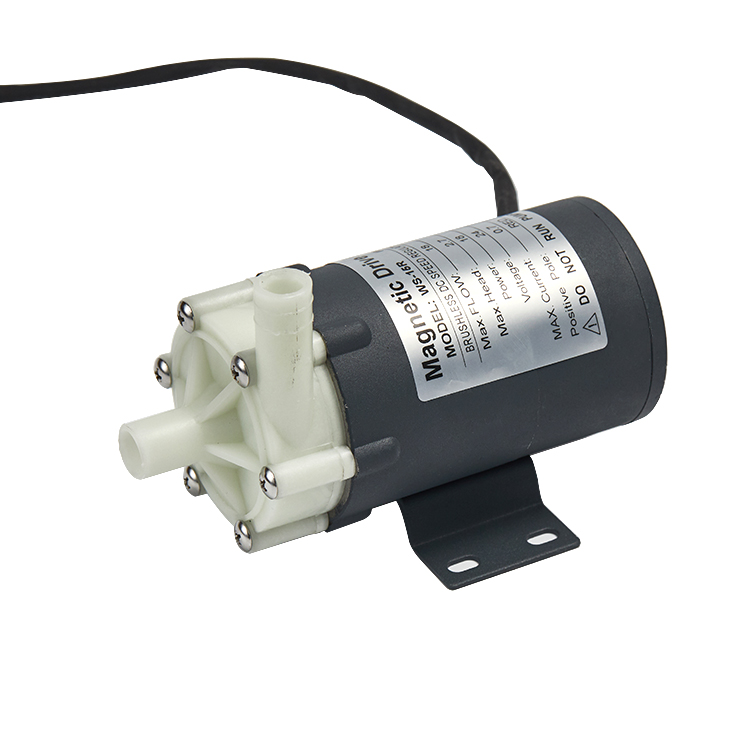
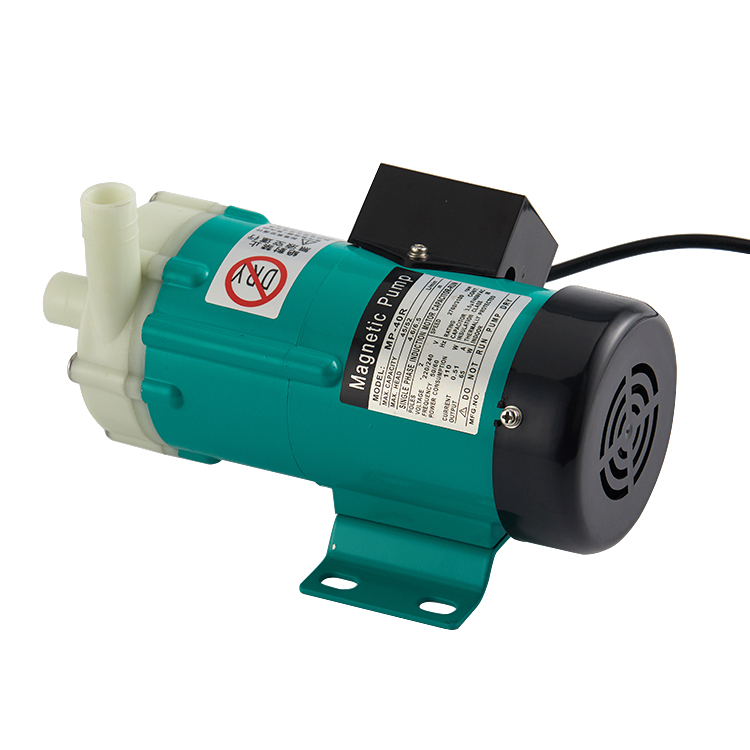
pompe acide de haute qualité
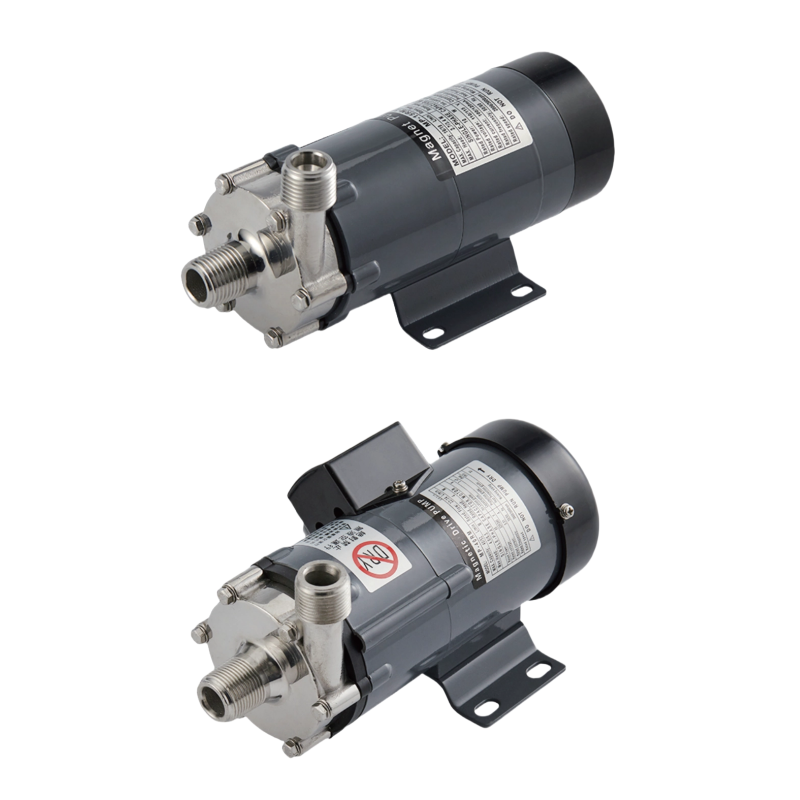
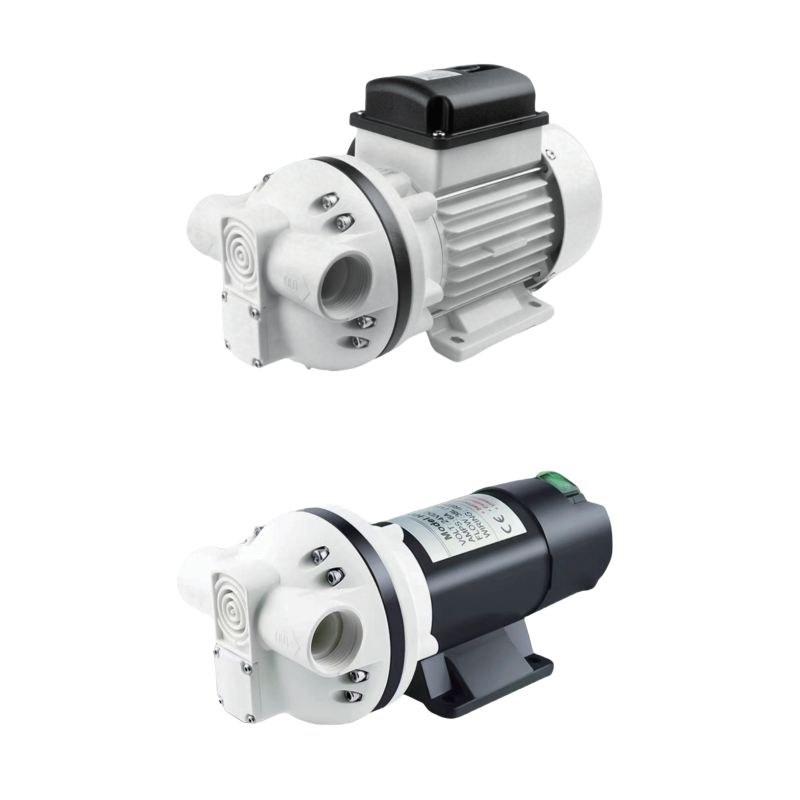
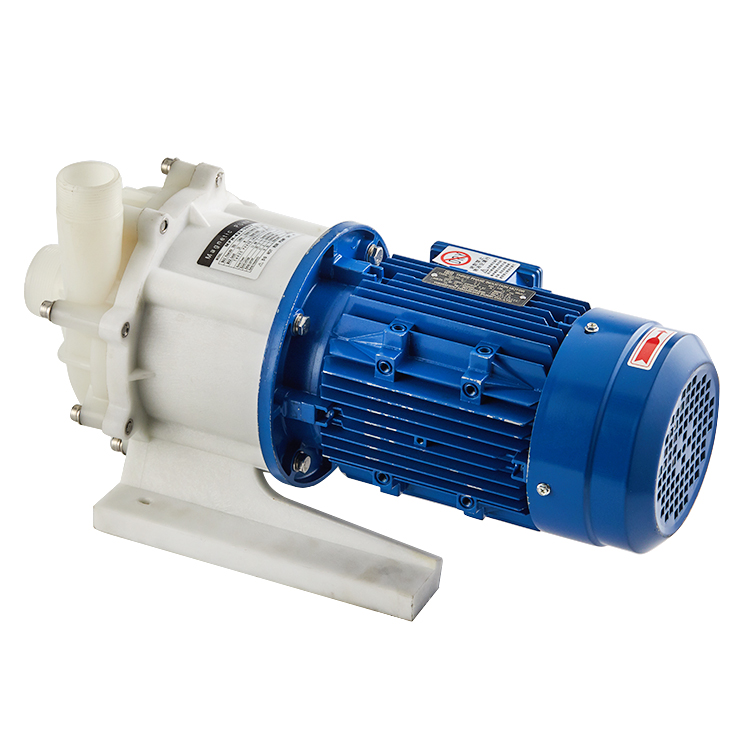
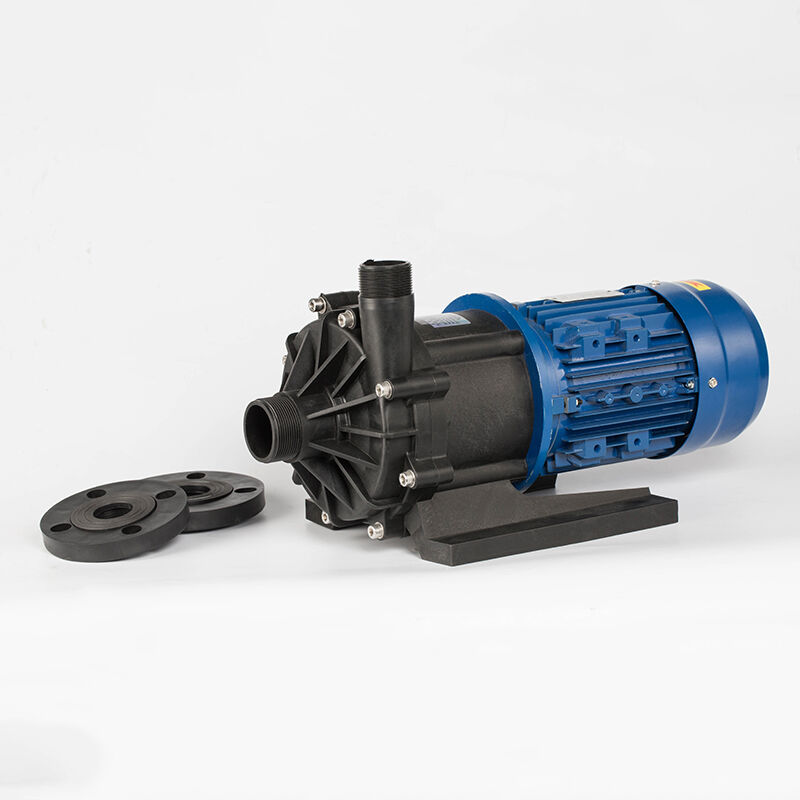
Une pompe à acide de haute qualité constitue une solution sophistiquée conçue pour manipuler des fluides corrosifs avec une précision et une fiabilité exceptionnelles. Ce matériel spécialisé permet le transfert et la circulation de substances acides dans diverses applications industrielles, tout en préservant l’intégrité opérationnelle et les normes de sécurité. La pompe à acide de haute qualité intègre des principes d’ingénierie avancés afin de résister aux environnements chimiques exigeants. Ses fonctions principales comprennent un transfert fluide précis, une régulation de pression et un maintien constant du débit. Elle fonctionne efficacement avec divers types d’acides, notamment l’acide sulfurique, l’acide chlorhydrique et l’acide nitrique, ce qui la rend polyvalente dans des contextes industriels variés. Sur le plan technologique, cette pompe utilise des matériaux résistants à la corrosion, tels que le polypropylène, des composants revêtus de PTFE et des élastomères spécialisés capables de supporter l’exposition aux acides. Sa conception intègre une technologie d’entraînement magnétique ou des systèmes d’étanchéité mécanique empêchant toute fuite et éliminant ainsi les risques de contamination environnementale. Des systèmes de surveillance avancés permettent un suivi en temps réel des performances ainsi que des capacités de maintenance prédictive. Les applications de la pompe à acide de haute qualité couvrent plusieurs secteurs, notamment la fabrication chimique, la production pharmaceutique, le traitement des métaux et les installations de traitement des eaux usées. Ces pompes s’avèrent essentielles dans les laboratoires nécessitant un dosage chimique précis, ainsi que dans les opérations industrielles à grande échelle exigeant une circulation continue des fluides. L’équipement prend en charge aussi bien les procédés par lots que les systèmes de production continue, s’adaptant ainsi aux exigences opérationnelles variées et aux besoins spécifiques des flux de travail dans différents secteurs.

 EN