pompe à acide muriatique
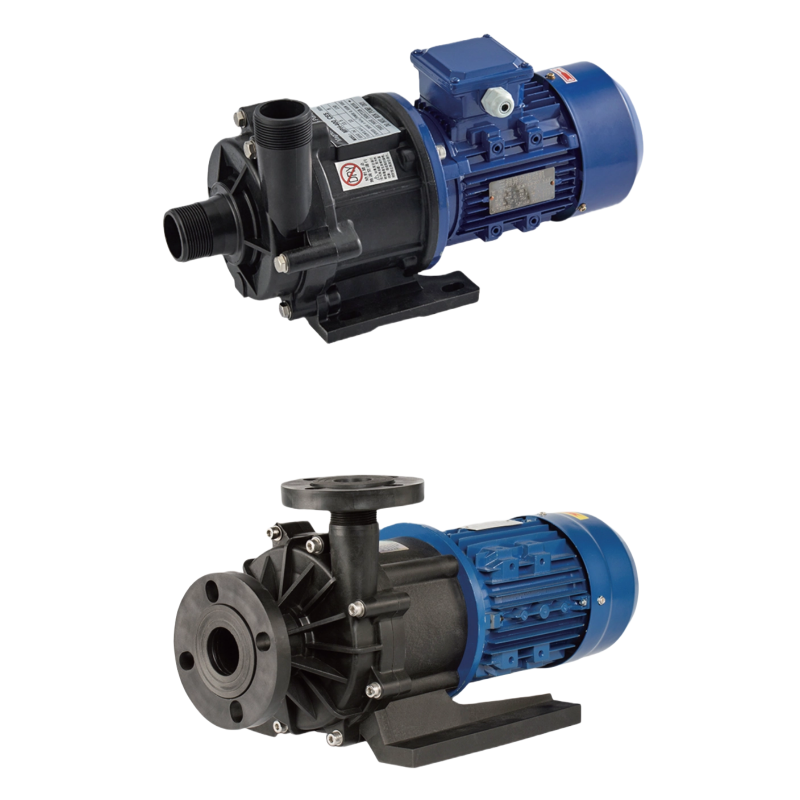
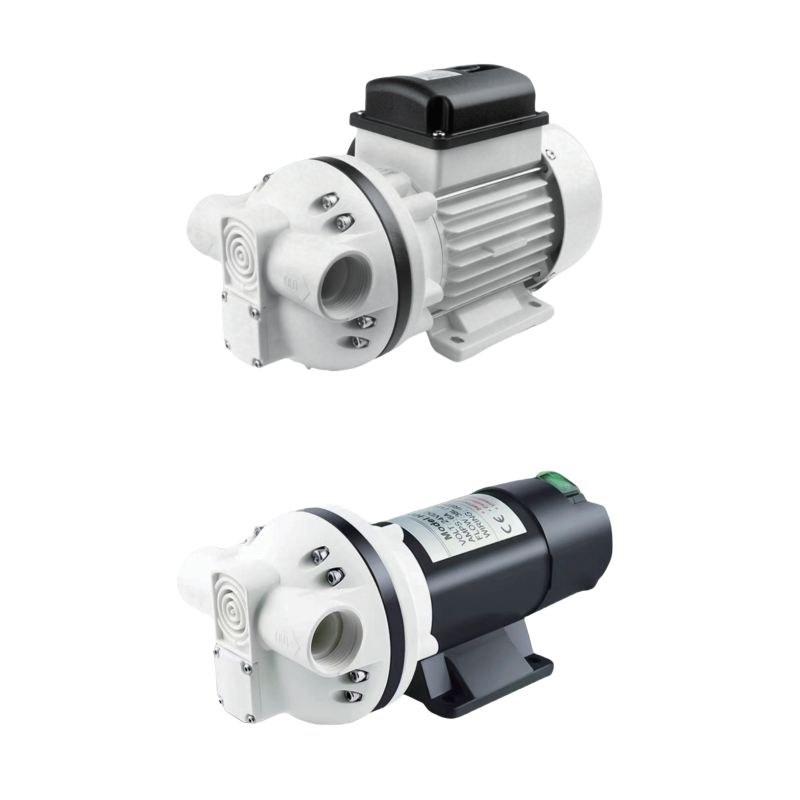
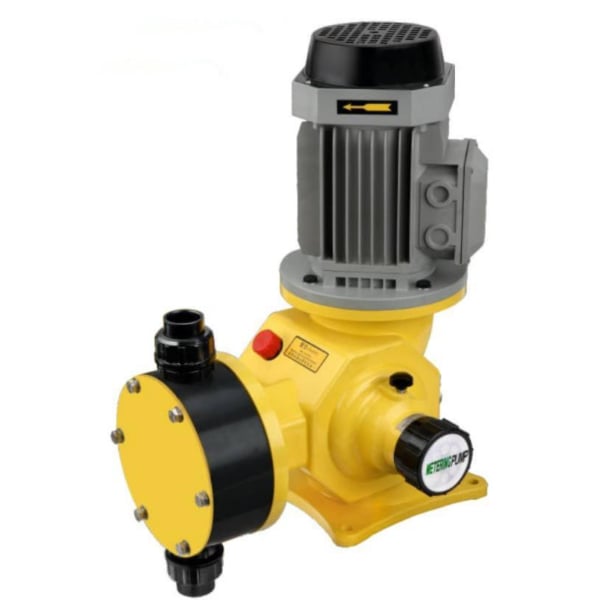
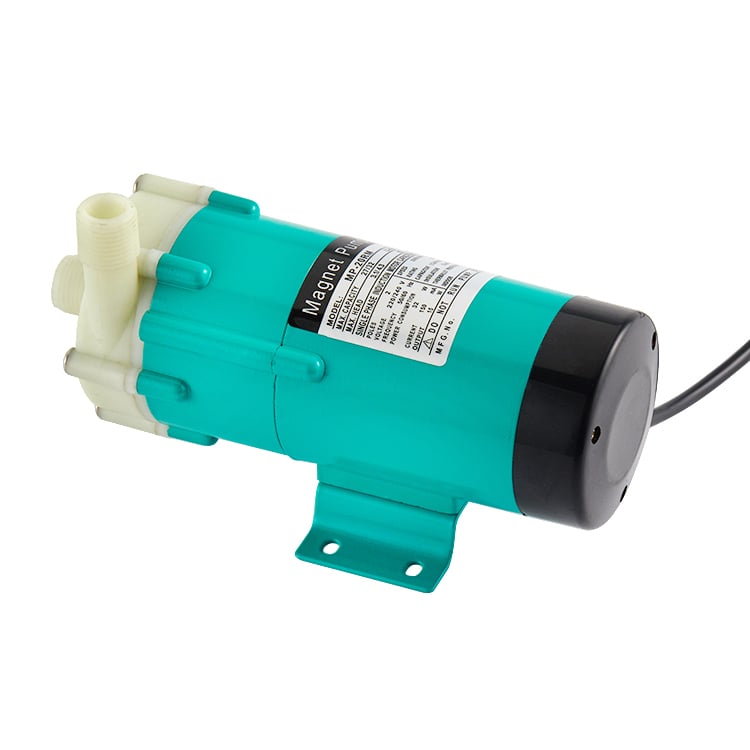
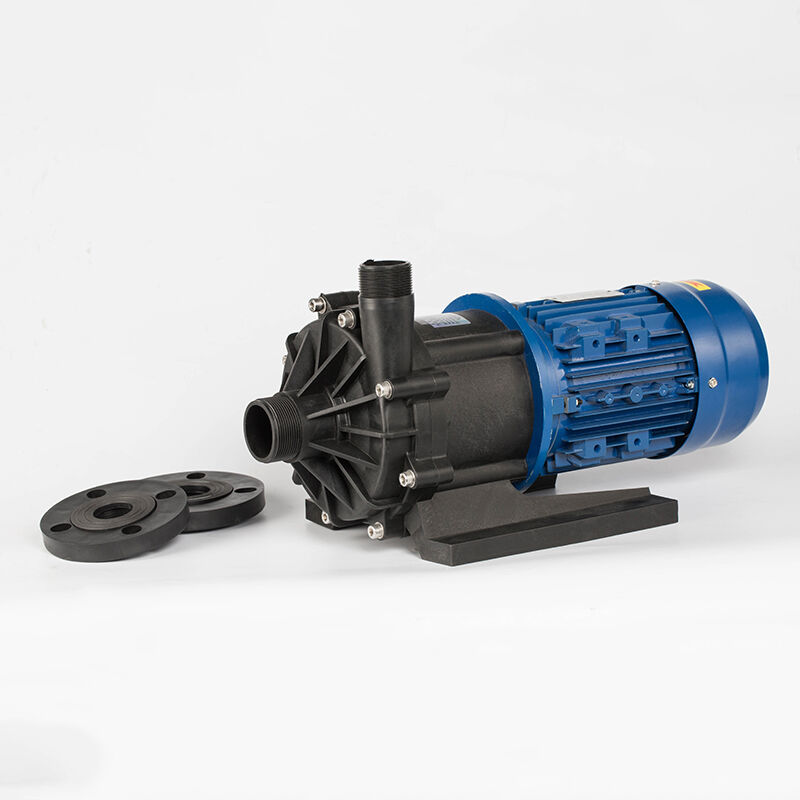
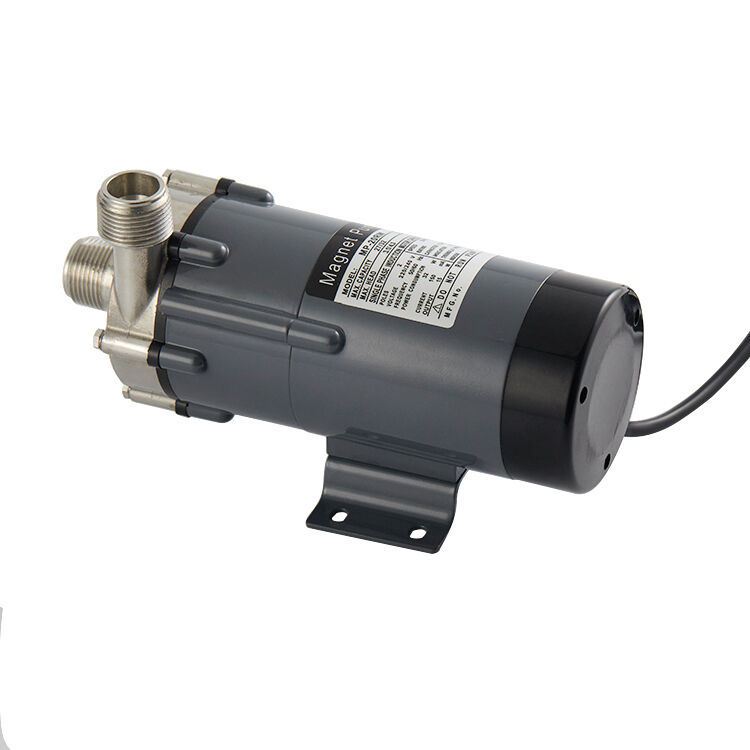
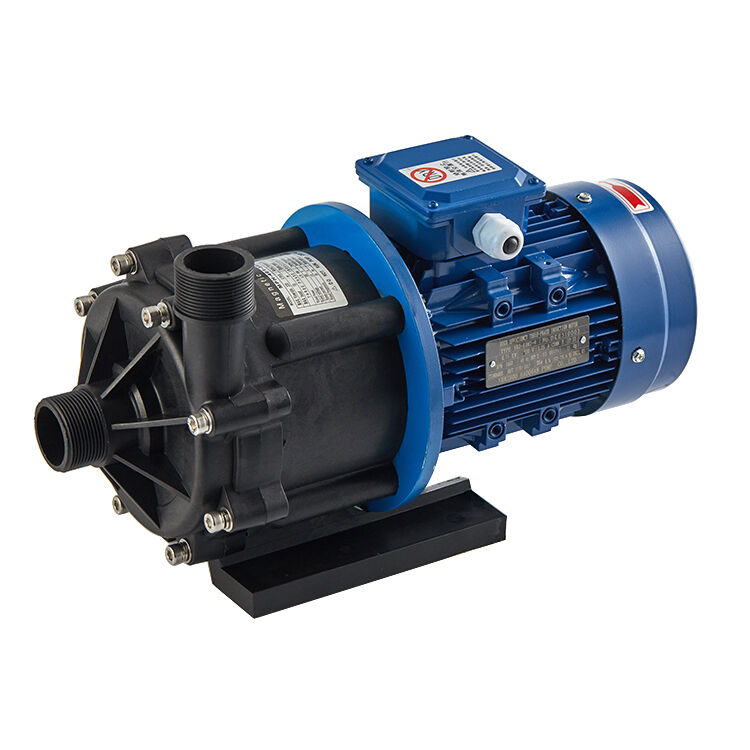
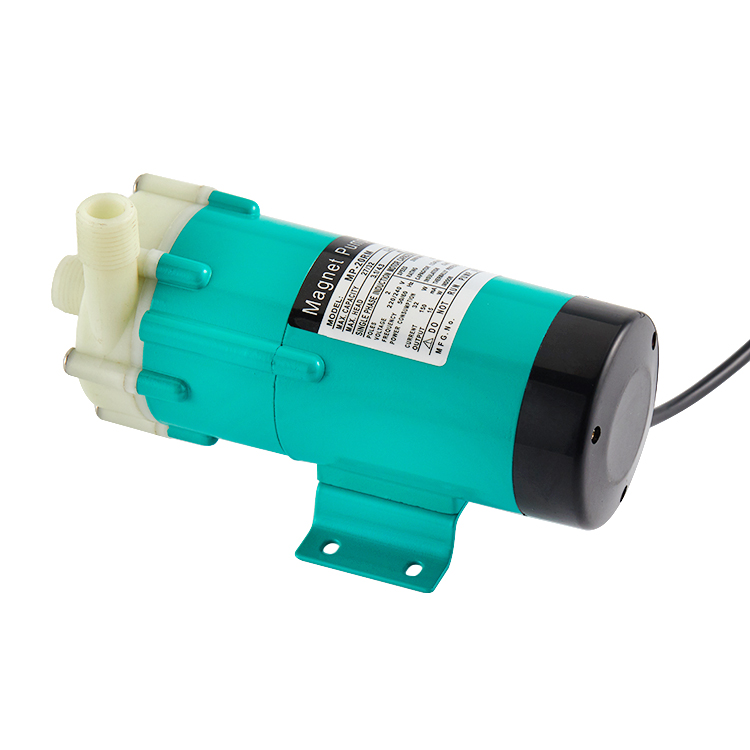
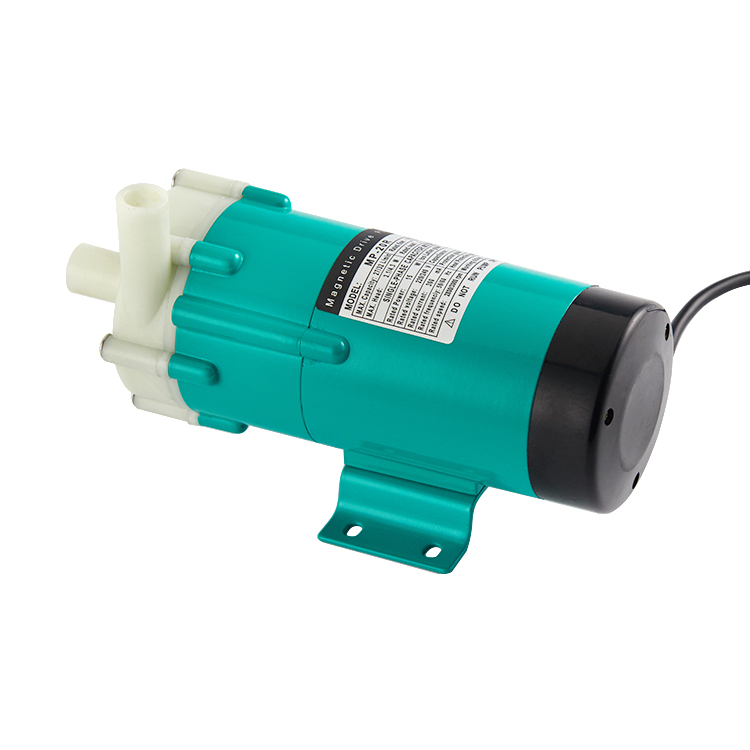
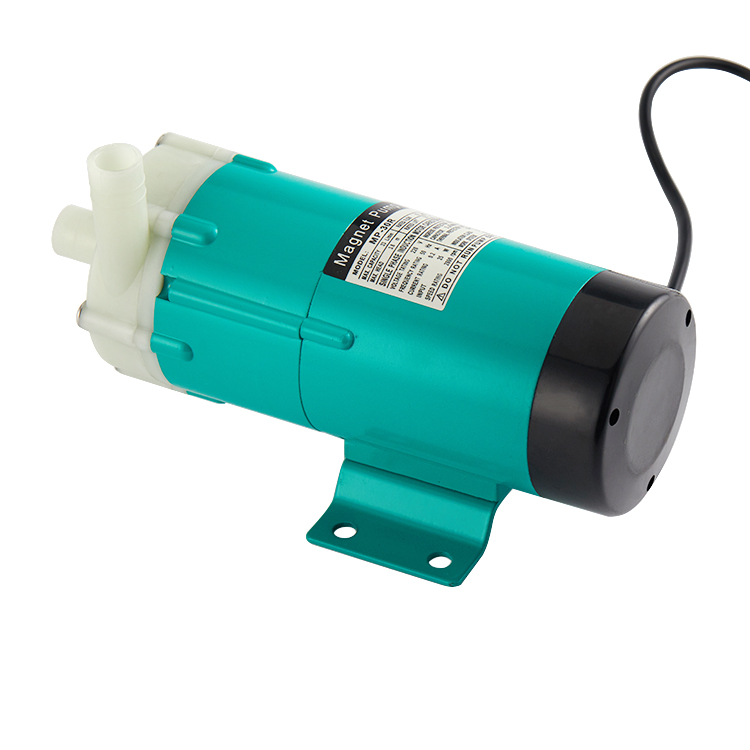
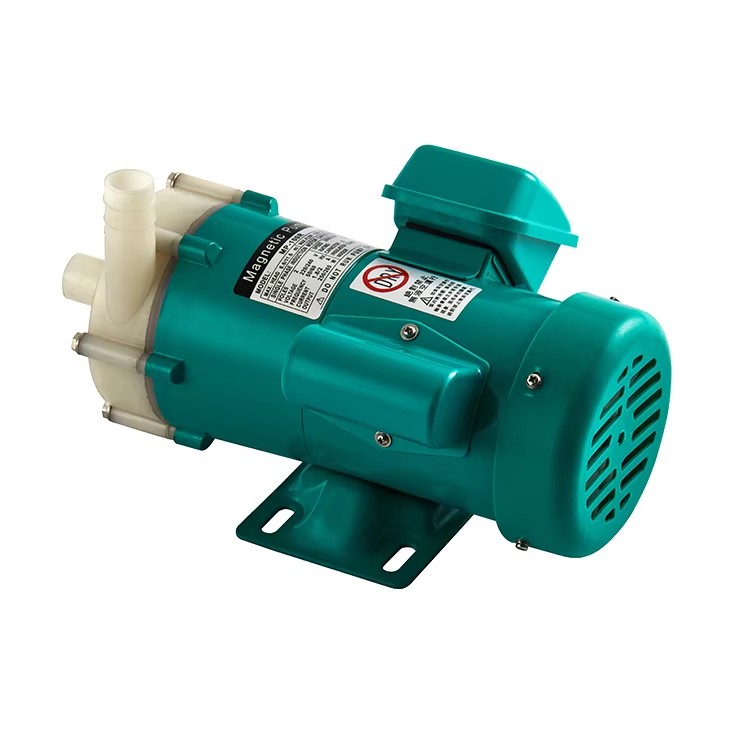
Une pompe à acide muriatique est un dispositif spécialisé de manutention chimique conçu pour transférer et distribuer en toute sécurité des solutions d’acide chlorhydrique dans diverses applications industrielles et commerciales. Cette pompe à acide muriatique fonctionne grâce à une ingénierie de précision permettant de gérer des liquides corrosifs tout en assurant la sécurité opérationnelle et l’efficacité. Elle présente une construction robuste utilisant des matériaux résistants à la corrosion, capables de supporter l’environnement chimique agressif de l’acide muriatique. Ces pompes intègrent des mécanismes d’étanchéité avancés ainsi que des vannes spécialisées empêchant les fuites et garantissant des performances fiables même lors d’opérations prolongées. La technologie des pompes à acide muriatique inclut des débits variables et des réglages de pression, permettant aux opérateurs d’adapter la distribution selon les exigences spécifiques de chaque application. Parmi les caractéristiques technologiques clés figurent des pièces mouillées résistantes aux acides, un boîtier renforcé et des interfaces de commande ergonomiques. Les applications de la pompe à acide muriatique couvrent plusieurs secteurs, notamment l’entretien des piscines, le traitement des métaux, le nettoyage en construction et la production chimique industrielle. Elle joue un rôle essentiel dans les opérations de décapage, l’ajustement du pH et les procédés de synthèse chimique. Grâce à l’utilisation d’une pompe à acide muriatique, les installations peuvent assurer une distribution chimique constante tout en réduisant au minimum l’exposition des travailleurs à des substances dangereuses. La conception des pompes modernes à acide muriatique privilégie à la fois la performance et la conformité aux normes de sécurité en vigueur dans le secteur. Que ce soit pour un entretien courant ou pour des opérations industrielles à grande échelle, la pompe à acide muriatique constitue un investissement fondamental dans une infrastructure fiable de manutention chimique.

 EN