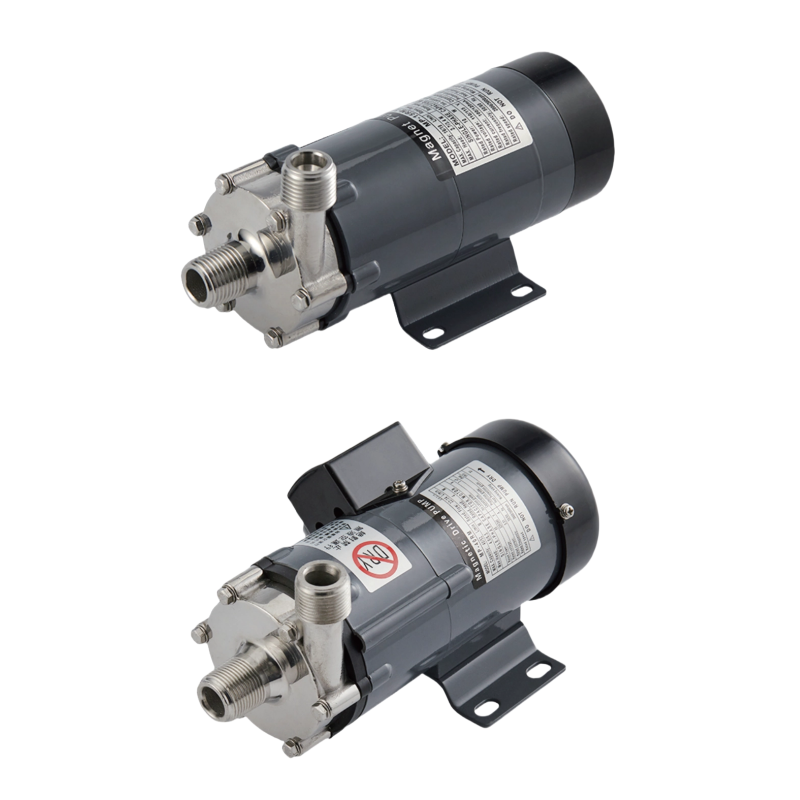
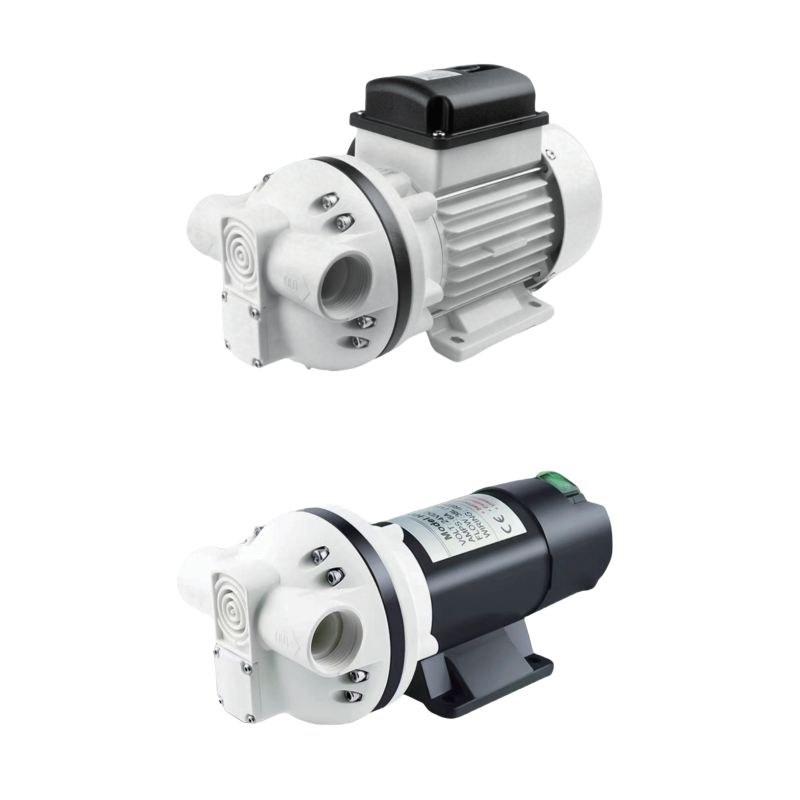
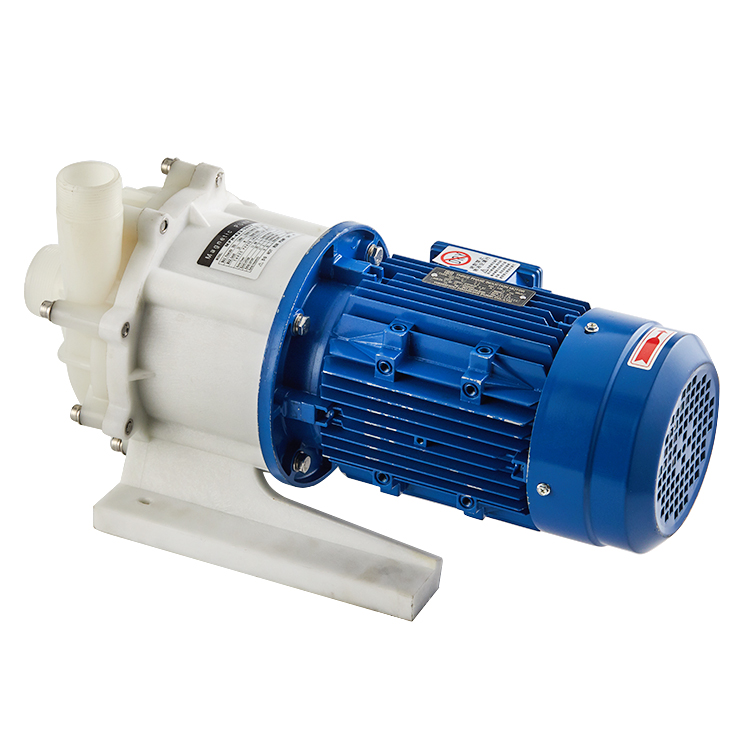
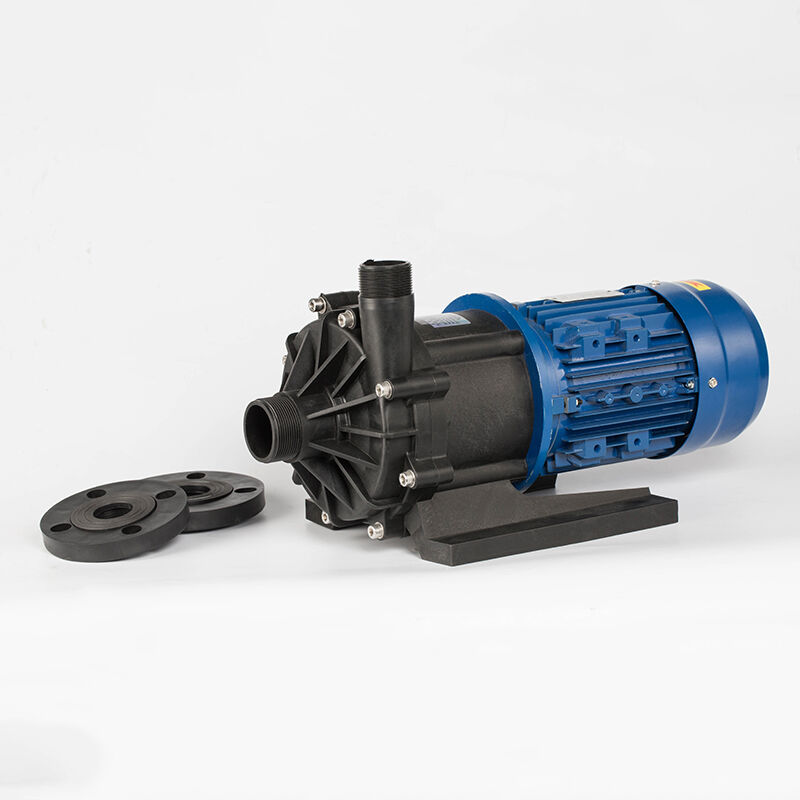
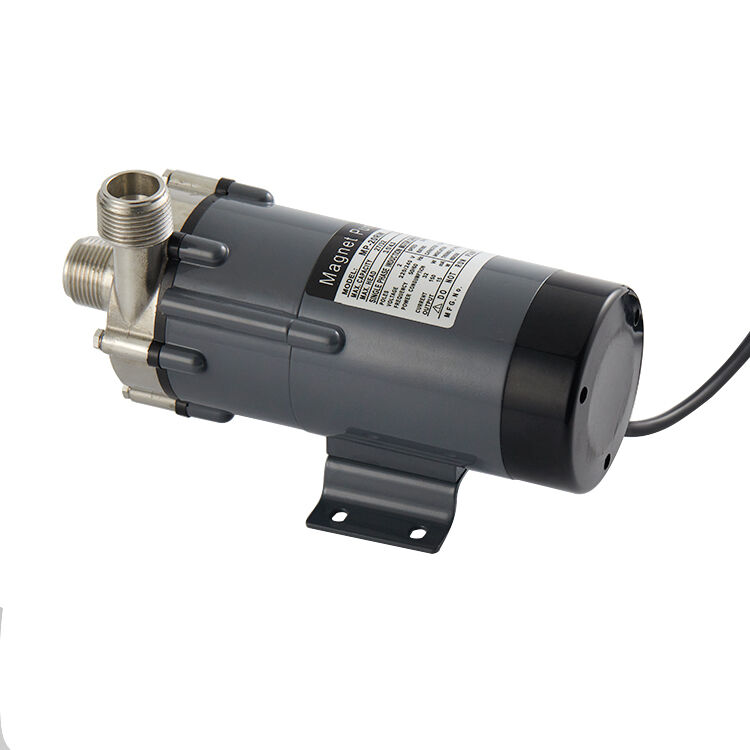
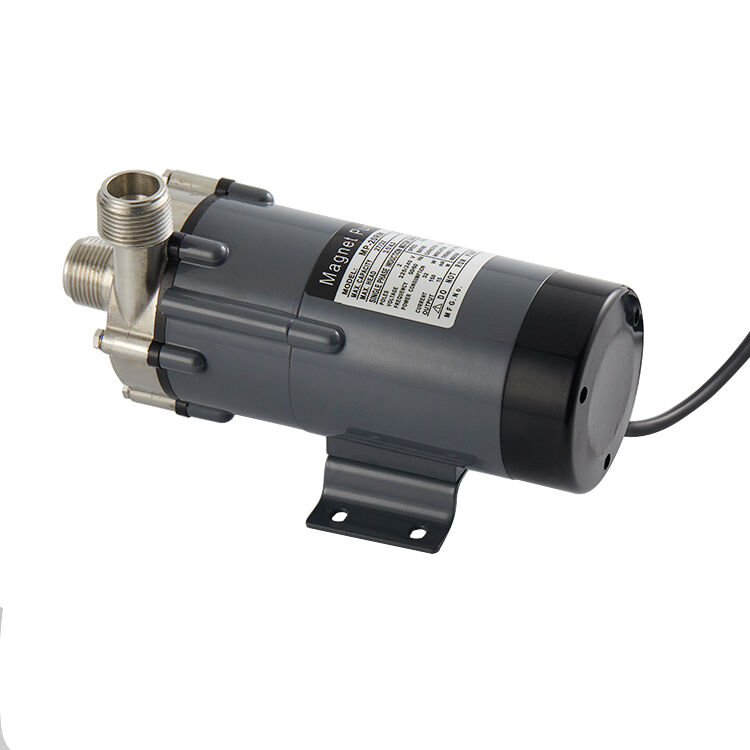
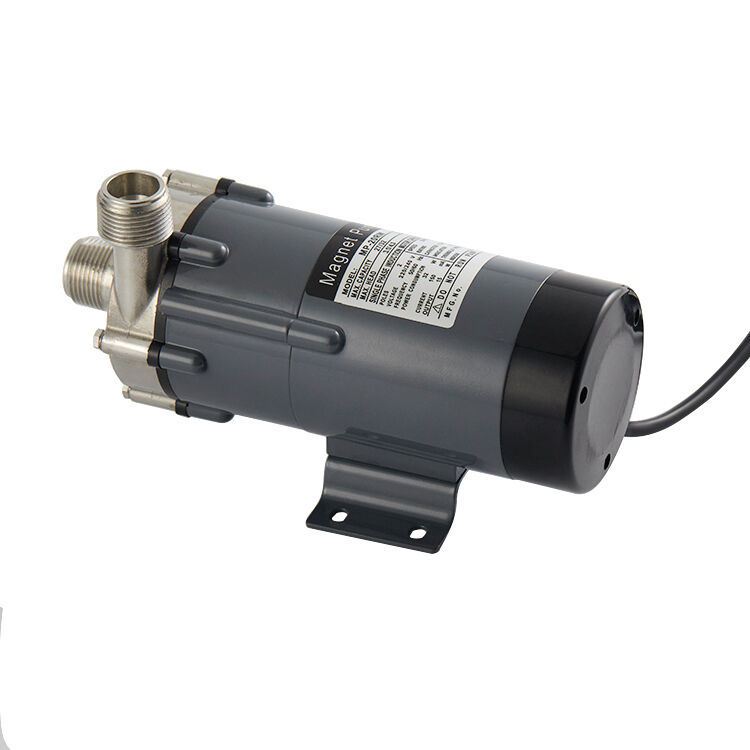
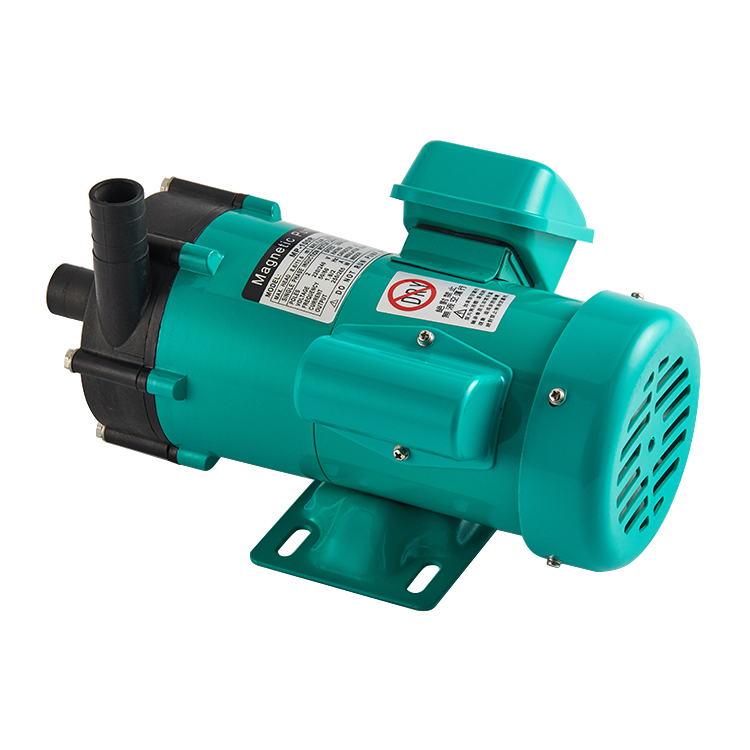
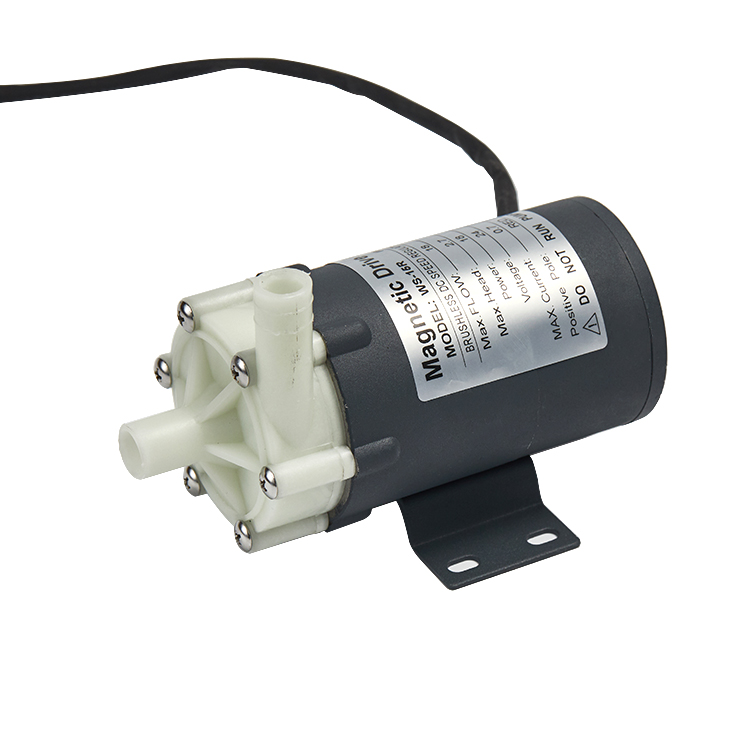
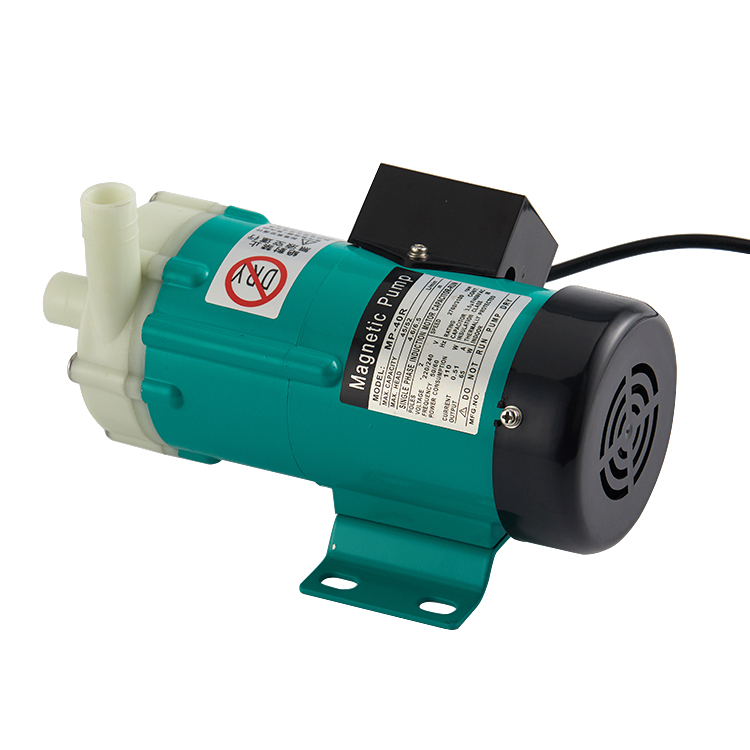
high quality acid pump
A high quality acid pump represents a sophisticated solution designed to handle corrosive fluids with exceptional precision and reliability. This specialized equipment facilitates the transfer and circulation of acidic substances across industrial applications while maintaining operational integrity and safety standards.
The high quality acid pump incorporates advanced engineering principles to manage demanding chemical environments. Its primary functions include precise fluid transfer, pressure regulation, and consistent flow rate maintenance. The pump operates effectively with various acid types, including sulfuric acid, hydrochloric acid, and nitric acid, making it versatile for diverse industrial settings.
Technologically, a high quality acid pump features corrosion-resistant materials such as polypropylene, PTFE-lined components, and specialized elastomers that withstand acidic exposure. The design incorporates magnetic drive technology or mechanical seal systems that prevent leakage while eliminating environmental contamination risks. Advanced monitoring systems enable real-time performance tracking and predictive maintenance capabilities.
Applications for the high quality acid pump span multiple industries, including chemical manufacturing, pharmaceutical production, metal processing, and wastewater treatment facilities. These pumps prove essential in laboratories requiring precise chemical dosing and in large-scale industrial operations demanding continuous fluid circulation. The equipment supports both batch processes and continuous production systems, adapting to varied operational requirements and workflow demands throughout different sectors.

 EN