Bomba química para fluidos alcalinos

Todas las categorías
Obtener una cotización

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

bomba química para fluidos alcalinos

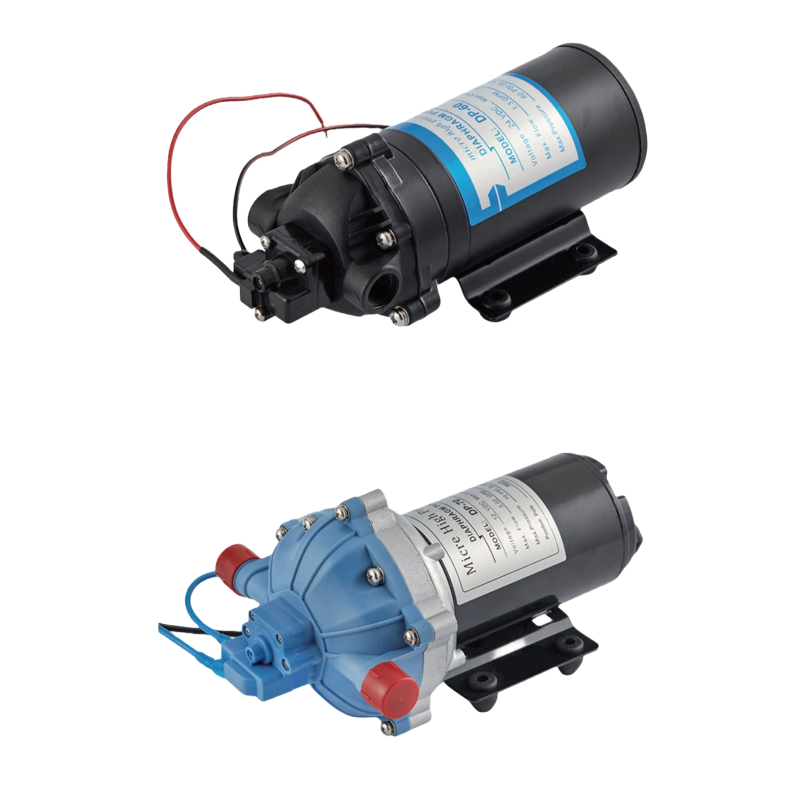
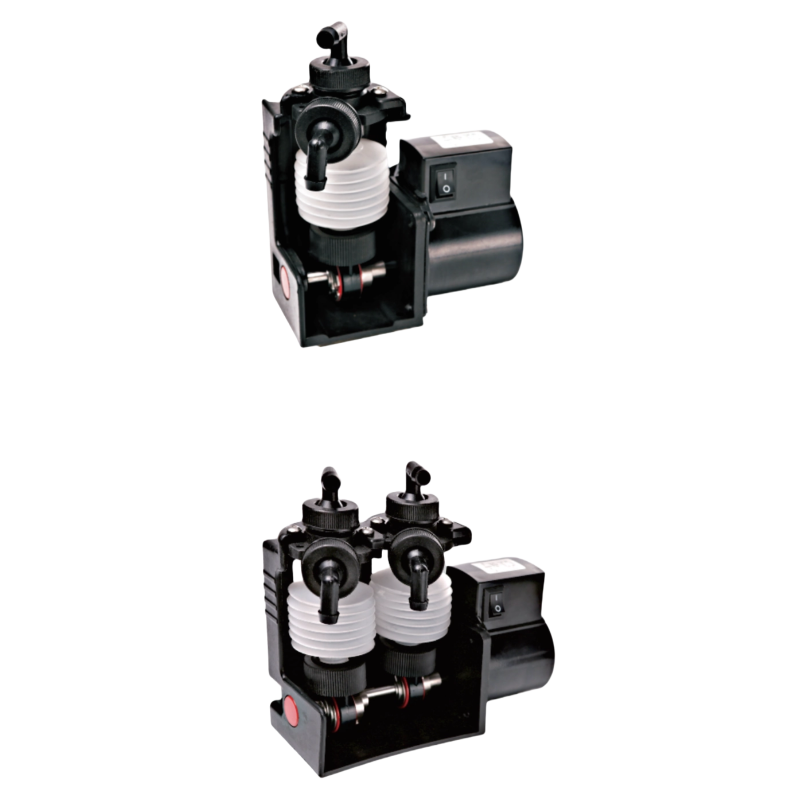
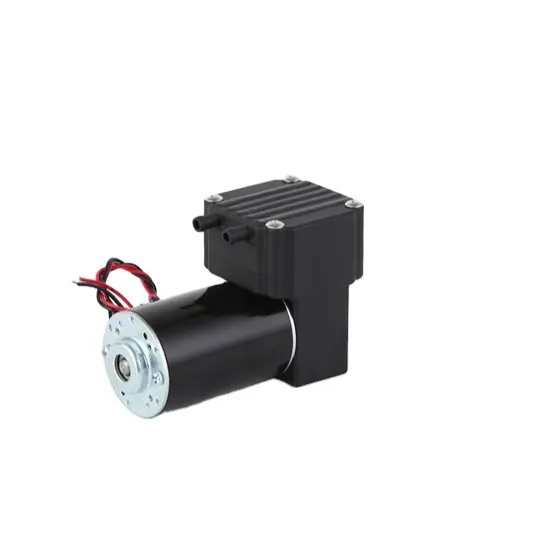
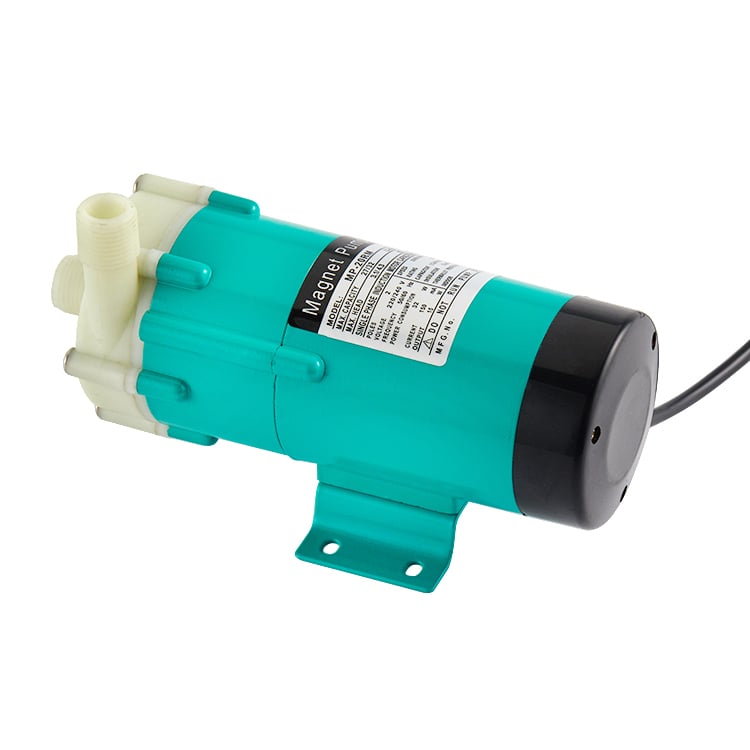
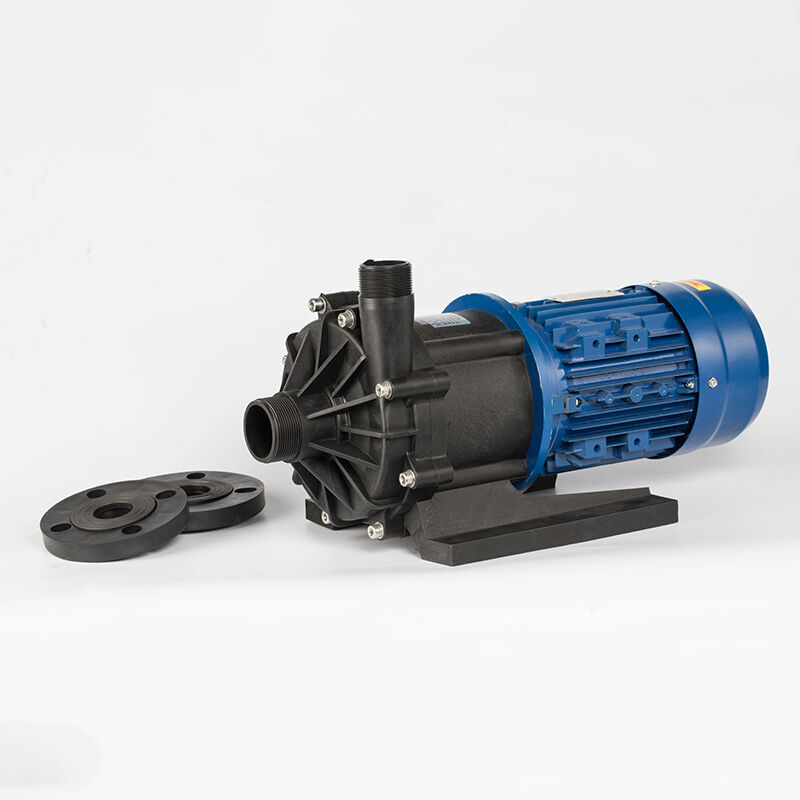
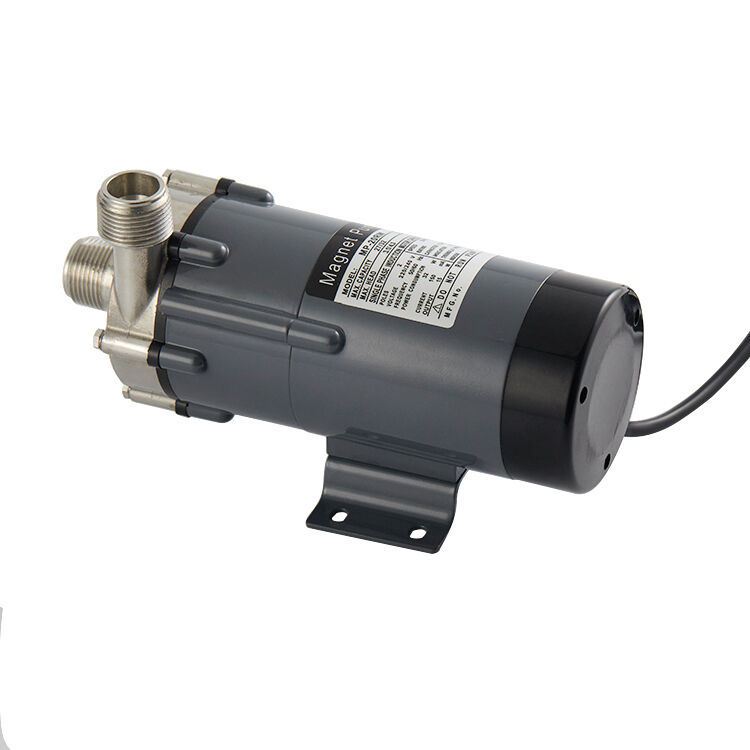
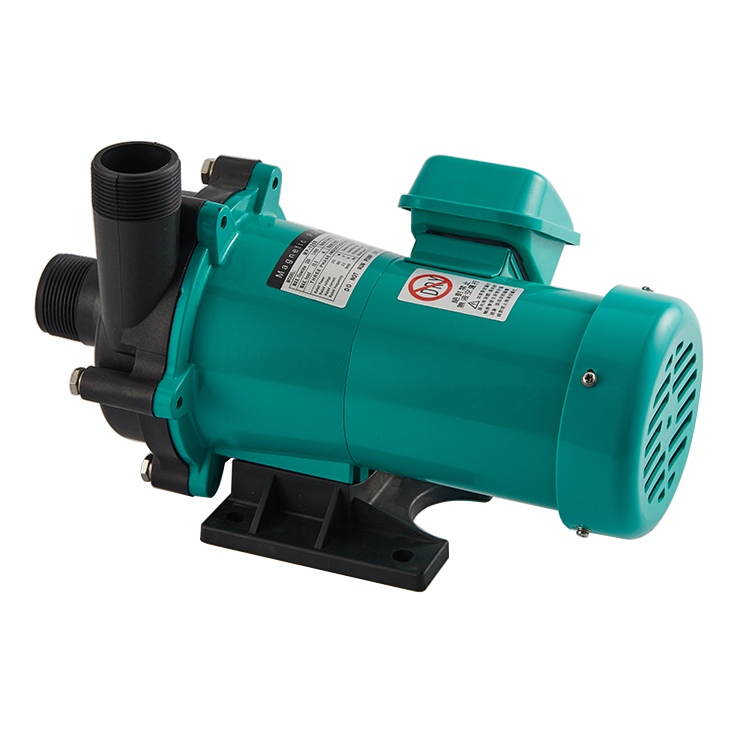
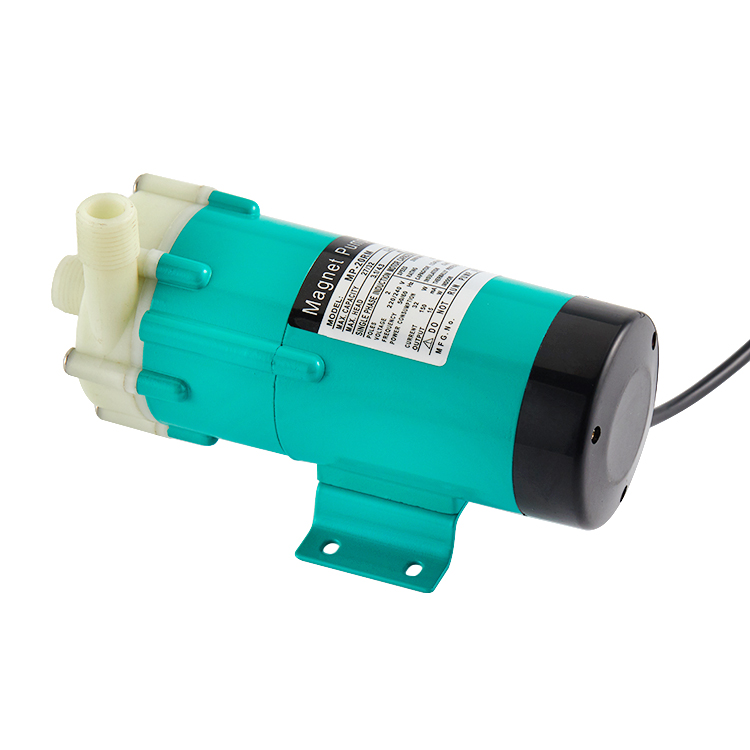
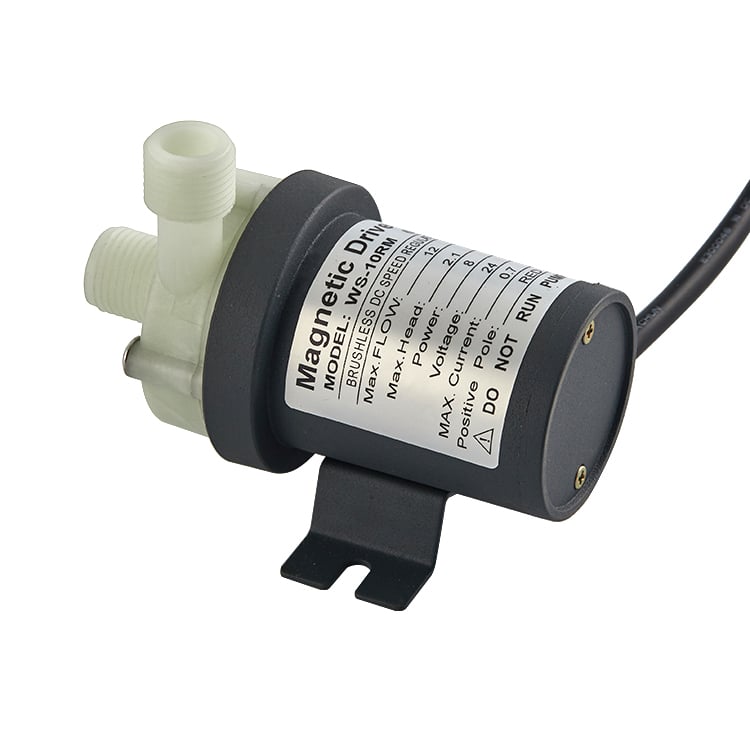
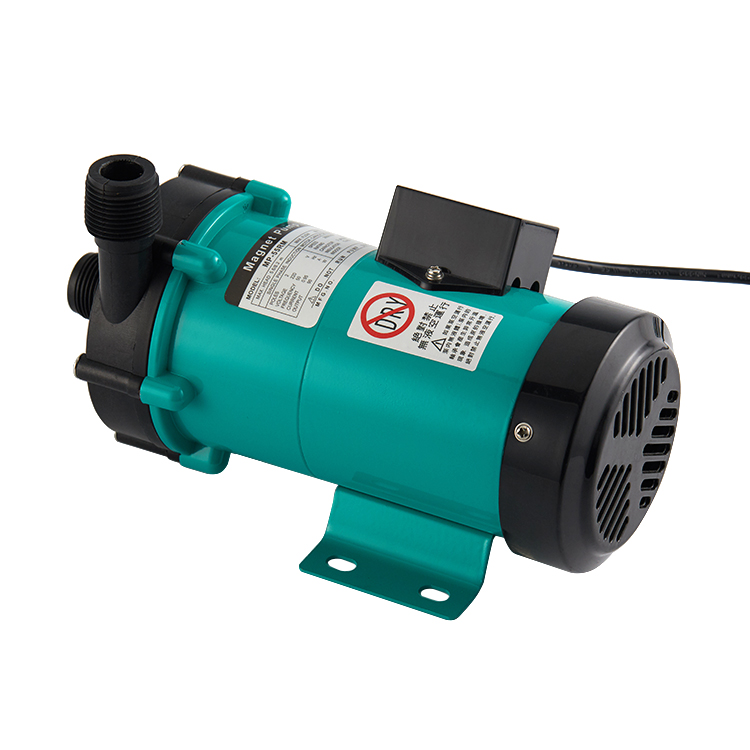
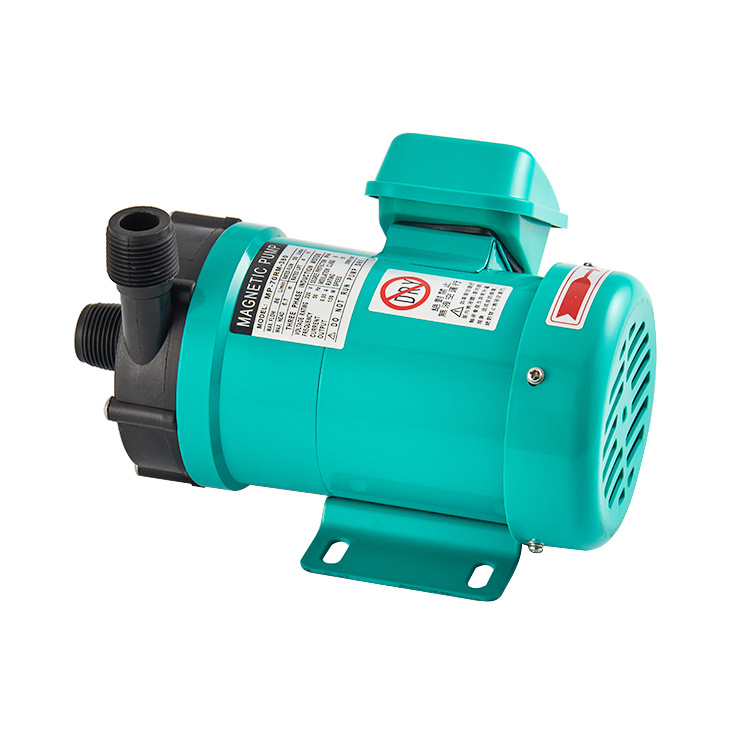
Una bomba química para fluidos alcalinos es un sistema de bombeo especializado diseñado para manipular y transferir con seguridad soluciones alcalinas en aplicaciones industriales. Este equipo representa un componente crítico en instalaciones que trabajan con sustancias cáusticas, garantizando un funcionamiento fiable y protegiendo la infraestructura contra la corrosión y la degradación. La función principal de una bomba química para fluidos alcalinos consiste en transferir soluciones alcalinas de un lugar a otro, manteniendo caudales constantes e integridad del sistema. A diferencia de las bombas convencionales, este equipo incorpora materiales y recubrimientos especializados concebidos para resistir la naturaleza corrosiva de los entornos alcalinos. Entre sus características tecnológicas destacadas figuran una construcción resistente a la corrosión mediante materiales como acero inoxidable, elastómeros especializados y polímeros de ingeniería. La bomba química para fluidos alcalinos integra mecanismos de sellado avanzados que evitan fugas y contaminación externa. Su ingeniería de precisión asegura un desgaste mínimo de los componentes internos, incluso con exposición constante a sustancias cáusticas. Estas bombas emplean diversos diseños operativos, entre ellos configuraciones centrífugas y de desplazamiento positivo, cada una ofreciendo ventajas específicas según los requisitos de caudal y los niveles de viscosidad. Normalmente incluyen sistemas de rodamientos mejorados y protección del eje para prolongar significativamente su vida útil. Sus aplicaciones comunes abarcan plantas de tratamiento de agua, instalaciones de fabricación química, operaciones de limpieza y entornos de procesamiento industrial. Las empresas que utilizan una bomba química para fluidos alcalinos obtienen beneficios como mayor seguridad, menor tiempo de inactividad por mantenimiento y una eficiencia operativa mejorada. Este equipo resulta especialmente valioso en instalaciones que manipulan hidróxido de sodio, hidróxido de potasio y otras sustancias cáusticas, donde los equipos de bombeo convencionales fallarían rápidamente.

Nuevos productos

La implementación de una bomba química para fluidos alcalinos aporta importantes beneficios operativos y financieros a las organizaciones industriales. Este equipo especializado ofrece un valor excepcional mediante una mayor fiabilidad y menores tasas de fallo en entornos alcalinos exigentes. Los beneficios operativos se manifiestan inmediatamente tras la instalación. La bomba química para fluidos alcalinos evita fallos catastróficos que suelen ocurrir con equipos de bombeo inadecuados, eliminando las paradas imprevistas que interrumpen los programas de producción. Las organizaciones experimentan menos reparaciones de emergencia e intervenciones de mantenimiento, lo que se traduce directamente en ahorros de costes y niveles superiores de productividad.

Las ventajas en materia de seguridad representan otra propuesta de valor crítica. Una bomba química para fluidos alcalinos contiene eficazmente sustancias corrosivas, protegiendo a los trabajadores frente a la exposición peligrosa y evitando la contaminación ambiental. Sus mecanismos de sellado superiores eliminan fugas peligrosas que suponen riesgos graves para la salud y la seguridad en entornos industriales. La durabilidad y larga vida útil distinguen este equipo de las alternativas convencionales. La bomba química para fluidos alcalinos resiste la corrosión que destruye rápidamente las bombas estándar, prolongando su vida útil varios años y maximizando el retorno de la inversión. Las empresas evitan ciclos frecuentes de reemplazo, reduciendo así los requisitos de gasto de capital.

La versatilidad mejora el valor práctico de la aplicación. Una bomba química para fluidos alcalinos admite diversas formulaciones alcalinas y distintos niveles de concentración, lo que la hace adecuada para múltiples procesos industriales. Esta flexibilidad permite a las organizaciones estandarizar el equipo en varias aplicaciones e instalaciones. La sencillez del mantenimiento ofrece importantes beneficios operativos. La bomba química para fluidos alcalinos cuenta con componentes de fácil acceso y un diseño intuitivo, lo que facilita las inspecciones y el mantenimiento rutinario. El personal técnico puede realizar eficientemente los procedimientos de servicio necesarios, reduciendo así los costos asociados con mano de obra especializada. Por último, el cumplimiento normativo resulta más sencillo. Las organizaciones que implementan una bomba química para fluidos alcalinos cumplen de forma más efectiva con las normas industriales y las regulaciones de seguridad, evitando multas onerosas y garantizando el cumplimiento de los requisitos de certificación en el lugar de trabajo.

Consejos y trucos

Soluciones industriales de bombeo para la industria textil: equipos para teñido y acabado

09

Jun

Soluciones industriales de bombeo para la industria textil: equipos para teñido y acabado

Introducción: La dinámica de fluidos exigente en la fabricación textil. La industria textil es uno de los sectores manufactureros más intensivos en recursos y químicamente complejos a nivel mundial. Desde el desengrase y blanqueo iniciales de las fibras crudas hasta los procesos intrica...
VER MÁS
Del prototipo a la producción en masa: el proceso de gestión de proyectos OEM/ODM de Haoquan

09

Jun

Del prototipo a la producción en masa: el proceso de gestión de proyectos OEM/ODM de Haoquan

Introducción En el competitivo panorama industrial, las bombas «listas para usar» suelen no cumplir los requisitos específicos de aplicaciones especializadas. Ya sea una bomba de vacío microscópica para un dispositivo médico de diagnóstico o una bomba de diafragma de alta presión para...
VER MÁS
Guía de compra de bombas industriales: centrífugas frente a desplazamiento positivo, tipos de sellos y eficiencia energética explicados

21

Jul

Guía de compra de bombas industriales: centrífugas frente a desplazamiento positivo, tipos de sellos y eficiencia energética explicados

Comprar la bomba industrial equivocada rara vez se manifiesta como un fallo inmediato. En cambio, aparece meses después como facturas de energía crecientes, reemplazos frecuentes de sellos o una pérdida gradual de eficiencia que erosiona la rentabilidad de la planta. Esta guía analiza...
VER MÁS
Guía de compra de bombas magnéticas: imanes de neodimio frente a imanes de samario-cobalto, protección contra funcionamiento en seco y explicación del caudal

21

Jul

Guía de compra de bombas magnéticas: imanes de neodimio frente a imanes de samario-cobalto, protección contra funcionamiento en seco y explicación del caudal

La selección de imanes rara vez recibe la atención que merece durante la compra de una bomba magnética, aunque afecta directamente el rendimiento de la bomba ante el calor, la exposición química y el riesgo de desmagnetización a lo largo de su vida útil. Combinada con la protección contra funcionamiento en seco...
VER MÁS

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

bomba química para fluidos alcalinos

Tecnología de materiales resistentes a la corrosión

Tecnología de materiales resistentes a la corrosión

La bomba química para fluidos alcalinos incorpora una ciencia avanzada de materiales para superar la naturaleza destructiva de los entornos alcalinos. Su estructura principal, fabricada en acero inoxidable de alta calidad, se selecciona específicamente por su excepcional resistencia al ataque cáustico. Sellos elastoméricos especializados y componentes poliméricos diseñados soportan exposiciones prolongadas a soluciones alcalinas sin degradarse. Esta superioridad material se traduce directamente en una mayor vida útil del equipo y una fiabilidad operativa predecible. La bomba química para fluidos alcalinos conserva su integridad estructural durante años de operación continua, mientras que las bombas convencionales se deterioran rápidamente bajo condiciones idénticas. Las organizaciones evitan el reemplazo prematuro del equipo, obteniendo ventajas económicas significativas y continuidad operativa. La resistencia a la corrosión abarca todas las superficies internas y externas que entran en contacto con los fluidos alcalinos. Recubrimientos protectores y aleaciones especialmente seleccionadas crean múltiples capas de defensa contra sustancias cáusticas. Esta protección integral garantiza que la bomba química para fluidos alcalinos mantenga una consistencia de rendimiento a lo largo de toda su vida útil, incluso al manipular soluciones alcalinas de alta concentración.
Sistemas excepcionales de sellado y prevención de fugas

Sistemas excepcionales de sellado y prevención de fugas

Los mecanismos de sellado avanzados representan una característica distintiva de la bomba química para fluidos alcalinos, evitando fugas peligrosas que ponen en riesgo al personal y contaminan las instalaciones. Las configuraciones de doble sello con capacidades de monitoreo ofrecen múltiples capas de redundancia, garantizando un confinamiento fiable incluso durante períodos operativos prolongados. La bomba química para fluidos alcalinos emplea juntas y sellos mecánicos diseñados con precisión, específicamente formulados para compatibilidad con sustancias alcalinas. Estos componentes mantienen su integridad ante variaciones de presión y fluctuaciones de temperatura comunes en los procesos industriales alcalinos. Una prevención superior de fugas elimina riesgos ambientales y reduce la exposición de los trabajadores a sustancias peligrosas. Un confinamiento fiable se traduce en mejoras medibles en materia de seguridad y ventajas en el cumplimiento normativo. Las instalaciones que operan una bomba química para fluidos alcalinos registran tasas de incidentes significativamente más bajas en comparación con equipos convencionales. La tecnología de sellado mejorada protege tanto a los trabajadores humanos como a la infraestructura circundante frente a derrames alcalinos costosos y potencialmente catastróficos.
Configuraciones de diseño flexibles para diversas aplicaciones

Configuraciones de diseño flexibles para diversas aplicaciones

La bomba química para fluidos alcalinos ofrece múltiples configuraciones operativas que satisfacen distintas necesidades industriales. Los diseños centrífugos son adecuados para aplicaciones de alto volumen que requieren caudales constantes, mientras que las opciones de desplazamiento positivo manejan soluciones viscosas y cumplen con requisitos de dosificación precisa. Esta versatilidad permite a las organizaciones implementar una bomba química para fluidos alcalinos en múltiples ubicaciones de instalaciones y variaciones de proceso. Los parámetros de rendimiento personalizables permiten que la bomba química para fluidos alcalinos se adapte a distintas formulaciones alcalinas, niveles de concentración y demandas de procesamiento. Las tasas de flujo y los ajustes de presión regulables posibilitan un control preciso de las operaciones de traslado de soluciones alcalinas. La bomba química para fluidos alcalinos se adapta a los requisitos cambiantes de la instalación sin necesidad de reemplazar por completo el equipo. Las opciones de configuración diversificadas reducen los requerimientos de inventario de equipos y simplifican la logística de mantenimiento. Las organizaciones que estandarizan una bomba química para fluidos alcalinos en todas sus operaciones se benefician de una gestión optimizada de piezas de repuesto y de programas de capacitación para técnicos, mejorando así la eficiencia operativa general.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000