Bomba química para etanol | Soluciones fiables de trasvase

Todas las categorías
Obtener una cotización

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

bomba química para etanol

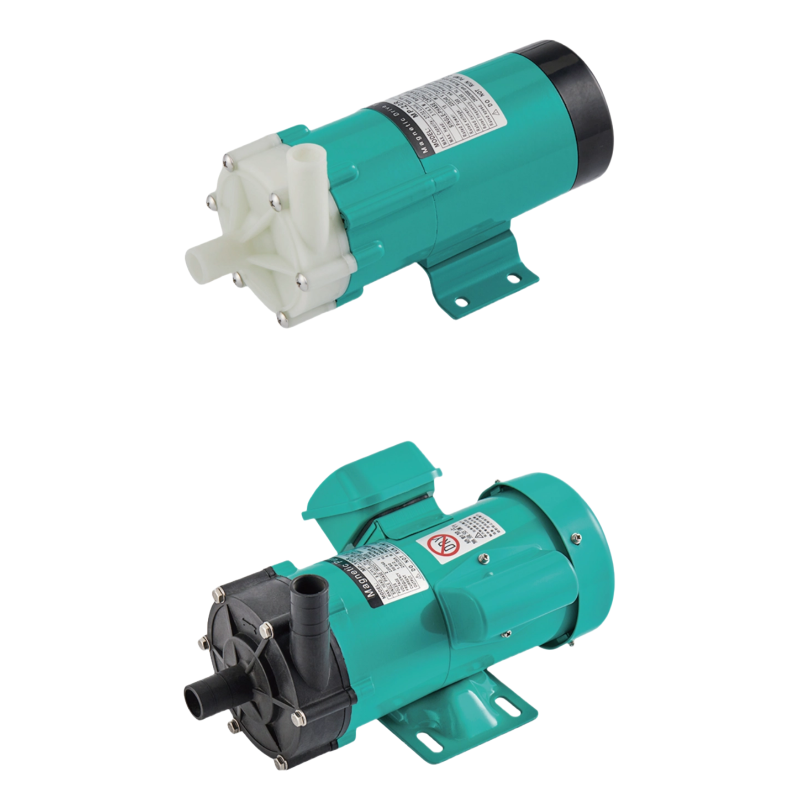
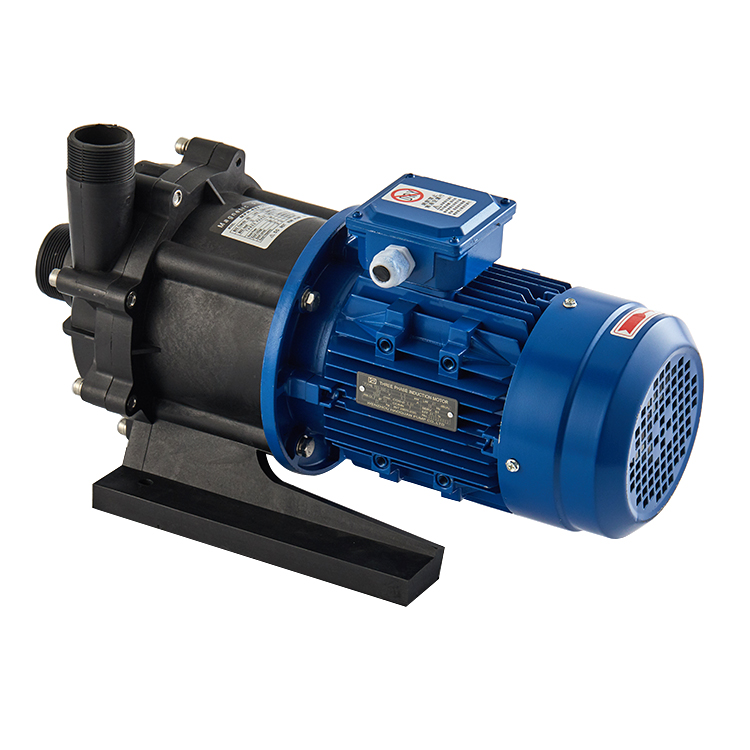
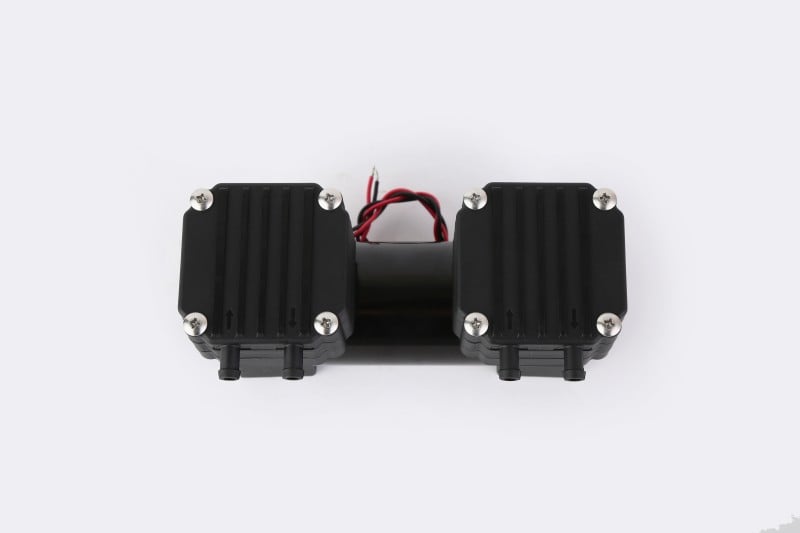
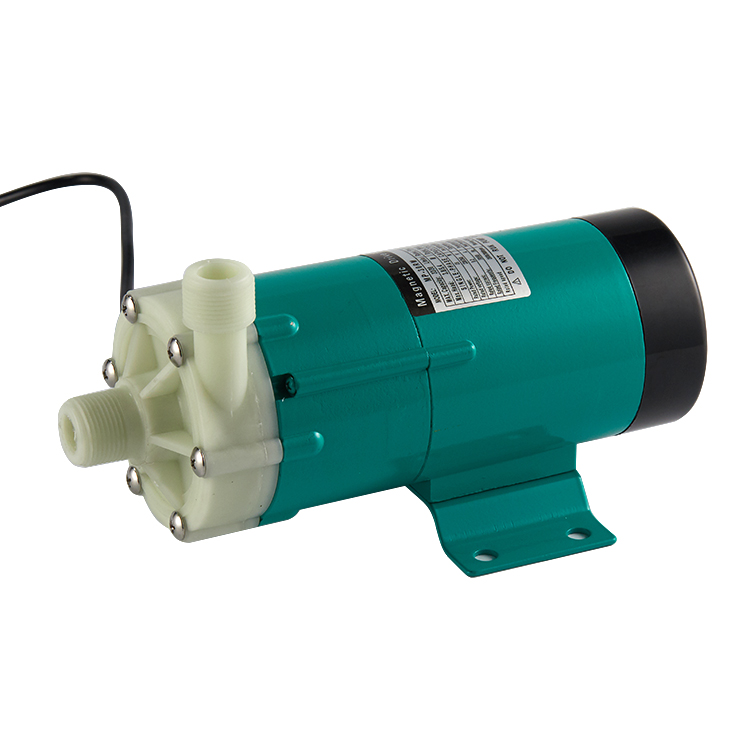
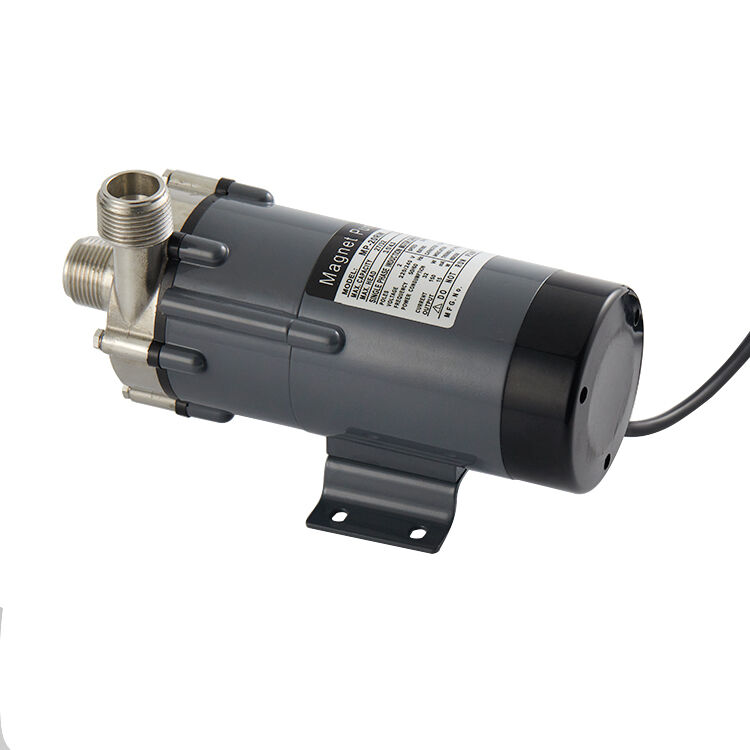
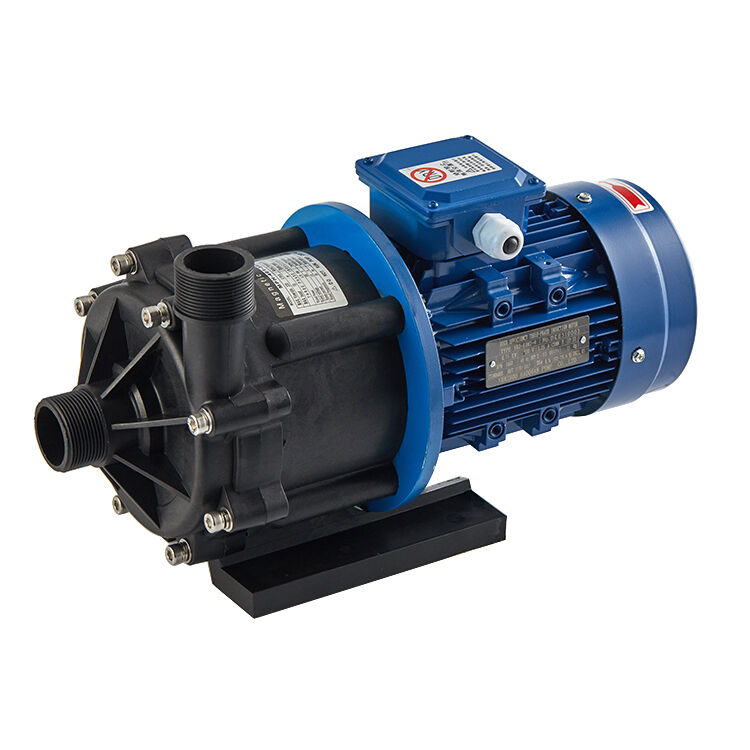
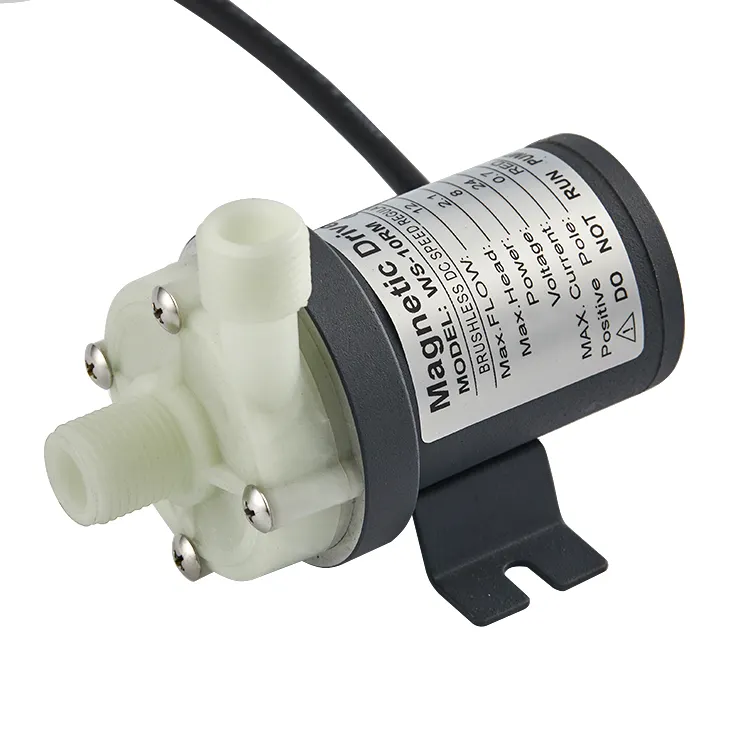
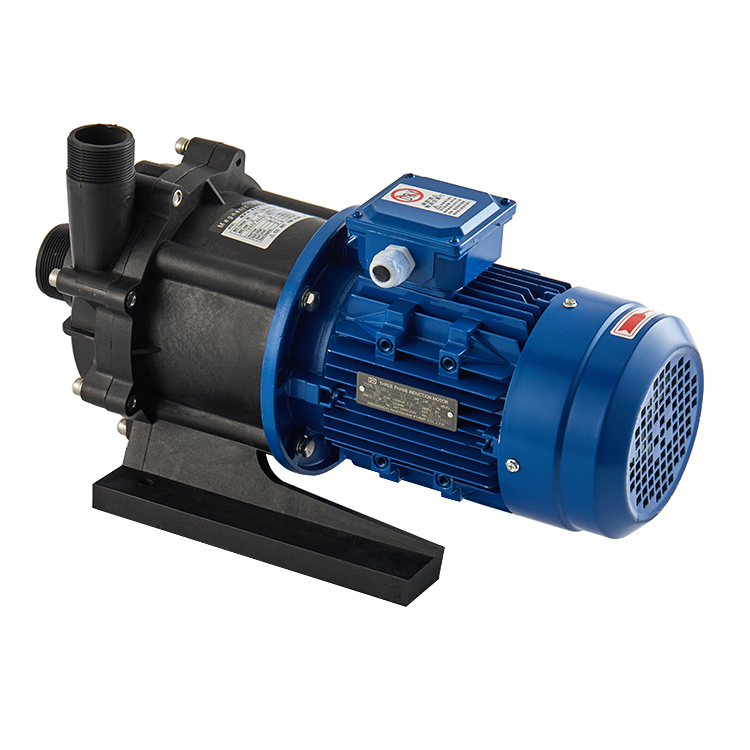
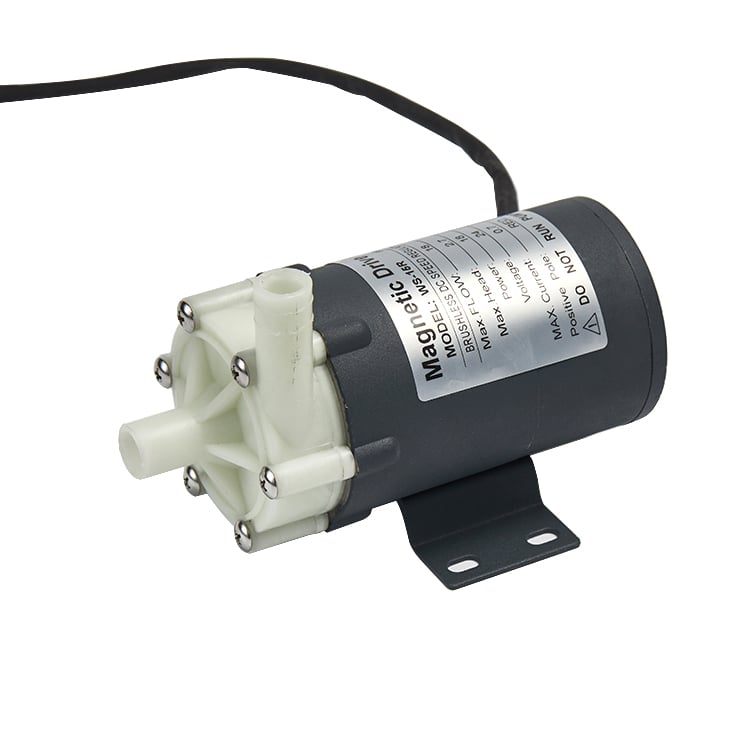
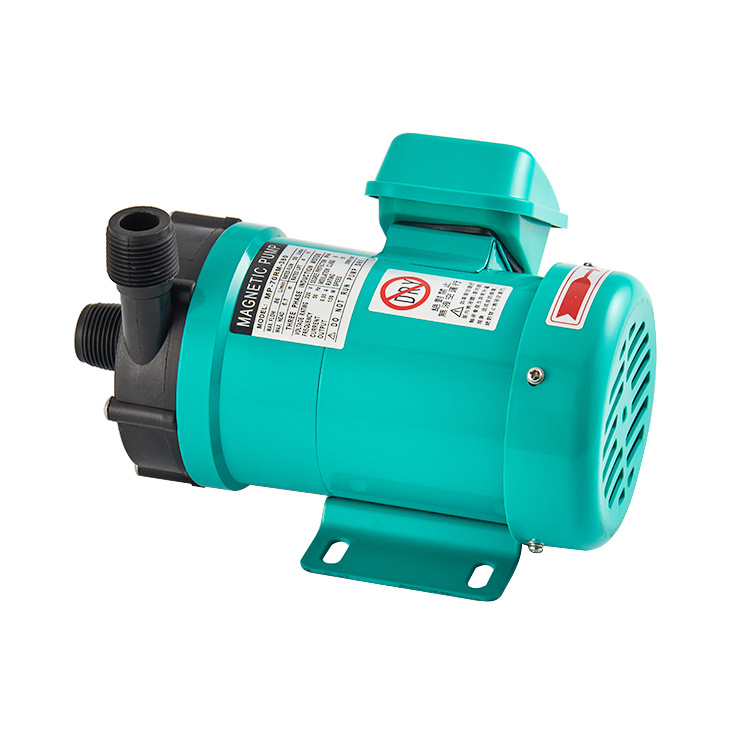
Una bomba química para etanol es un dispositivo especializado de transferencia de fluidos diseñado para manipular etanol y compuestos químicos afines de forma segura y eficiente. Este equipo industrial constituye la base de numerosas aplicaciones en los sectores petrolero, farmacéutico, de bebidas y de fabricación química. La bomba química para etanol funciona mediante fuerza mecánica para desplazar líquidos a través de tuberías y sistemas, adaptándose a las propiedades únicas del etanol sin comprometer la integridad operativa. Su función principal consiste en el desplazamiento preciso de fluidos y en mantener caudales constantes durante distintas etapas de procesamiento. Estas bombas destacan por su capacidad para manejar sustancias corrosivas y volátiles que las bombas convencionales no pueden gestionar eficazmente. La bomba química para etanol incorpora materiales de construcción robustos, como acero inoxidable y aleaciones especializadas, resistentes a la degradación química y capaces de prolongar notablemente la vida útil del equipo. Características tecnológicas diferencian a las bombas químicas modernas para etanol de las alternativas convencionales: mecanismos de sellado avanzados evitan fugas de compuestos volátiles; variadores de velocidad optimizan el consumo energético según las demandas operativas; y funciones de control de temperatura garantizan que el etanol se mantenga dentro de los parámetros seguros de procesamiento, previniendo pérdidas por evaporación y preservando la calidad del producto. La bomba química para etanol incluye componentes de ingeniería de precisión que ofrecen un rendimiento repetible durante largos periodos operativos. Sus aplicaciones abarcan desde la producción y distribución de combustibles hasta la investigación de laboratorio y la síntesis industrial. Las instalaciones manufactureras dependen de estas bombas para trasladar materias primas entre depósitos de almacenamiento y equipos de procesamiento. Las empresas farmacéuticas las utilizan para extraer y purificar principios activos. La versatilidad de la bomba química para etanol la convierte en un elemento indispensable en diversos sectores industriales que requieren soluciones fiables para el manejo de productos químicos.

Recomendaciones de nuevos productos

Elegir una bomba química para etanol ofrece importantes ventajas operativas y económicas que mejoran sus procesos de producción. Estas bombas brindan una confiabilidad excepcional al manejar las propiedades desafiantes del etanol sin comprometer el rendimiento. La calidad de construcción de una bomba química para etanol garantiza un tiempo de inactividad mínimo, lo que permite a su instalación mantener horarios de producción constantes y reducir los costos imprevistos de mantenimiento. Las ventajas operativas se manifiestan inmediatamente tras la instalación de una bomba química para etanol. El equipo transfiere el etanol de forma suave, sin problemas de cavitación ni bloqueo por vapor, que afectan a las bombas convencionales. Su equipo obtiene un control preciso sobre los caudales y los volúmenes de transferencia, lo que posibilita un procesamiento exacto por lotes y una gestión precisa de inventarios.

La eficiencia energética representa otra ventaja significativa, ya que las bombas químicas modernas para etanol incorporan sistemas de motor inteligentes que ajustan automáticamente el consumo de energía según la demanda real, reduciendo considerablemente los gastos en servicios públicos. La idoneidad para la aplicación demuestra por qué una bomba química para etanol supera a alternativas genéricas. Ya sea que participe en la distribución de combustibles, la fabricación industrial o las operaciones de laboratorio, esta bomba se adapta a sus requisitos específicos. Las bombas químicas para etanol destacan en entornos sensibles a la temperatura, manteniendo la integridad del producto durante todo el proceso de trasvase. Su construcción duradera resiste la naturaleza corrosiva del etanol, protegiendo su inversión y garantizando un funcionamiento a largo plazo.

El contexto útil para la toma de decisiones subraya que invertir en una bomba química para etanol equivale a invertir en el futuro de su instalación. Estas bombas reducen las pérdidas de producto mediante sistemas superiores de sellado y contención, mejorando directamente sus resultados económicos. Las características de seguridad protegen a su personal mientras cumplen con los estándares normativos vigentes en distintas jurisdicciones. La bomba química para etanol representa una manipulación económica de productos químicos que, en última instancia, potencia la rentabilidad y la excelencia operativa en toda su organización.

Consejos prácticos

Dentro del sistema de inspección de calidad de Haoquan: Garantizando la fabricación de bombas sin defectos

09

Jun

Dentro del sistema de inspección de calidad de Haoquan: Garantizando la fabricación de bombas sin defectos

Introducción En el exigente mundo de la gestión industrial de fluidos, la fiabilidad de una bomba no es solo un indicador de rendimiento, sino un pilar fundamental de la seguridad operativa y la eficiencia económica. Para industrias que van desde el procesamiento químico...
VER MÁS
Tendencias del mercado global de bombas en 2026: el cambio hacia bombas sostenibles y eficientes

09

Jun

Tendencias del mercado global de bombas en 2026: el cambio hacia bombas sostenibles y eficientes

Introducción: la revolución verde en el bombeo industrial. Al acercarnos a 2026, el panorama industrial está experimentando una transformación profunda. Impulsado por normativas medioambientales estrictas, el aumento de los costes energéticos y un compromiso mundial con la neutralidad carbónica...
VER MÁS
Cómo los sensores inteligentes y el IoT están transformando las estrategias de mantenimiento de bombas industriales

09

Jun

Cómo los sensores inteligentes y el IoT están transformando las estrategias de mantenimiento de bombas industriales

Introducción: El auge de la inteligencia en los sistemas de bombeo. Durante décadas, el mantenimiento de bombas industriales se caracterizó por dos métodos principales: «funcionamiento hasta la falla» (reactivo) o «basado en calendario» (preventivo). Ambos métodos son inherentemente ineficientes. Reactivo ...
VER MÁS
8 beneficios de las bombas magnéticas en la fabricación farmacéutica y semiconductor: funcionamiento sin fugas ni contaminación

21

Jul

8 beneficios de las bombas magnéticas en la fabricación farmacéutica y semiconductor: funcionamiento sin fugas ni contaminación

La fabricación farmacéutica y la fabricación de semiconductores comparten un requisito exigente que pocas industrias enfrentan simultáneamente: contención absoluta y pureza absoluta. Una sola fuga o evento de contaminación puede comprometer todo un lote, desencadenar regul...
VER MÁS

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

bomba química para etanol

Resistencia superior a la corrosión para una mayor vida útil del equipo

Resistencia superior a la corrosión para una mayor vida útil del equipo

La bomba química para etanol incorpora materiales avanzados seleccionados específicamente por su compatibilidad con el etanol y su durabilidad. Los componentes de acero inoxidable y los elastómeros especializados resisten la degradación química que deteriora rápidamente los equipos convencionales. Esta resistencia superior a la corrosión prolonga directamente la vida útil operativa de su bomba décadas en comparación con alternativas inferiores. Evita ciclos frecuentes de sustitución y los períodos de parada asociados, que interrumpen los programas de producción. La bomba química para etanol mantiene su integridad estructural incluso cuando se expone a vapores agresivos de etanol y a fluctuaciones térmicas. La protección de la inversión se vuelve tangible, ya que su equipo sigue ofreciendo un rendimiento fiable año tras año. La menor frecuencia de sustitución se traduce en importantes ahorros de costes en las operaciones de la instalación. La bomba química para etanol representa una excelencia ingenieril que reconoce la naturaleza exigente del etanol y responde con una calidad constructiva que supera los estándares industriales.
Control preciso del caudal y rendimiento constante

Control preciso del caudal y rendimiento constante

Una bomba química para etanol ofrece una precisión excepcional en el desplazamiento de fluidos, lo que permite el procesamiento por lotes con una variación mínima. Las unidades de frecuencia variable permiten a los operadores ajustar instantáneamente las tasas de flujo, respondiendo a los requisitos de producción sin intervención manual. La bomba química para etanol mantiene un rendimiento constante durante ciclos operativos prolongados, garantizando que la calidad del producto permanezca uniforme entre distintas series de producción. Impulsores diseñados con precisión minimizan la turbulencia y las fluctuaciones de presión que afectan la pureza del etanol. Su instalación logra parámetros más estrictos de control de calidad al utilizar una bomba química para etanol, cumpliendo sin esfuerzo las especificaciones regulatorias más exigentes. Los sistemas de monitoreo en tiempo real ofrecen una visibilidad integral del funcionamiento de la bomba, lo que permite programar mantenimientos predictivos. La bomba química para etanol elimina la incertidumbre en la manipulación de productos químicos, posibilitando la toma de decisiones basada en datos para optimizar la productividad. Los operadores se benefician de controles sencillos que requieren capacitación mínima, mientras entregan resultados de calidad profesional de forma constante.
Características de seguridad mejoradas y protección ambiental

Características de seguridad mejoradas y protección ambiental

La bomba química para etanol incorpora múltiples mecanismos de seguridad que protegen de forma integral al personal y a los activos de la instalación. Los sellos mecánicos dobles contienen los vapores volátiles de etanol, evitando liberaciones peligrosas que amenazan la salud de los trabajadores y el cumplimiento medioambiental. Las válvulas de alivio de sobrepresión se activan automáticamente cuando la presión del sistema supera los umbrales seguros, previniendo fallos catastróficos. La bomba química para etanol cumple con rigurosos estándares de seguridad establecidos por organismos reguladores de todo el mundo. Los sistemas de cierre integrados permiten una respuesta de emergencia rápida si surgen problemas durante la operación. Su instalación mantiene una gestión medioambiental ejemplar al emplear una bomba química para etanol, ya que su diseño sin fugas elimina la contaminación del suelo y las emisiones de vapor. La integración de contención de derrames garantiza que cualquier fuga permanezca confinada dentro de las zonas designadas. La bomba química para etanol demuestra un compromiso firme con la seguridad en el lugar de trabajo y la responsabilidad ecológica, protegiendo eficazmente tanto a su equipo como a las comunidades circundantes.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000