Bomba Química para Etanol | Soluções Confiáveis de Transferência

Todas as Categorias
Obter orçamento

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Nome
Nome da empresa
Mensagem
0/1000

bomba química para etanol

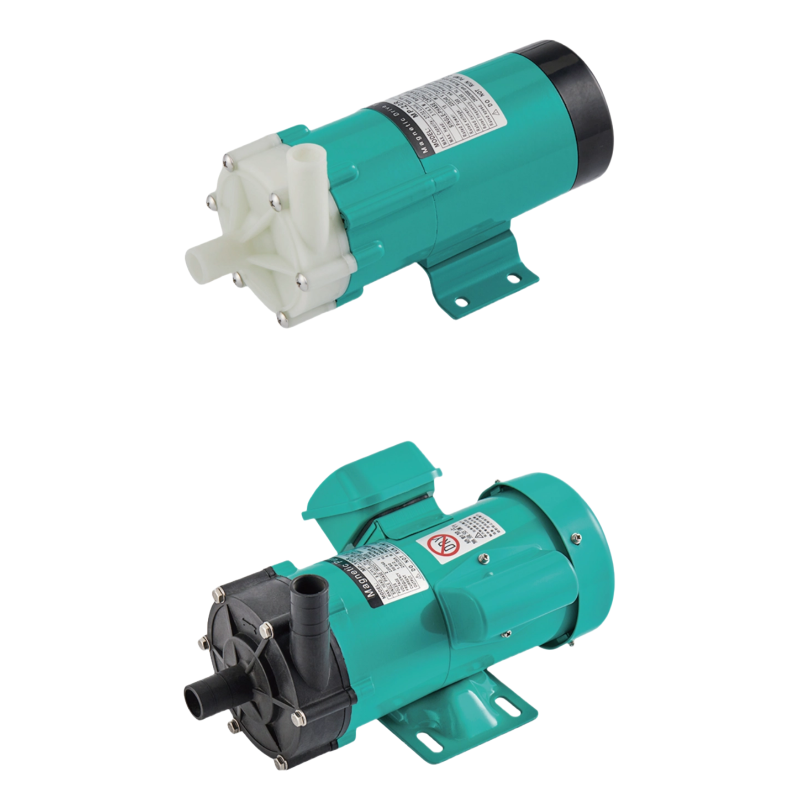
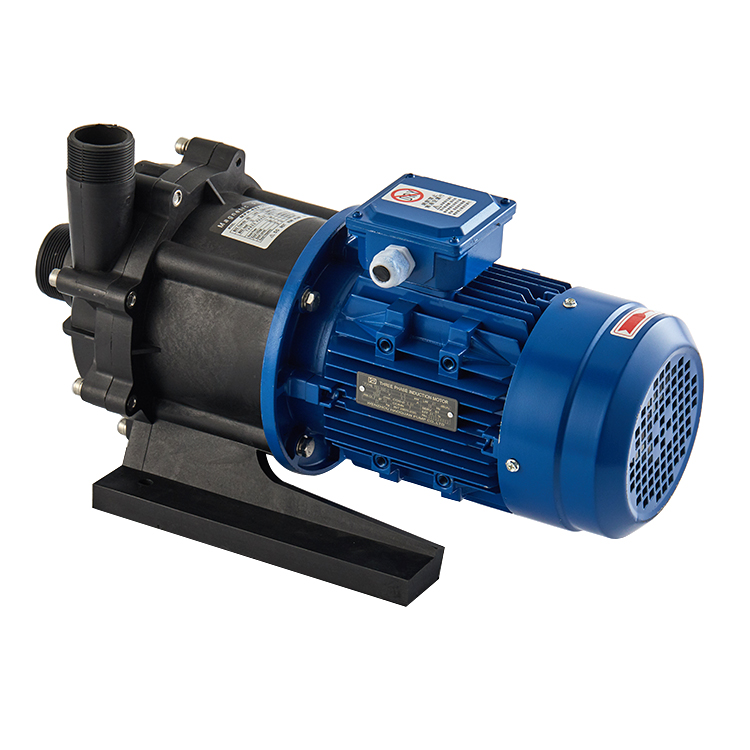
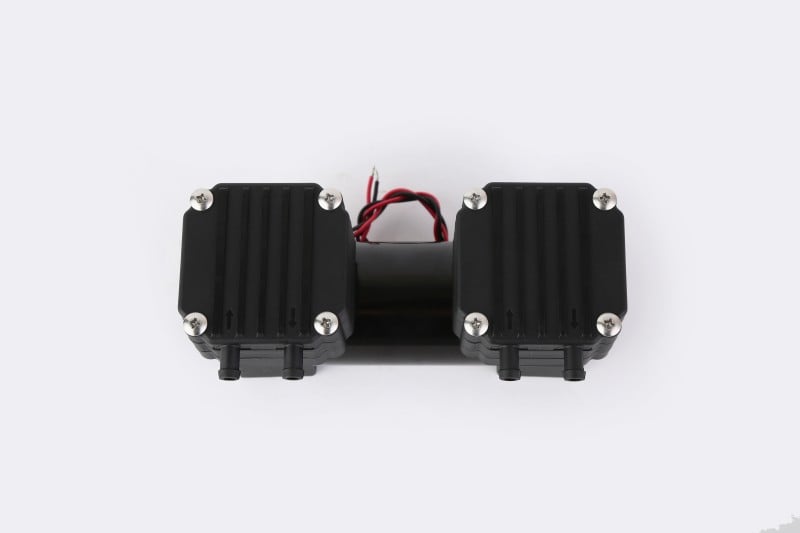
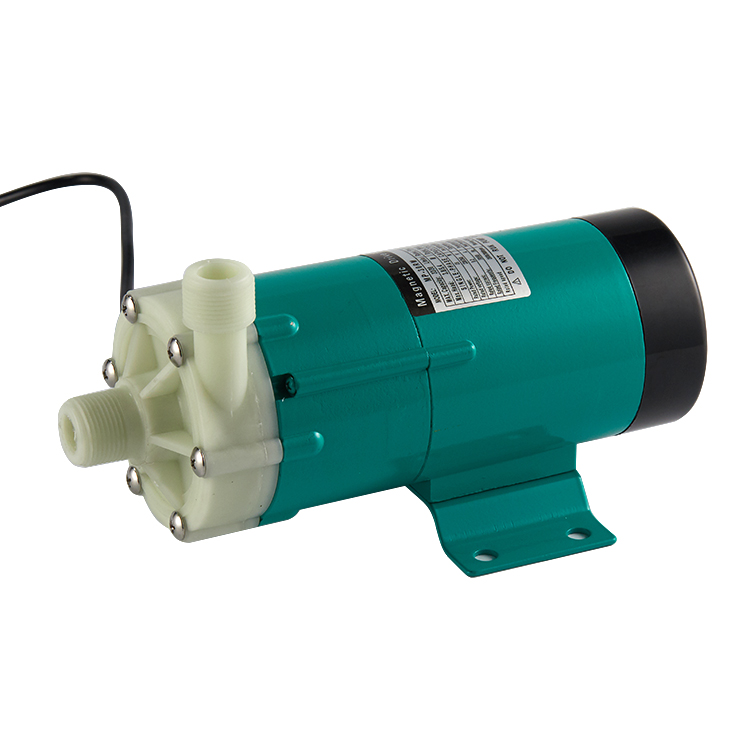
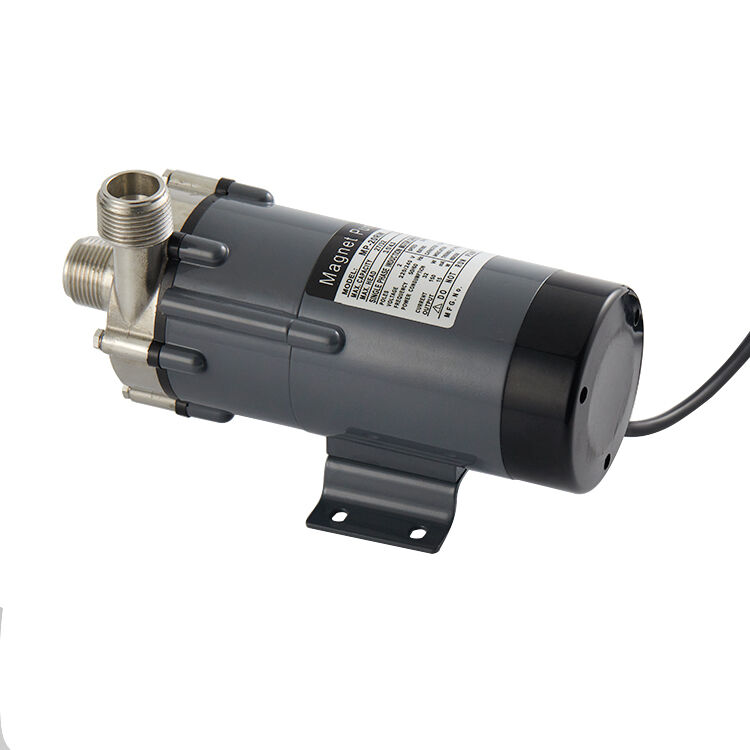
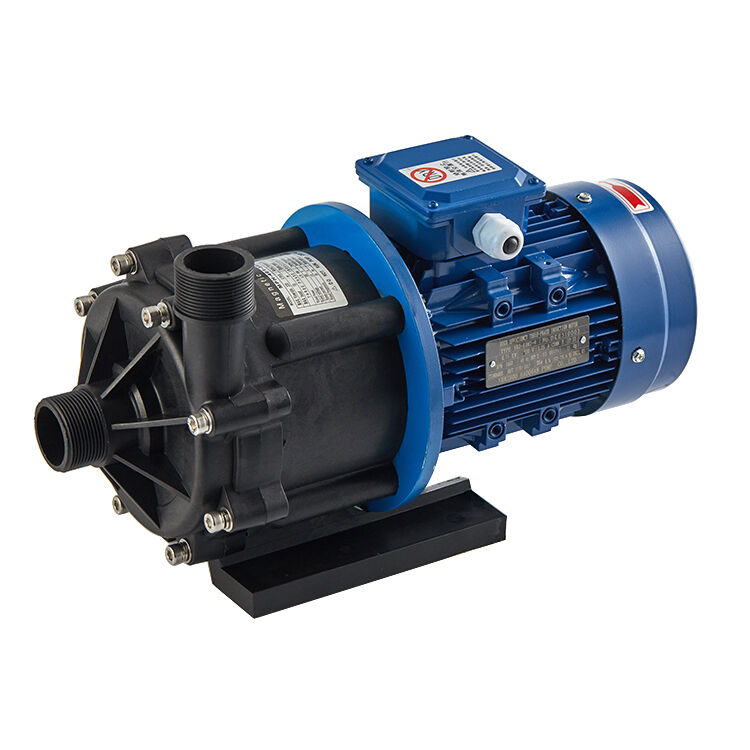
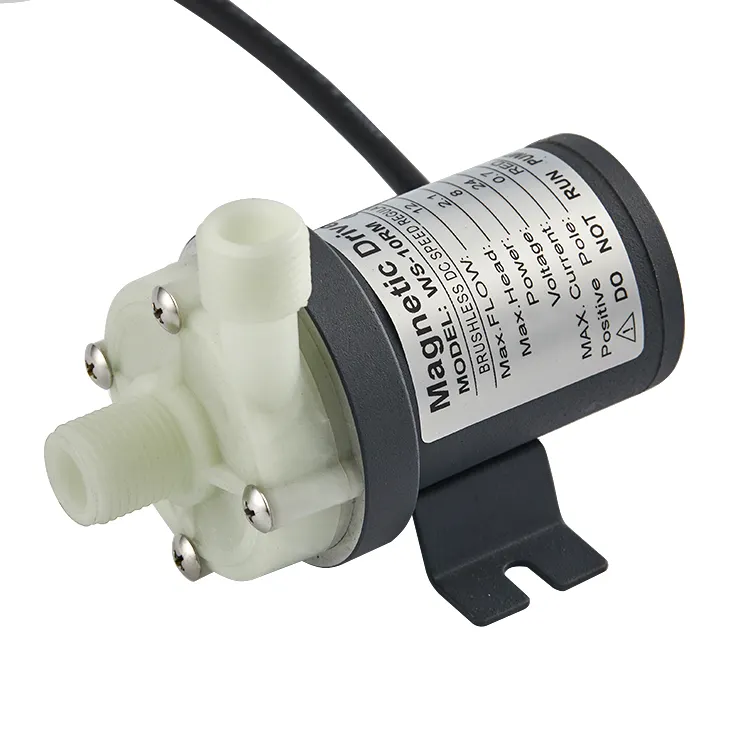
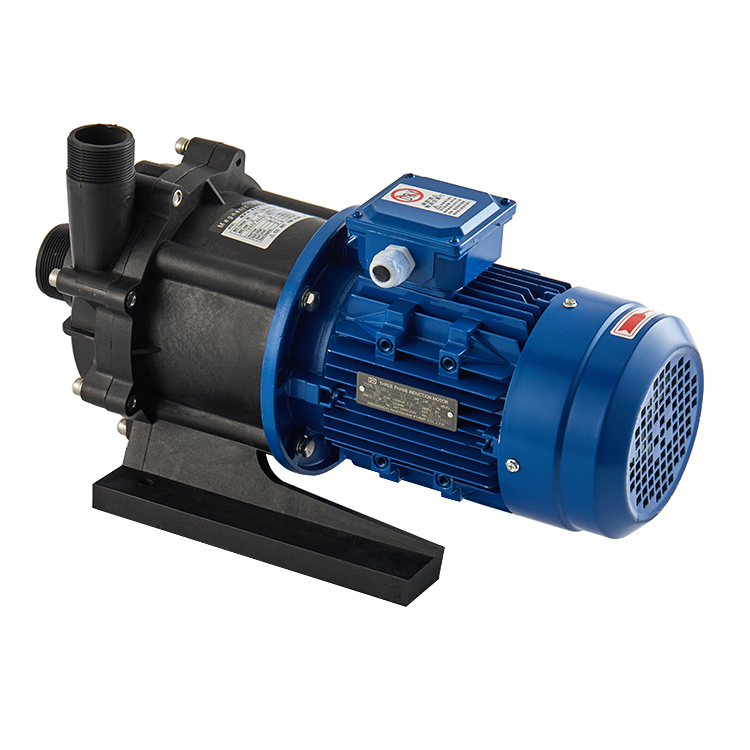
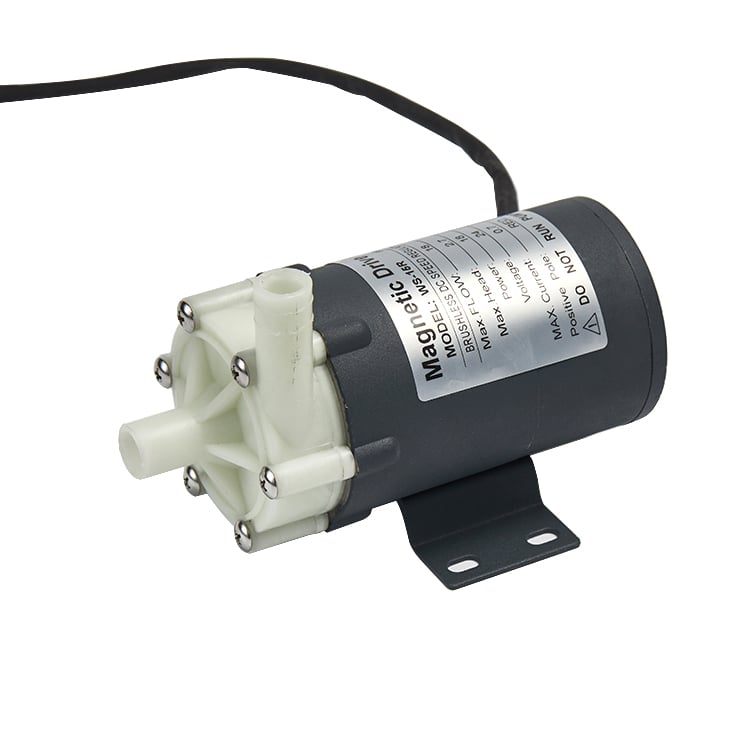
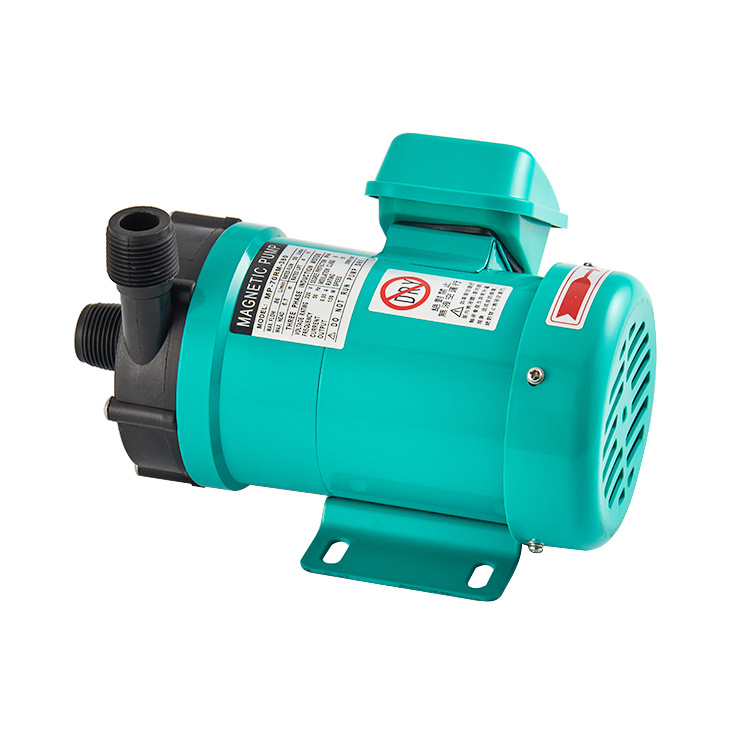
Uma bomba química para etanol é um dispositivo especializado de transferência de fluidos projetado para manipular etanol e compostos químicos relacionados de forma segura e eficiente. Este equipamento industrial constitui a base de inúmeras aplicações nos setores petroquímico, farmacêutico, de bebidas e de fabricação química. A bomba química para etanol opera mediante força mecânica para movimentar líquidos por tubulações e sistemas, adaptando-se às propriedades únicas do etanol sem comprometer a integridade operacional. Sua função principal consiste no deslocamento preciso de fluidos e na manutenção de taxas de fluxo constantes em diversas etapas de processamento. Essas bombas destacam-se ao lidar com substâncias corrosivas e voláteis que bombas convencionais não conseguem gerenciar adequadamente. A bomba química para etanol apresenta construção robusta, utilizando materiais como aço inoxidável e ligas especializadas, resistentes à degradação química e capazes de prolongar significativamente a vida útil do equipamento. Características tecnológicas diferenciam as bombas químicas modernas para etanol das alternativas convencionais. Mecanismos avançados de vedação evitam vazamentos de compostos voláteis, enquanto acionamentos de velocidade variável otimizam o consumo energético conforme as exigências operacionais. Capacidades de controle de temperatura asseguram que o etanol permaneça dentro dos parâmetros seguros de processamento, prevenindo perdas por evaporação e mantendo a qualidade do produto. A bomba química para etanol incorpora componentes projetados com precisão, garantindo desempenho repetível ao longo de períodos operacionais prolongados. Suas aplicações abrangem desde produção e distribuição de combustíveis até pesquisas laboratoriais e síntese industrial. Instalações fabris dependem dessas bombas para transferir matéria-prima entre tanques de armazenamento e equipamentos de processamento. Empresas farmacêuticas utilizam-nas na extração e purificação de princípios ativos. A versatilidade da bomba química para etanol torna-a indispensável em diversos setores industriais que exigem soluções confiáveis para manipulação química.

Recomendações de Novos Produtos

Escolher uma bomba química para etanol proporciona benefícios operacionais e econômicos significativos que aprimoram seus processos produtivos. Essas bombas oferecem confiabilidade excepcional ao manipular as propriedades desafiadoras do etanol sem comprometer o desempenho. A qualidade da construção de uma bomba química para etanol garante tempo de inatividade mínimo, permitindo que sua instalação mantenha cronogramas de produção consistentes e reduza custos imprevistos com manutenção. Os benefícios operacionais surgem imediatamente após a instalação de uma bomba química para etanol. O equipamento transfere o etanol de forma suave, sem problemas de cavitação ou bloqueio por vapor, que afetam bombas convencionais. Sua equipe obtém controle preciso sobre as taxas de fluxo e os volumes transferidos, possibilitando processamento de lotes exatos e gestão eficaz de estoques.

A eficiência energética representa outra vantagem significativa, pois as bombas químicas modernas para etanol incorporam sistemas inteligentes de motores que ajustam automaticamente o consumo de energia com base na demanda real, reduzindo consideravelmente os custos com serviços públicos. A adequação à aplicação demonstra por que uma bomba química para etanol supera alternativas genéricas. Seja você atuante na distribuição de combustíveis, na manufatura industrial ou em operações laboratoriais, essa bomba adapta-se às suas necessidades específicas. As bombas químicas para etanol destacam-se em ambientes sensíveis à temperatura, mantendo a integridade do produto durante todo o processo de transferência. A construção durável resiste à natureza corrosiva do etanol, protegendo seu investimento e garantindo funcionalidade a longo prazo.

O contexto útil para tomada de decisões enfatiza que investir em uma bomba química para etanol significa investir no futuro da sua instalação. Essas bombas reduzem perdas de produto graças a sistemas superiores de vedação e contenção, melhorando diretamente seu resultado financeiro. Recursos de segurança protegem sua equipe de trabalho, ao mesmo tempo que atendem aos padrões regulatórios em todas as jurisdições. A bomba química para etanol representa um manuseio de produtos químicos economicamente eficiente, que, em última análise, potencializa a lucratividade e a excelência operacional em toda a sua organização.

Dicas Práticas

Dentro do Sistema de Inspeção de Qualidade da Haoquan: Garantindo a Fabricação de Bombas Sem Defeitos

09

Jun

Dentro do Sistema de Inspeção de Qualidade da Haoquan: Garantindo a Fabricação de Bombas Sem Defeitos

Introdução No mundo de alta exigência da gestão industrial de fluidos, a confiabilidade de uma bomba não é apenas um indicador de desempenho — é um pilar fundamental da segurança operacional e da eficiência econômica. Para indústrias que vão desde o processamento químico ...
VER MAIS
Tendências Globais do Mercado de Bombas em 2026: A Transição para Bombas Sustentáveis e Eficientes

09

Jun

Tendências Globais do Mercado de Bombas em 2026: A Transição para Bombas Sustentáveis e Eficientes

Introdução: A Revolução Verde na Bombeação Industrial À medida que nos aproximamos de 2026, o cenário industrial está passando por uma transformação profunda. Impulsionada por regulamentações ambientais rigorosas, custos crescentes de energia e um compromisso global com a neutralidade de carbono...
VER MAIS
Como Sensores Inteligentes e a Internet das Coisas (IoT) Estão Transformando as Estratégias de Manutenção de Bombas Industriais

09

Jun

Como Sensores Inteligentes e a Internet das Coisas (IoT) Estão Transformando as Estratégias de Manutenção de Bombas Industriais

Introdução: A Onda de Inteligência nos Sistemas de Bombeamento Há décadas, a manutenção de bombas industriais caracterizava-se por dois métodos principais: "operar até a falha" (reativa) ou "baseada em calendário" (preventiva). Ambos os métodos são inerentemente ineficientes. Reativa ...
VER MAIS
8 Benefícios das Bombas Magnéticas na Fabricação Farmacêutica e em Semicondutores: Operação sem Vazamentos e sem Contaminação

21

Jul

8 Benefícios das Bombas Magnéticas na Fabricação Farmacêutica e em Semicondutores: Operação sem Vazamentos e sem Contaminação

A fabricação farmacêutica e a de semicondutores compartilham um requisito exigente que poucas outras indústrias enfrentam simultaneamente: contenção absoluta e pureza absoluta. Um único vazamento ou evento de contaminação pode comprometer todo um lote, acionar regul...
VER MAIS

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Nome
Nome da empresa
Mensagem
0/1000

bomba química para etanol

Resistência Superior à Corrosão para uma Vida Útil Estendida do Equipamento

Resistência Superior à Corrosão para uma Vida Útil Estendida do Equipamento

A bomba química para etanol incorpora materiais avançados especificamente selecionados pela sua compatibilidade com etanol e durabilidade. Componentes em aço inoxidável e elastômeros especializados resistem à degradação química que deteriora rapidamente equipamentos convencionais. Essa resistência superior à corrosão prolonga diretamente a vida útil operacional da sua bomba por décadas, comparada a alternativas inferiores. Você evita ciclos frequentes de substituição e os períodos de parada associados, que interrompem os cronogramas de produção. A bomba química para etanol mantém a integridade estrutural mesmo quando exposta a vapores agressivos de etanol e flutuações de temperatura. A proteção do investimento torna-se tangível, pois seu equipamento continua oferecendo desempenho confiável ano após ano. A redução na frequência de substituições se traduz em economias substanciais nas operações da instalação. A bomba química para etanol representa excelência em engenharia, reconhecendo a natureza exigente do etanol e respondendo com qualidade construtiva que supera os padrões da indústria.
Controle preciso do fluxo e desempenho consistente

Controle preciso do fluxo e desempenho consistente

Uma bomba química para etanol oferece precisão excepcional no deslocamento de fluidos, permitindo processamento em lotes com variação mínima. Acionamentos de frequência variável permitem que os operadores ajustem instantaneamente as taxas de fluxo, respondendo às exigências da produção sem intervenção manual. A bomba química para etanol mantém desempenho consistente ao longo de ciclos operacionais prolongados, garantindo que a qualidade do produto permaneça uniforme entre diferentes corridas de produção. Impulsores projetados com precisão minimizam turbulência e flutuações de pressão que comprometem a pureza do etanol. Sua instalação alcança parâmetros mais rigorosos de controle de qualidade ao utilizar uma bomba química para etanol, atendendo facilmente às especificações regulatórias mais estritas. Sistemas de monitoramento em tempo real fornecem visibilidade abrangente da operação da bomba, permitindo agendamento preditivo de manutenção. A bomba química para etanol elimina suposições no manuseio de produtos químicos, possibilitando tomadas de decisão baseadas em dados que otimizam a produtividade. Os operadores beneficiam-se de controles diretos que exigem treinamento mínimo, entregando resultados de nível profissional de forma consistente.
Recursos de Segurança Aprimorados e Proteção Ambiental

Recursos de Segurança Aprimorados e Proteção Ambiental

A bomba química para etanol incorpora vários mecanismos de segurança que protegem de forma abrangente o pessoal e os bens da instalação. Os selos mecânicos duplos contêm vapores voláteis de etanol, evitando libertações perigosas que ameaçam a saúde dos trabalhadores e a conformidade com o ambiente. As válvulas de alívio de sobrepressão são ativadas automaticamente quando a pressão do sistema excede os limites de segurança, evitando falhas catastróficas. A bomba química para etanol cumpre normas de segurança rigorosas estabelecidas por organismos reguladores em todo o mundo. Os sistemas de desligamento integrados permitem uma resposta rápida em caso de emergência caso surjam problemas durante a operação. A sua instalação mantém uma gestão ambiental exemplar quando utiliza uma bomba química para etanol, uma vez que o projeto de vazamento zero elimina a contaminação do solo e as emissões de vapor. A integração do sistema de contenção de vazamentos garante que qualquer vazamento permaneça contido dentro das áreas designadas. A bomba química para etanol demonstra compromisso com a segurança no local de trabalho e responsabilidade ecológica, protegendo eficazmente tanto a sua equipa como as comunidades circundantes.

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Nome
Nome da empresa
Mensagem
0/1000