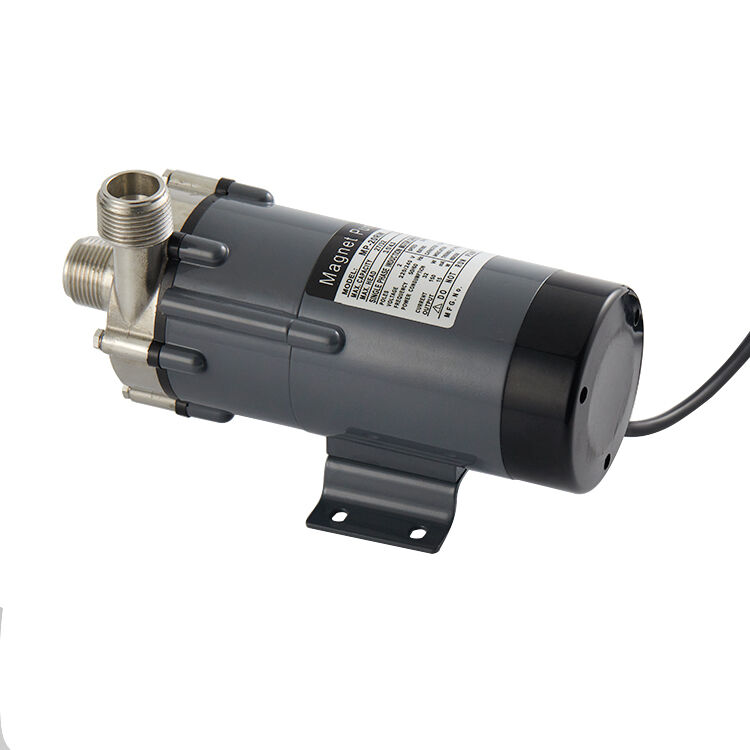
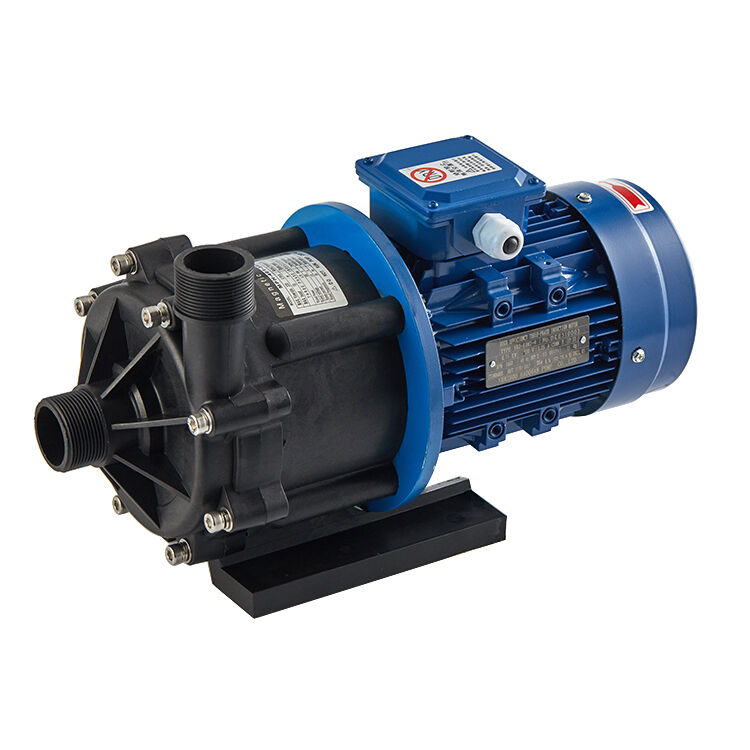
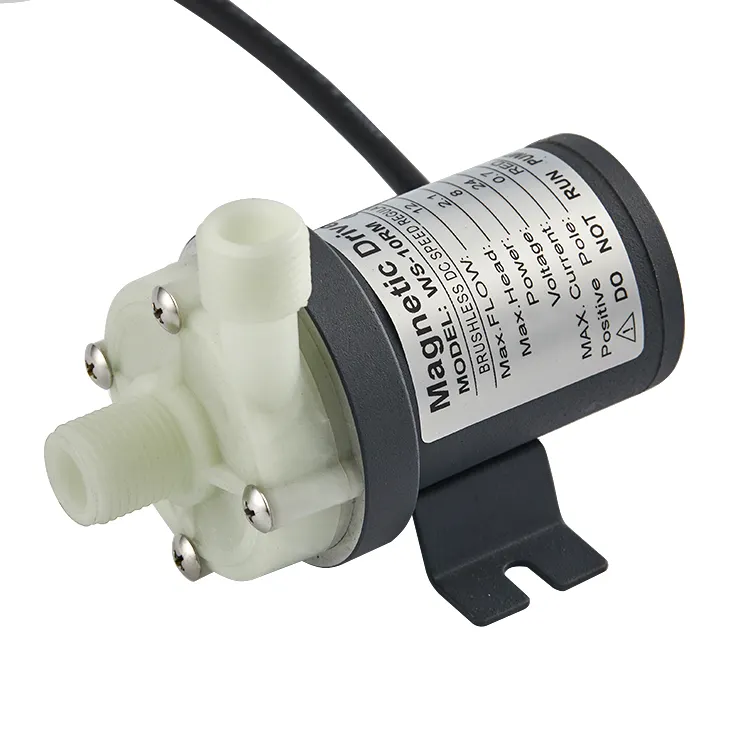
pompe chimique pour éthanol
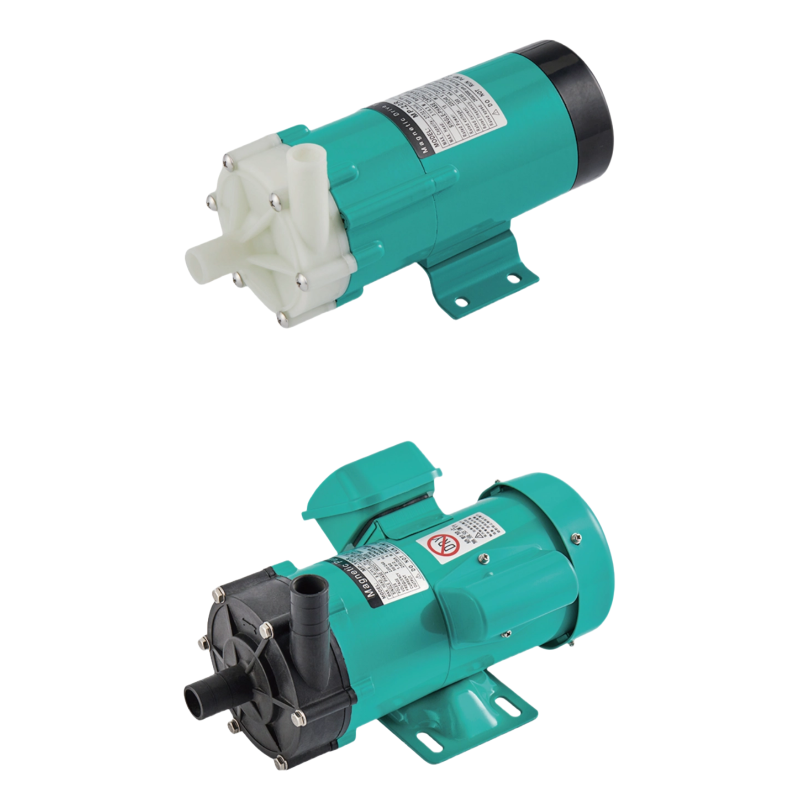
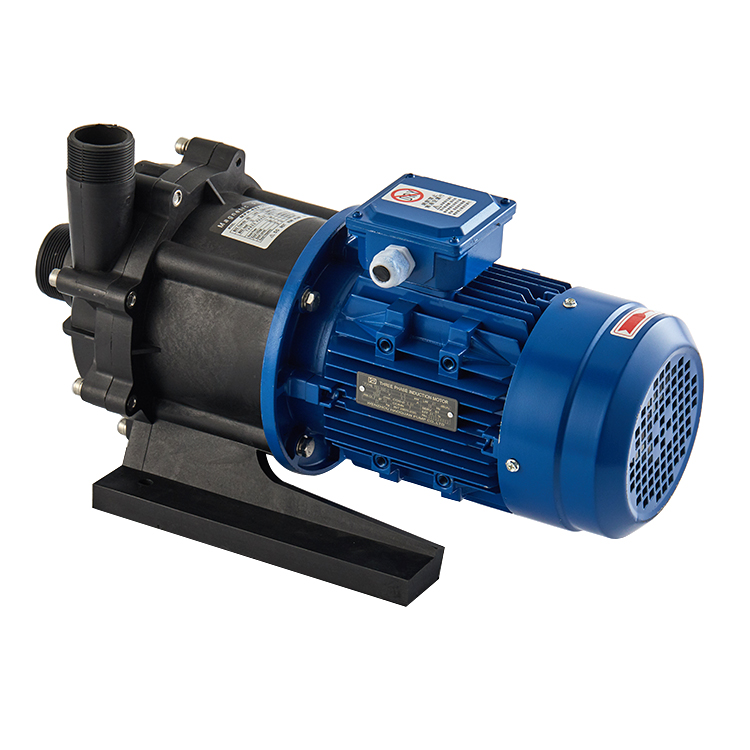
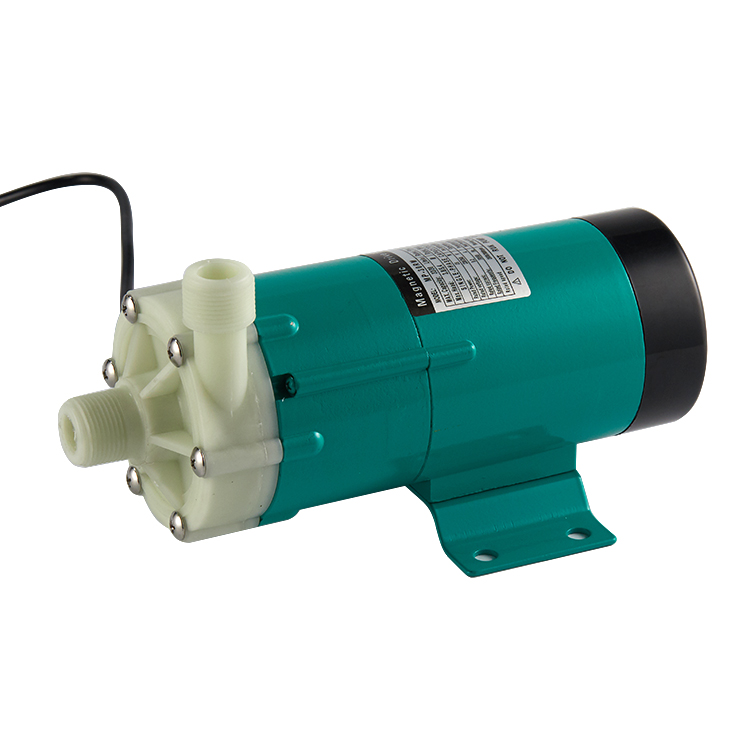
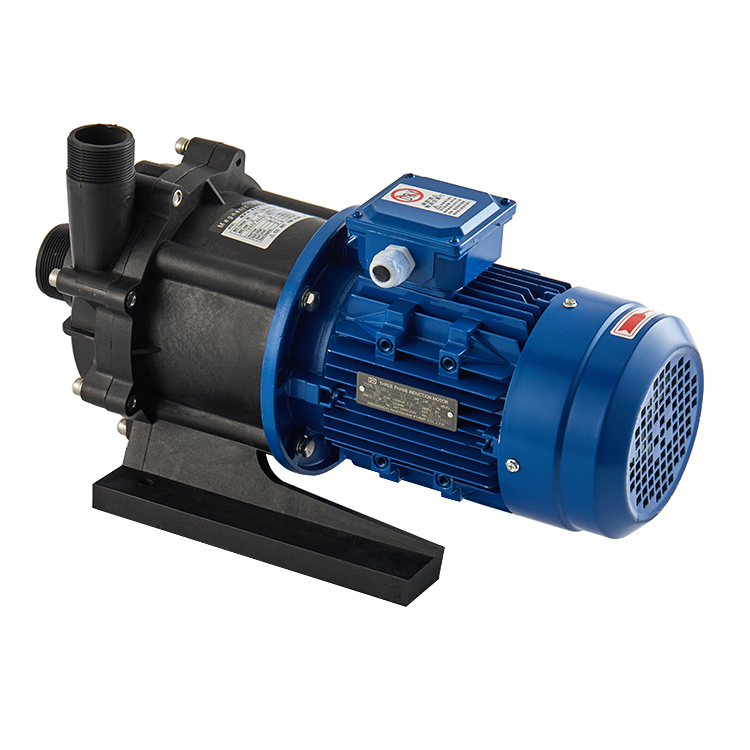
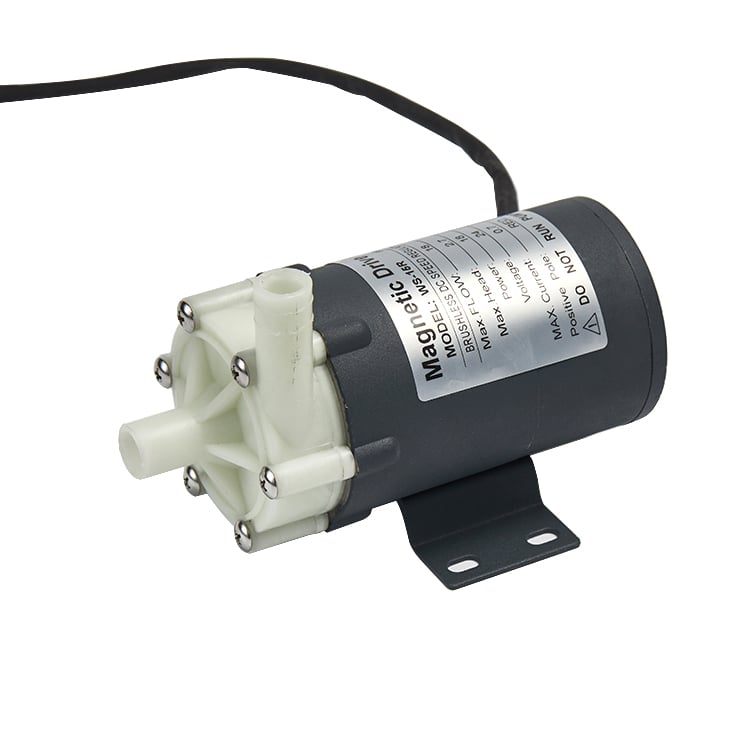
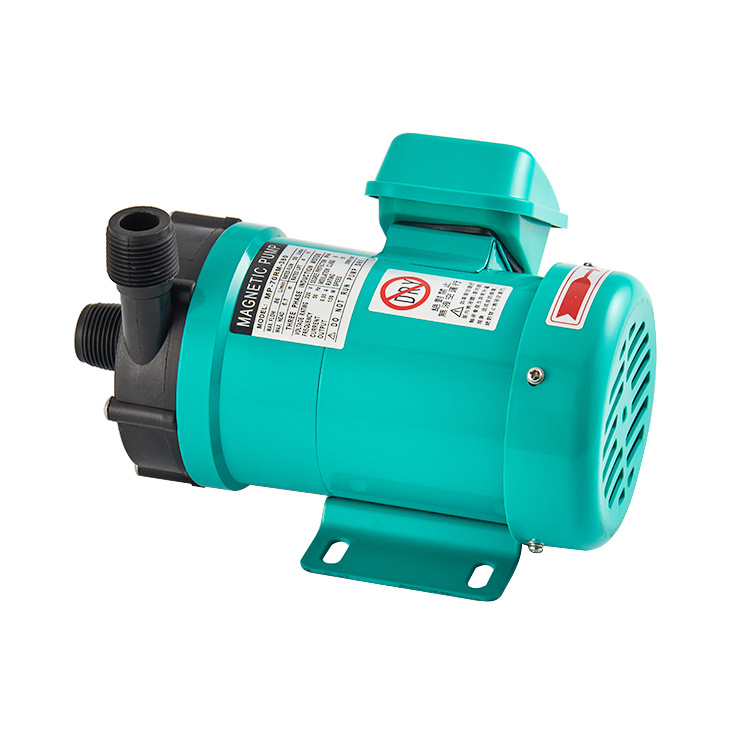
Une pompe chimique pour l’éthanol est un dispositif spécialisé de transfert de fluides conçu pour manipuler en toute sécurité et efficacité l’éthanol et les composés chimiques apparentés. Ce matériel industriel constitue l’élément fondamental de nombreuses applications dans les secteurs pétrolier, pharmaceutique, des boissons et de la fabrication chimique. La pompe chimique pour l’éthanol fonctionne grâce à une force mécanique qui déplace le liquide dans les tuyauteries et les systèmes, tout en tenant compte des propriétés uniques de l’éthanol et en préservant l’intégrité du fonctionnement. Sa fonction principale consiste à assurer un déplacement précis du fluide et des débits constants à chaque étape du traitement. Ces pompes excellent dans la gestion de substances corrosives et volatiles que les pompes conventionnelles ne peuvent pas traiter efficacement. La pompe chimique pour l’éthanol est fabriquée à partir de matériaux robustes, notamment de l’acier inoxydable et d’alliages spécialisés résistant à la dégradation chimique, ce qui prolonge considérablement la durée de vie de l’équipement. Des caractéristiques technologiques distinguent les pompes chimiques modernes pour l’éthanol des solutions classiques. Des systèmes d’étanchéité avancés empêchent les fuites de composés volatils, tandis que des variateurs de vitesse optimisent la consommation énergétique en fonction des besoins opérationnels. Des capacités de régulation thermique garantissent que l’éthanol reste dans les plages de température sécuritaires requises pour son traitement, évitant ainsi les pertes par évaporation et préservant la qualité du produit. La pompe chimique pour l’éthanol intègre des composants conçus avec une grande précision afin d’assurer des performances reproductibles sur de longues périodes d’exploitation. Ses applications couvrent la production et la distribution de carburants, la recherche en laboratoire ainsi que la synthèse industrielle. Les installations de fabrication comptent sur ces pompes pour transférer les matières premières entre les réservoirs de stockage et les équipements de traitement. Les entreprises pharmaceutiques les utilisent pour l’extraction et la purification des principes actifs. La polyvalence de la pompe chimique pour l’éthanol la rend indispensable dans de nombreux secteurs industriels exigeant des solutions fiables pour la manipulation de produits chimiques.

 EN