Chemikalienpumpe für Ethanol | Zuverlässige Förderlösungen

Alle Kategorien
Angebot anfordern

Kostenloses Angebot anfordern

Unser Vertreter wird Sie bald kontaktieren.
E-Mail
Name
Company Name
Message
0/1000

chemische Pumpe für Ethanol

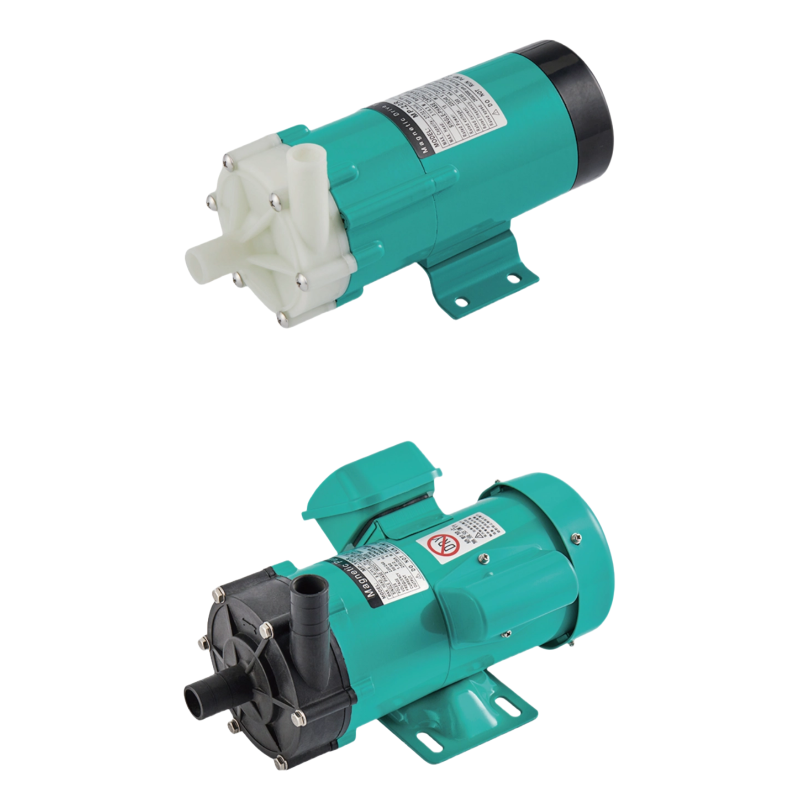
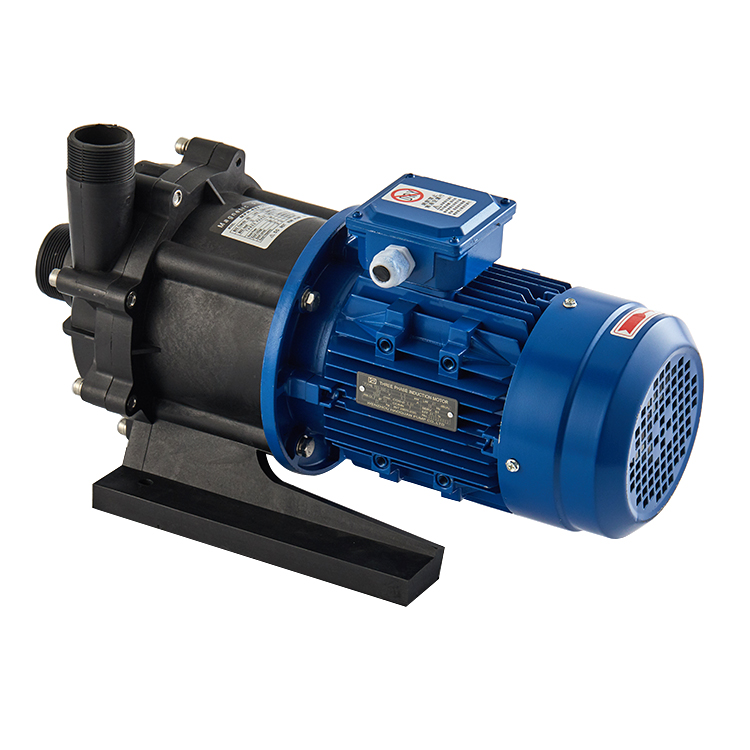
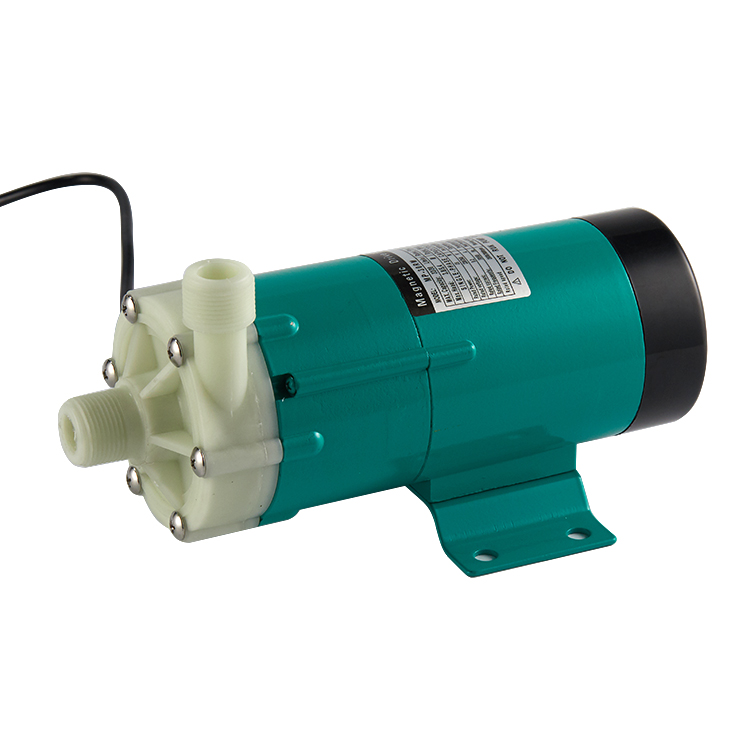
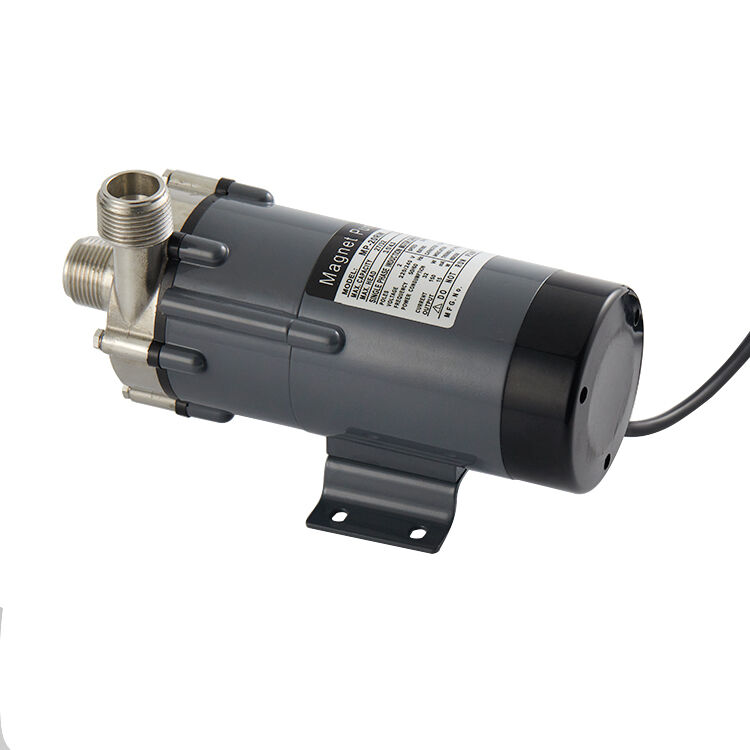
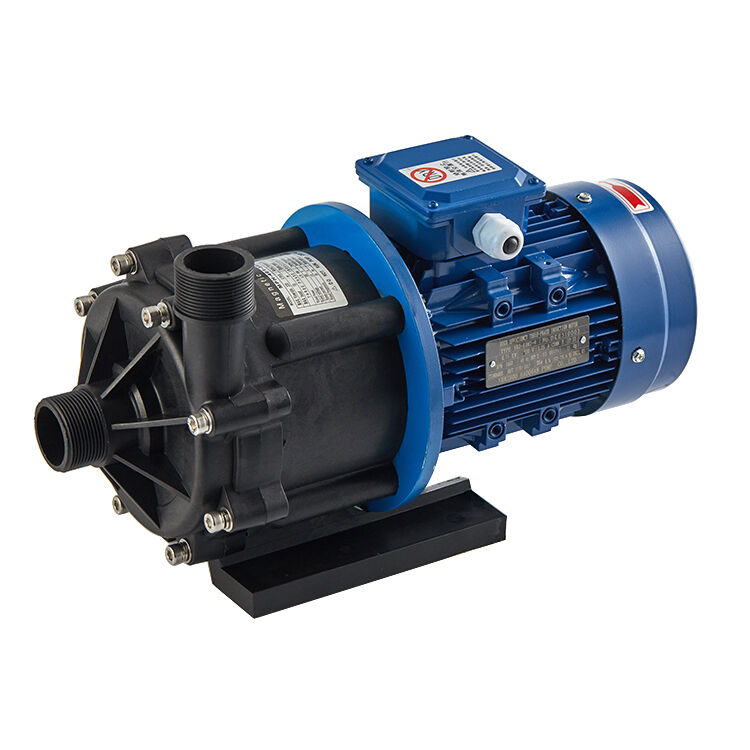
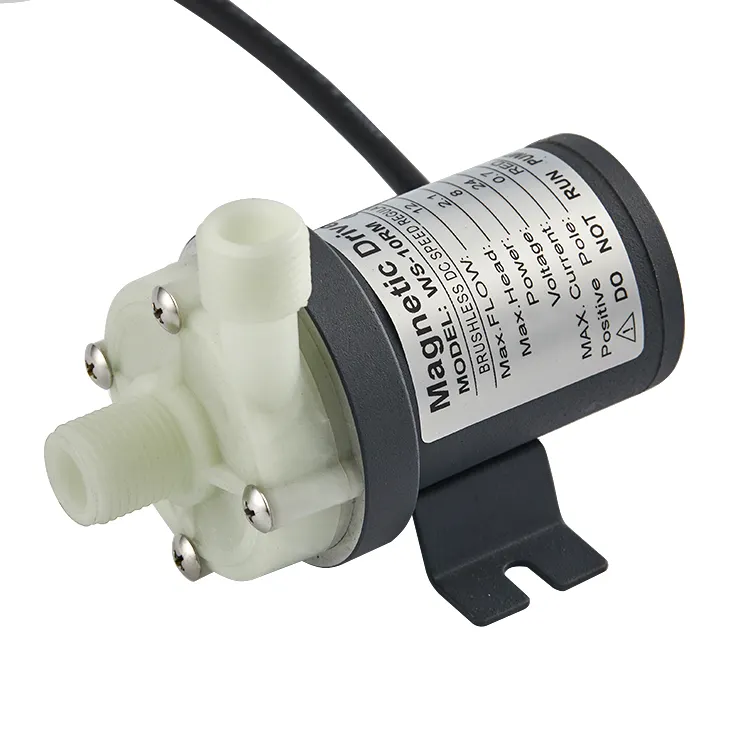
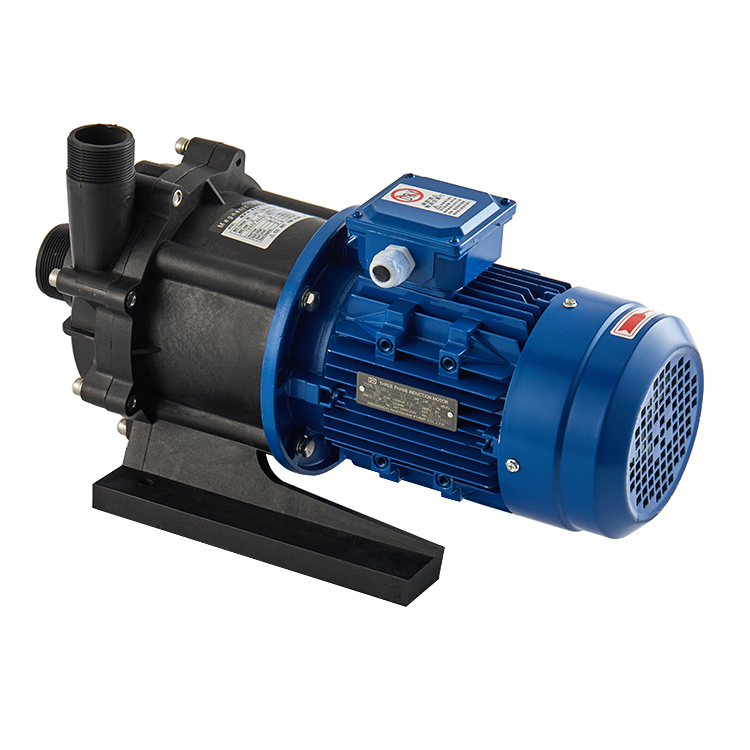
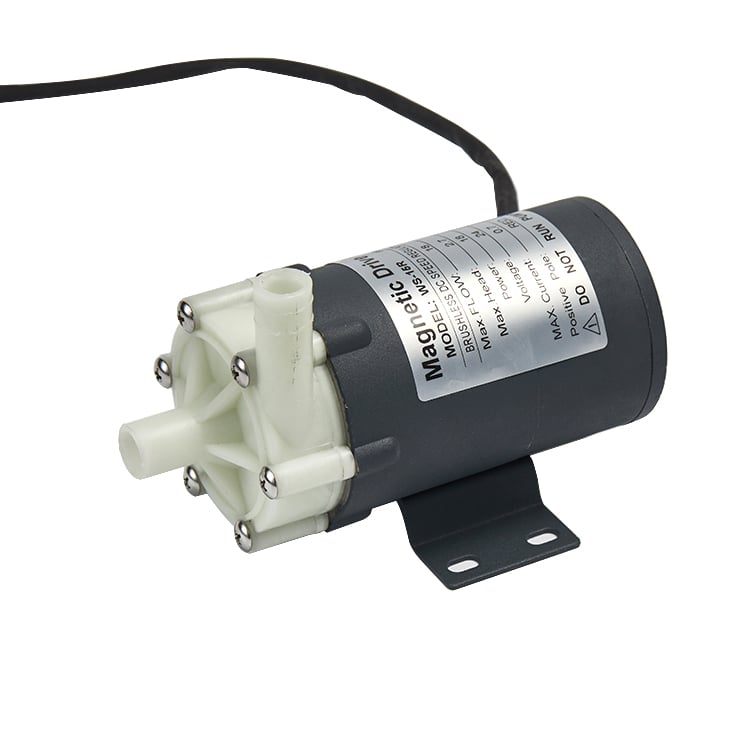
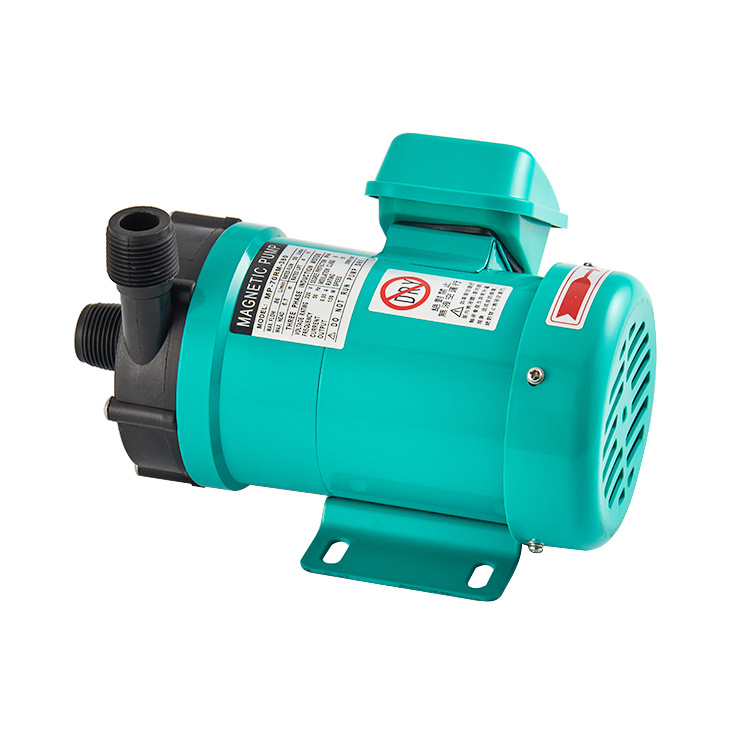
Eine Chemiepumpe für Ethanol ist ein spezielles Fluidfördergerät, das entwickelt wurde, um Ethanol und verwandte chemische Verbindungen sicher und effizient zu handhaben. Diese Industrieausrüstung bildet die Grundlage zahlreicher Anwendungen in den Bereichen Erdöl, Pharmazie, Getränkeherstellung und chemische Produktion. Die Chemiepumpe für Ethanol arbeitet durch mechanische Kraft, um Flüssigkeit durch Rohrleitungen und Systeme zu bewegen, wobei sie die besonderen Eigenschaften von Ethanol berücksichtigt und gleichzeitig die Betriebssicherheit gewährleistet. Ihre Hauptfunktion besteht in einer präzisen Fluidverdrängung und konstanten Durchflussraten über verschiedene Verarbeitungsstufen hinweg. Diese Pumpen zeichnen sich besonders durch ihre Fähigkeit aus, korrosive und flüchtige Stoffe zu fördern – Substanzen, mit denen Standardpumpen nicht effektiv umgehen können. Die Chemiepumpe für Ethanol besteht aus robusten Konstruktionsmaterialien wie Edelstahl und speziellen Legierungen, die einer chemischen Zersetzung widerstehen und die Lebensdauer der Ausrüstung deutlich verlängern. Technologische Merkmale unterscheiden moderne Chemiepumpen für Ethanol von herkömmlichen Alternativen. Fortschrittliche Dichtungssysteme verhindern das Austreten flüchtiger Verbindungen, während stufenlos regelbare Antriebe den Energieverbrauch je nach Betriebsanforderung optimieren. Temperaturregelungsfunktionen stellen sicher, dass Ethanol innerhalb sicherer Verarbeitungsparameter bleibt, wodurch Verdampfungsverluste vermieden und die Produktqualität erhalten wird. Die Chemiepumpe für Ethanol enthält präzisionsgefertigte Komponenten, die über längere Betriebszeiträume hinweg wiederholbar zuverlässige Leistung liefern. Anwendungsbereiche reichen von der Kraftstoffproduktion und -verteilung bis hin zur Laborforschung und industriellen Synthese. Produktionsanlagen sind auf Chemiepumpen für Ethanol angewiesen, um Ausgangsstoffe zwischen Lagertanks und Verarbeitungsanlagen zu transportieren. Pharmazeutische Unternehmen nutzen diese Pumpen zur Extraktion und Reinigung wirksamer Inhaltsstoffe. Die Vielseitigkeit der Chemiepumpe für Ethanol macht sie in zahlreichen Industriezweigen unverzichtbar, in denen zuverlässige Lösungen für die chemische Handhabung gefordert sind.

Neue Produkt-Empfehlungen

Die Auswahl einer Chemiepumpe für Ethanol bietet erhebliche betriebliche und wirtschaftliche Vorteile, die Ihre Produktionsprozesse optimieren. Diese Pumpen überzeugen durch außergewöhnliche Zuverlässigkeit, da sie die anspruchsvollen Eigenschaften von Ethanol problemlos bewältigen, ohne Einbußen bei der Leistung zu verursachen. Die hochwertige Konstruktion einer Chemiepumpe für Ethanol gewährleistet eine minimale Ausfallzeit, sodass Ihr Betrieb konsistente Produktionspläne einhalten kann und unvorhergesehene Wartungskosten sinken. Betriebliche Vorteile zeigen sich unmittelbar nach der Inbetriebnahme einer Chemiepumpe für Ethanol: Das Gerät fördert Ethanol störungsfrei – ohne Kavitation oder Dampfsperr-Effekte, wie sie bei Standardpumpen häufig auftreten. Ihr Team erhält präzise Kontrolle über Fördermengen und Transfervolumina, was genaue Chargenverarbeitung und effizientes Bestandsmanagement ermöglicht.

Die Energieeffizienz stellt einen weiteren bedeutenden Vorteil dar, da moderne chemische Pumpen für Ethanol intelligente Motorsysteme enthalten, die den Stromverbrauch automatisch an die jeweilige Nachfrage anpassen und dadurch die Betriebskosten erheblich senken. Die Einsatztauglichkeit verdeutlicht, warum eine chemische Pumpe für Ethanol herkömmliche Universalalternativen übertrifft. Ob Sie im Kraftstoffvertrieb, in der industriellen Fertigung oder im Laborbetrieb tätig sind – diese Pumpe passt sich Ihren spezifischen Anforderungen an. Chemische Pumpen für Ethanol zeichnen sich besonders in temperaturkritischen Umgebungen aus und bewahren während des Förderprozesses die Produktintegrität. Die robuste Bauweise widersteht der korrosiven Wirkung von Ethanol und schützt so Ihre Investition sowie eine langfristige Funktionsfähigkeit.

Kontext, der für Entscheidungen nützlich ist, betont, dass die Investition in eine Chemiepumpe für Ethanol zugleich eine Investition in die Zukunft Ihres Betriebs bedeutet. Diese Pumpen reduzieren Produktverluste durch überlegene Dicht- und Einschlussysteme und verbessern so unmittelbar Ihr Ergebnis. Sicherheitsmerkmale schützen Ihre Belegschaft und erfüllen gleichzeitig die regulatorischen Compliance-Anforderungen in allen zuständigen Rechtsgebieten. Die Chemiepumpe für Ethanol steht für kosteneffizientes Handling chemischer Stoffe und trägt letztlich zur Steigerung der Rentabilität sowie zur operativen Exzellenz in Ihrem gesamten Unternehmen bei.

Praktische Tipps

Im Qualitätsprüfsystem von Haoquan: Sicherstellung einer pumpenherstellung ohne Fehler

09

Jun

Im Qualitätsprüfsystem von Haoquan: Sicherstellung einer pumpenherstellung ohne Fehler

Einleitung In der anspruchsvollen Welt des industriellen Fluidmanagements ist die Zuverlässigkeit einer Pumpe nicht nur ein Leistungsmerkmal – sie ist die Grundlage für Betriebssicherheit und wirtschaftliche Effizienz. Für Branchen wie die chemische Verarbeitung …
MEHR ANZEIGEN
Globale Markttrends für Pumpen 2026: Der Wandel hin zu nachhaltigen und effizienten Pumpsystemen

09

Jun

Globale Markttrends für Pumpen 2026: Der Wandel hin zu nachhaltigen und effizienten Pumpsystemen

Einleitung: Die grüne Revolution im industriellen Pumpbetrieb – Auf dem Weg zu 2026 erlebt die Industrielandschaft eine tiefgreifende Transformation. Angetrieben durch strenge Umweltvorschriften, steigende Energiekosten und ein globales Engagement für Kohlenstoffneutralität...
MEHR ANZEIGEN
Wie intelligente Sensoren und das Internet der Dinge (IoT) die Wartungsstrategien für industrielle Pumpen verändern

09

Jun

Wie intelligente Sensoren und das Internet der Dinge (IoT) die Wartungsstrategien für industrielle Pumpen verändern

Einführung: Der Anstieg der Intelligenz in Pumpensystemen. Seit Jahrzehnten war die industrielle Pumpenwartung durch zwei Hauptmethoden gekennzeichnet: „Laufen-bis-zum-Ausfall“ (reaktiv) oder „zeitgesteuert“ (präventiv). Beide Methoden sind von Natur aus ineffizient. Reaktiv ...
MEHR ANZEIGEN
8 Vorteile von Magnetpumpen in der pharmazeutischen und Halbleiterfertigung: betriebsbedingte Leckfreiheit und kontaminationsfreier Betrieb

21

Jul

8 Vorteile von Magnetpumpen in der pharmazeutischen und Halbleiterfertigung: betriebsbedingte Leckfreiheit und kontaminationsfreier Betrieb

Die pharmazeutische und die Halbleiterfertigung teilen eine anspruchsvolle Anforderung, der nur wenige andere Branchen gleichzeitig gerecht werden müssen: absolute Abdichtung und absolute Reinheit. Eine einzige Leckage oder Kontamination kann eine gesamte Charge gefährden, behördliche Maßnahmen auslösen ...
MEHR ANZEIGEN

Kostenloses Angebot anfordern

Unser Vertreter wird Sie bald kontaktieren.
E-Mail
Name
Company Name
Message
0/1000

chemische Pumpe für Ethanol

Hervorragende Korrosionsbeständigkeit für eine verlängerte Lebensdauer der Ausrüstung

Hervorragende Korrosionsbeständigkeit für eine verlängerte Lebensdauer der Ausrüstung

Die Chemikalienpumpe für Ethanol enthält fortschrittliche Materialien, die speziell auf Verträglichkeit mit Ethanol und Langlebigkeit ausgelegt sind. Komponenten aus Edelstahl und spezielle Elastomere widerstehen chemischem Abbau, der Standardausrüstung rasch schadet. Diese überlegene Korrosionsbeständigkeit verlängert die Betriebslebensdauer Ihrer Pumpe im Vergleich zu minderwertigen Alternativen um Jahrzehnte. Sie vermeiden häufige Austauschzyklen sowie damit verbundene Stillstandszeiten, die Produktionspläne stören. Die Chemikalienpumpe für Ethanol bewahrt ihre strukturelle Integrität auch bei Exposition gegenüber aggressiven Ethanol-Dämpfen und Temperaturschwankungen. Der Investitionsschutz wird greifbar, da Ihre Anlage zuverlässig Leistung Jahr für Jahr erbringt. Eine reduzierte Austauschhäufigkeit führt zu erheblichen Kosteneinsparungen im gesamten Anlagenbetrieb. Die Chemikalienpumpe für Ethanol verkörpert technische Spitzenleistung, die den anspruchsvollen Charakter von Ethanol erkennt und mit einer Bauqualität antwortet, die branchenübliche Standards übertrifft.
Präzise Durchflussregelung und gleichbleibende Leistung

Präzise Durchflussregelung und gleichbleibende Leistung

Eine Chemiepumpe für Ethanol liefert außergewöhnliche Genauigkeit bei der Fluidverdrängung und ermöglicht eine Chargenverarbeitung mit minimaler Schwankungsbreite. Frequenzumrichter erlauben es den Bedienern, die Fördermengen sofort präzise einzustellen und so ohne manuellen Eingriff auf Produktionsanforderungen zu reagieren. Die Chemiepumpe für Ethanol gewährleistet über längere Betriebszyklen hinweg konstante Leistung, wodurch die Produktqualität bei allen Produktionsläufen einheitlich bleibt. Präzisionsgefertigte Laufräder minimieren Turbulenzen und Druckschwankungen, die die Reinheit des Ethanols beeinträchtigen könnten. Ihr Betrieb erreicht strengere Qualitätskontrollparameter durch den Einsatz einer Chemiepumpe für Ethanol und erfüllt mühelos anspruchsvolle regulatorische Vorgaben. Echtzeit-Überwachungssysteme bieten umfassende Transparenz über den Pumpenbetrieb und ermöglichen eine vorausschauende Wartungsplanung. Die Chemiepumpe für Ethanol eliminiert das Raten beim Umgang mit Chemikalien und unterstützt datengestützte Entscheidungsprozesse zur Optimierung der Produktivität. Die Bediener profitieren von intuitiven Steuerungen, die nur minimale Schulung erfordern, aber dennoch stets professionelle Ergebnisse liefern.
Verbesserte Sicherheitsfunktionen und Umweltschutz

Verbesserte Sicherheitsfunktionen und Umweltschutz

Die Chemikalienpumpe für Ethanol verfügt über mehrere Sicherheitsmechanismen, die Personal und Anlageneigentum umfassend schützen. Doppelte mechanische Dichtungen halten flüchtige Ethanol-Dämpfe zurück und verhindern gefährliche Freisetzungen, die die Gesundheit der Beschäftigten sowie die Einhaltung von Umweltvorschriften gefährden würden. Überdruck-Entlastungsventile aktivieren sich automatisch, sobald der Systemdruck sicheren Schwellenwerten überschreitet, wodurch katastrophale Ausfälle vermieden werden. Die Chemikalienpumpe für Ethanol erfüllt strenge Sicherheitsstandards, die von Regulierungsbehörden weltweit festgelegt wurden. Integrierte Absperrsysteme ermöglichen eine schnelle Notreaktion, falls während des Betriebs Probleme auftreten. Ihre Anlage gewährleistet vorbildliche Umweltverantwortung bei Einsatz einer Chemikalienpumpe für Ethanol, da das null-Leck-Design Bodenkontamination und Dampfemissionen vollständig ausschließt. Die Integration von Verschüttungsschutzsystemen stellt sicher, dass jegliche Leckage innerhalb vorgegebener Bereiche verbleibt. Die Chemikalienpumpe für Ethanol unterstreicht das Engagement für Arbeitssicherheit und ökologische Verantwortung und schützt damit effektiv sowohl Ihr Team als auch die umliegenden Gemeinden.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie bald kontaktieren.
E-Mail
Name
Company Name
Message
0/1000