Bomba Química para Alvejante | Soluções Seguras de Dosagem

Todas as Categorias
Obter orçamento

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Nome
Nome da empresa
Mensagem
0/1000

bomba química para água sanitária

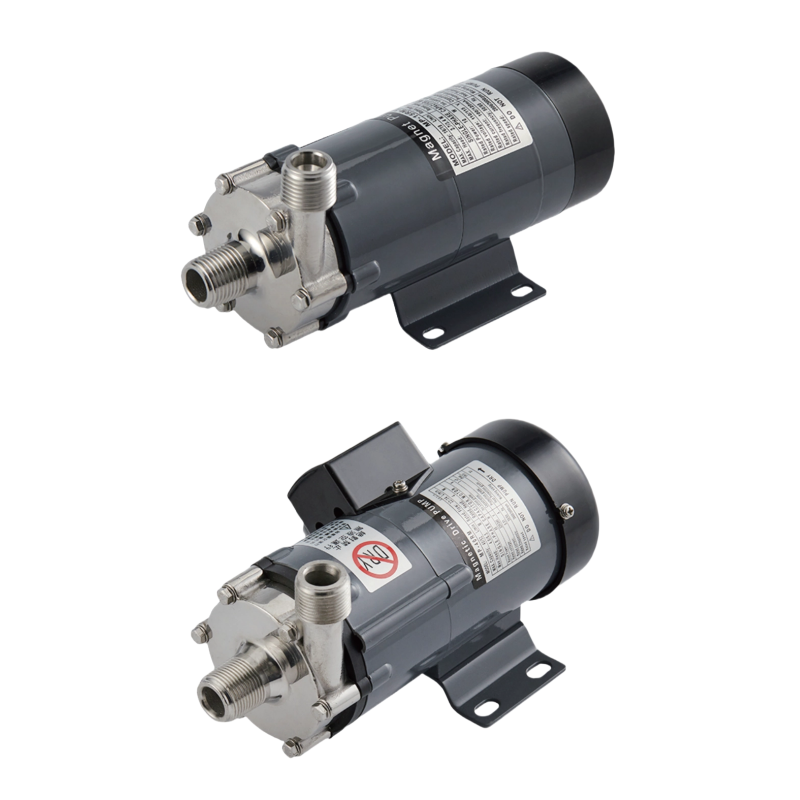
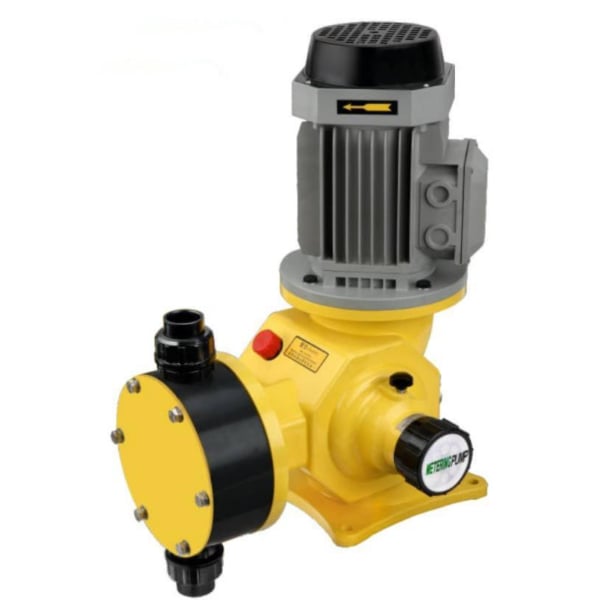
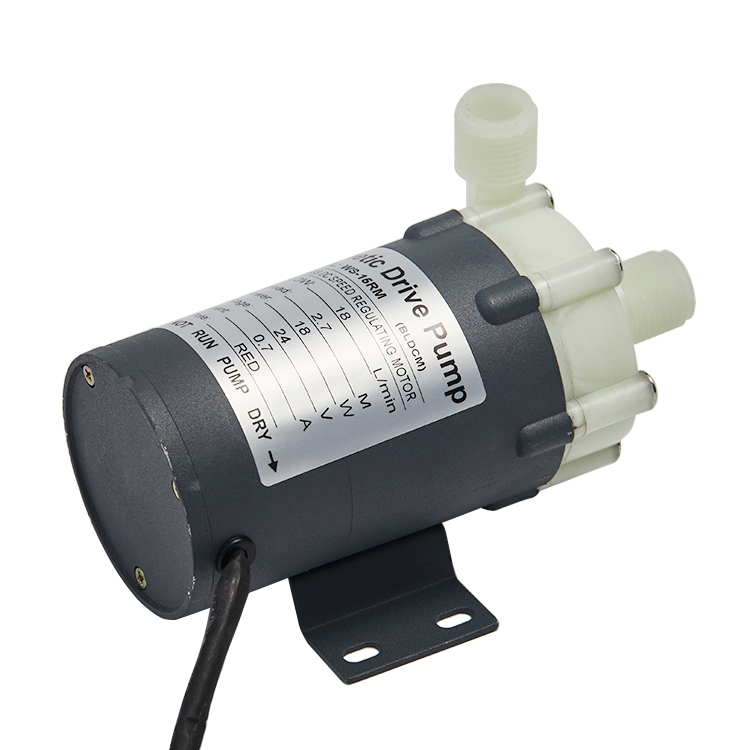
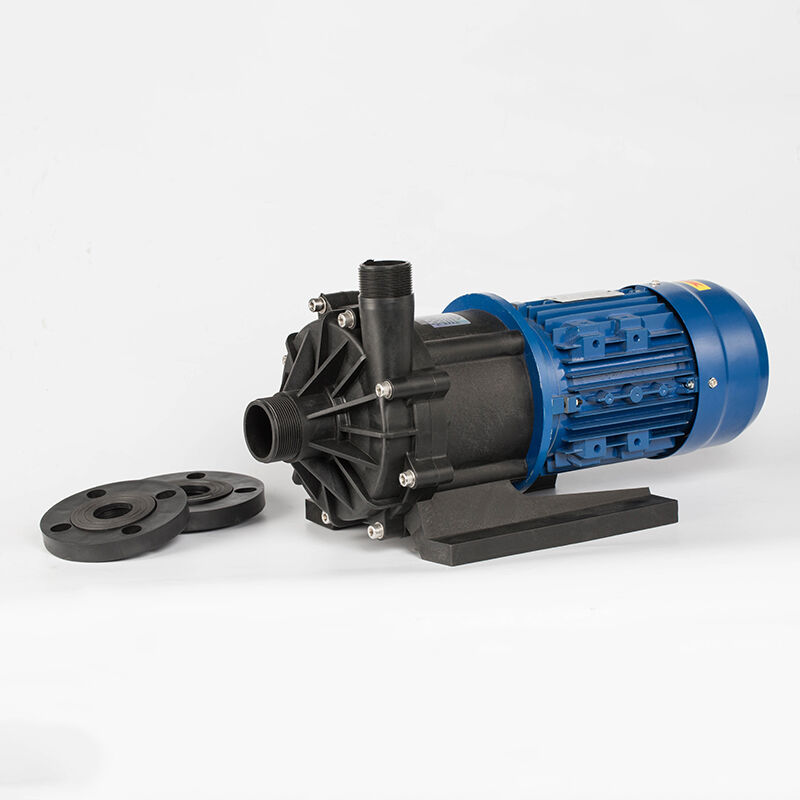
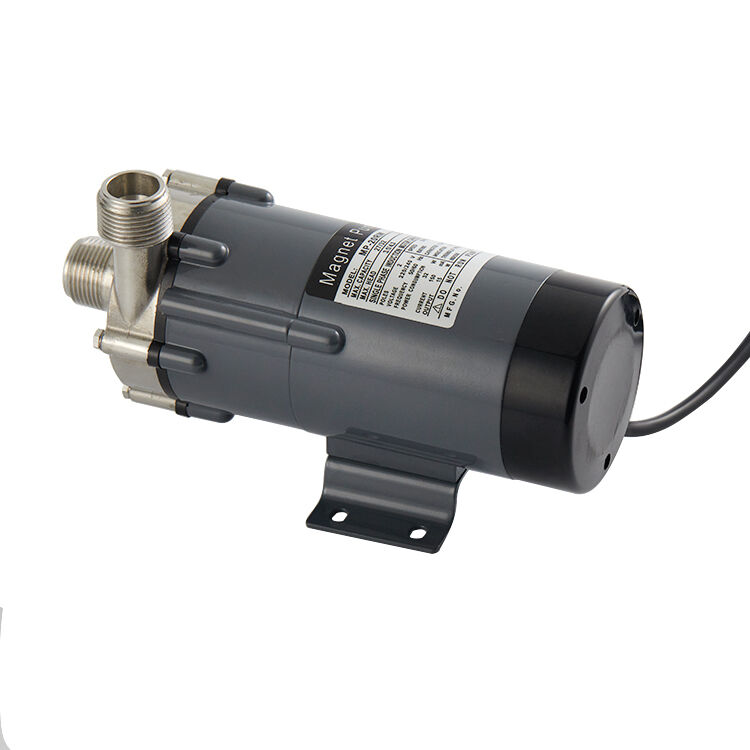
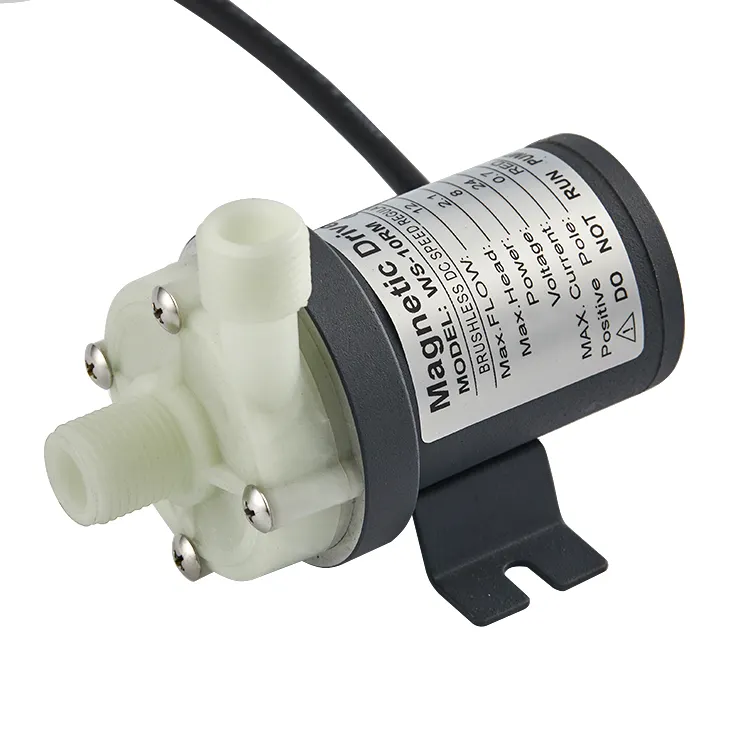
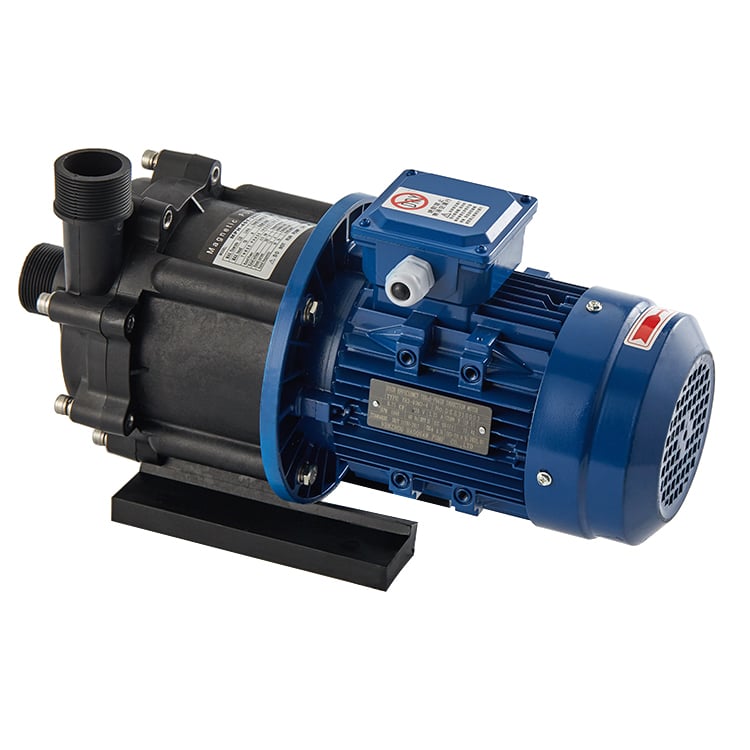
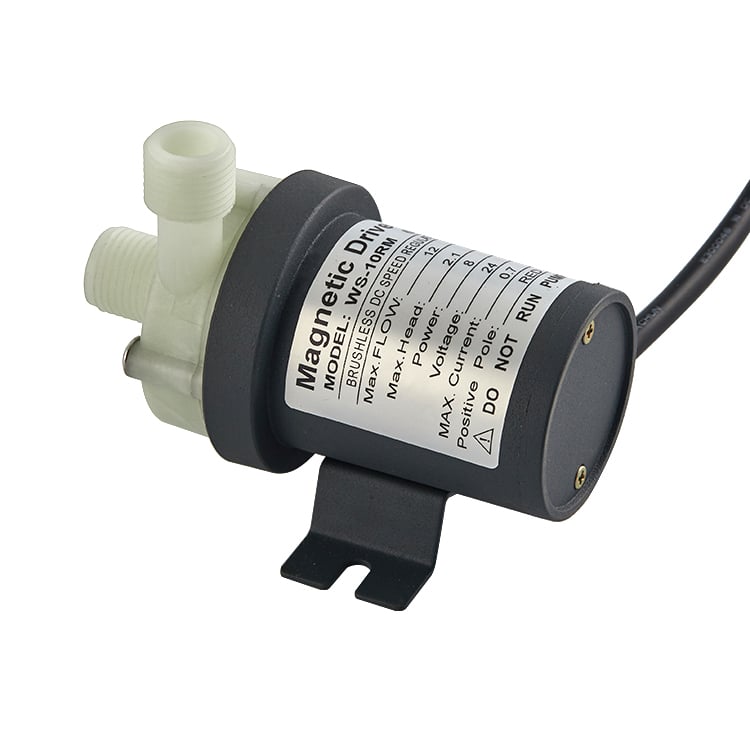
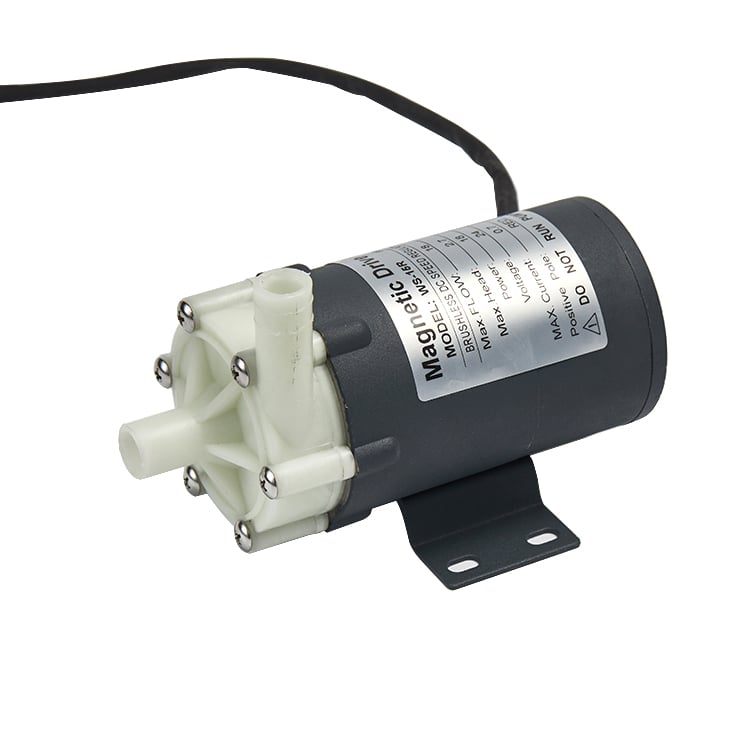
Uma bomba química para alvejante é um dispositivo industrial ou doméstico especializado projetado para dispensar, transferir e distribuir soluções de alvejante com precisão e consistência. Essa bomba química para alvejante desempenha funções críticas em diversas aplicações, desde instalações de tratamento de água até operações de limpeza e processos de desinfecção. A função principal de uma bomba química para alvejante consiste em dosar quantidades exatas de alvejante, mantendo a integridade do sistema e evitando danos corrosivos aos componentes do equipamento. Os recursos tecnológicos de uma bomba química moderna para alvejante incluem materiais resistentes à corrosão, como polipropileno, PVDF ou elastômeros especializados, capazes de suportar as propriedades químicas agressivas do alvejante. Essas bombas utilizam tecnologia de bomba peristáltica ou de diafragma, eliminando o contato entre o alvejante e componentes metálicos, o que prolonga significativamente a vida útil do equipamento. Controles de velocidade variável permitem que os operadores ajustem as taxas de fluxo conforme requisitos específicos, enquanto mecanismos de segurança integrados evitam transbordamentos e refluxos. As aplicações de uma bomba química para alvejante abrangem os setores industrial, comercial e residencial. Estações de tratamento de água empregam essas bombas em processos de desinfecção e esterilização. Operações de manutenção de piscinas dependem de dosagem precisa de alvejante para manter a química da água segura. Instalações de processamento de alimentos utilizam sistemas de bomba química para alvejante na desinfecção de equipamentos e superfícies. Estabelecimentos de saúde e laboratórios empregam essas bombas em protocolos de esterilização. Operações residenciais de limpeza beneficiam-se da distribuição automatizada de alvejante por meio de bombas químicas, reduzindo riscos associados ao manuseio manual e garantindo resultados consistentes em múltiplas tarefas de limpeza.

Recomendações de Novos Produtos

Escolher uma bomba química para alvejante proporciona benefícios operacionais e de segurança substanciais que melhoram diretamente a eficiência do seu local de trabalho e protegem sua equipe. A principal vantagem de uma bomba química para alvejante reside na sua capacidade de eliminar a manipulação manual perigosa de substâncias corrosivas. Os trabalhadores evitam o contato direto com o alvejante, reduzindo drasticamente lesões por queimaduras químicas e riscos de inalação que ocorrem comumente durante métodos tradicionais de despejo ou pulverização.

A eficiência operacional melhora notavelmente ao implementar um sistema de bomba química para alvejante. A dosagem automatizada garante uma aplicação consistente a cada vez, eliminando erros humanos nos seus processos de desinfecção ou limpeza. Essa precisão reduz significativamente o desperdício de produtos químicos, diminuindo seus custos operacionais enquanto entrega resultados superiores. Uma bomba química para alvejante opera continuamente sem fadiga, mantendo um desempenho estável durante turnos prolongados e aplicações exigentes.

A durabilidade de uma bomba química de qualidade para alvejante representa um valor excepcional para o seu investimento. A construção resistente à corrosão suporta indefinidamente as propriedades destrutivas do alvejante, evitando falhas prematuras do equipamento que afetavam soluções de bombeamento mais antigas. Você experimentará menos interrupções de manutenção e intervalos de serviço prolongados, mantendo suas operações funcionando sem interrupções inesperadas. As vantagens de compatibilidade surgem ao selecionar uma bomba química para alvejante projetada especificamente para a sua aplicação. Essas bombas integram-se perfeitamente nas infraestruturas existentes de tratamento de água, sistemas de piscinas ou operações industriais de limpeza. As opções flexíveis de instalação acomodam diversos layouts e configurações de instalações. Mais importante ainda, a conformidade regulatória torna-se automática com um sistema de bomba química para alvejante certificado, atendendo aos padrões de segurança e aos requisitos ambientais sem necessidade de modificações adicionais ou projetos dispendiosos de adaptação.

Dicas e Truques

guia de Bombas BLDC 2026: Principais Modelos e Características

09

Jun

guia de Bombas BLDC 2026: Principais Modelos e Características

A bomba BLDC surgiu como uma das soluções mais avançadas tecnicamente para manipulação de fluidos disponíveis aos engenheiros e profissionais de compras que iniciam 2026. Impulsionadas pela tecnologia de motores de corrente contínua sem escovas, essas bombas oferecem uma combinação atraente de...
VER MAIS
Sistemas Inteligentes de Dosagem: Integrando Bombas de Precisão em Linhas de Produção Automatizadas

09

Jun

Sistemas Inteligentes de Dosagem: Integrando Bombas de Precisão em Linhas de Produção Automatizadas

Introdução: A Evolução do Manuseio de Fluidos na Indústria 4.0. A Quarta Revolução Industrial, ou Indústria 4.0, está transformando fundamentalmente a forma como as fábricas operam. No centro dessa transformação está a mudança de processos manuais e isolados para int...
VER MAIS
Um Guia para Compradores sobre Auditorias de Fábricas na China para Fornecedores de Bombas Industriais

09

Jun

Um Guia para Compradores sobre Auditorias de Fábricas na China para Fornecedores de Bombas Industriais

Introdução Para compradores internacionais B2B, selecionar um fornecedor de bombas na China é uma decisão crítica que afeta os custos operacionais a longo prazo e a confiabilidade do produto. Embora materiais de marketing de alta qualidade e preços competitivos sejam comuns, eles não ...
VER MAIS
8 Benefícios das Bombas Magnéticas na Fabricação Farmacêutica e em Semicondutores: Operação sem Vazamentos e sem Contaminação

21

Jul

8 Benefícios das Bombas Magnéticas na Fabricação Farmacêutica e em Semicondutores: Operação sem Vazamentos e sem Contaminação

A fabricação farmacêutica e a de semicondutores compartilham um requisito exigente que poucas outras indústrias enfrentam simultaneamente: contenção absoluta e pureza absoluta. Um único vazamento ou evento de contaminação pode comprometer todo um lote, acionar regul...
VER MAIS

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Nome
Nome da empresa
Mensagem
0/1000

bomba química para água sanitária

Resistência Superior à Corrosão para Confiabilidade de Longo Prazo

Resistência Superior à Corrosão para Confiabilidade de Longo Prazo

Uma bomba química para alvejante, construída com materiais avançados como PVDF e polipropileno, resiste indefinidamente à natureza corrosiva do alvejante sem sofrer degradação. Ao contrário das bombas convencionais, que se deterioram rapidamente ao entrar em contato com o alvejante, uma bomba química para alvejante adequadamente projetada mantém sua integridade estrutural durante anos de operação contínua. Essa excepcional resistência à corrosão se traduz diretamente em menores custos de substituição e requisitos mínimos de manutenção. Os gestores de instalações beneficiam-se de uma vida útil prolongada, muito superior à de equipamentos de bombeamento convencionais. A construção robusta de uma bomba química para alvejante evita vazamentos e falhas de vedação que contaminam áreas adjacentes e criam riscos à segurança. A proteção do investimento torna-se realidade ao escolher uma bomba química para alvejante especificamente projetada para aplicações com alvejante, oferecendo confiabilidade que justifica seu preço premium por meio de anos de desempenho isento de problemas.
Doseamento preciso e precisão química

Doseamento preciso e precisão química

Doseamento químico preciso distingue o tratamento profissional com alvejante de resultados inconsistentes, e uma bomba química para alvejante oferece precisão que métodos manuais não conseguem igualar. Controles de taxa de fluxo variável permitem que operadores calibrem uma bomba química para alvejante conforme especificações exatas, quer no tratamento de grandes sistemas municipais de água, quer na manutenção da química de piscinas residenciais. Essa precisão garante desinfecção ideal sem desperdício químico ou problemas de superdosagem. Uma bomba química para alvejante com controles eletrônicos permite configurações programáveis, possibilitando agendamento automatizado em múltiplos ciclos de tratamento. O doseamento consistente melhora a eficácia do tratamento ao mesmo tempo que reduz o consumo de produtos químicos e os custos associados. Instalações de saúde e fábricas de processamento de alimentos valorizam particularmente a confiabilidade de uma bomba química para alvejante que assegura sanitização uniforme em todas as superfícies e sistemas tratados. Sistemas inteligentes de monitoramento integrados aos designs modernos de bombas químicas para alvejante fornecem validação de dados em tempo real, alertando operadores sobre quaisquer desvios dos parâmetros programados.
Segurança Aprimorada e Proteção dos Trabalhadores

Segurança Aprimorada e Proteção dos Trabalhadores

A segurança química melhora fundamentalmente quando as operações passam do manuseio manual de alvejante para uma bomba química automatizada para sistema de alvejante. Os trabalhadores eliminam a exposição a vapores perigosos e ao contato direto com soluções concentradas ao utilizar uma bomba química para alvejante, reduzindo substancialmente lesões ocupacionais e riscos à saúde. Sistemas fechados de distribuição evitam salpicos e derramamentos acidentais que criam ambientes de trabalho perigosos. Uma bomba química para alvejante instalada em local adequadamente ventilado contém eficazmente os riscos químicos, protegendo pessoal e equipamentos próximos. Recursos de desligamento de emergência integrados em projetos de alta qualidade de bomba química para alvejante oferecem opções imediatas de resposta em situações inesperadas. Órgãos reguladores reconhecem o perfil superior de segurança de um sistema de bomba química para alvejante, reduzindo frequentemente a frequência de inspeções no local de trabalho e os prêmios de seguro contra responsabilidade. Os requisitos de treinamento diminuem significativamente, pois os operadores interagem com a interface de uma bomba química para alvejante em vez de com produtos químicos puros, permitindo que até mesmo pessoal com treinamento mínimo mantenha operações seguras de forma confiável.

Obtenha um Orçamento Gratuito

Nosso representante entrará em contato com você em breve.
E-mail
Nome
Nome da empresa
Mensagem
0/1000