bomba química para transferencia de ácido
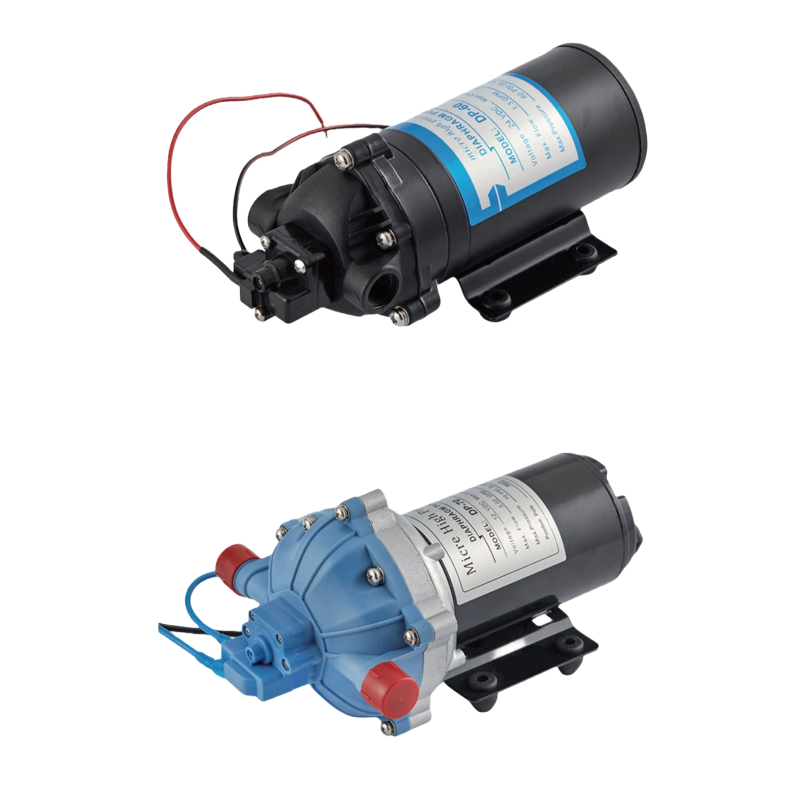
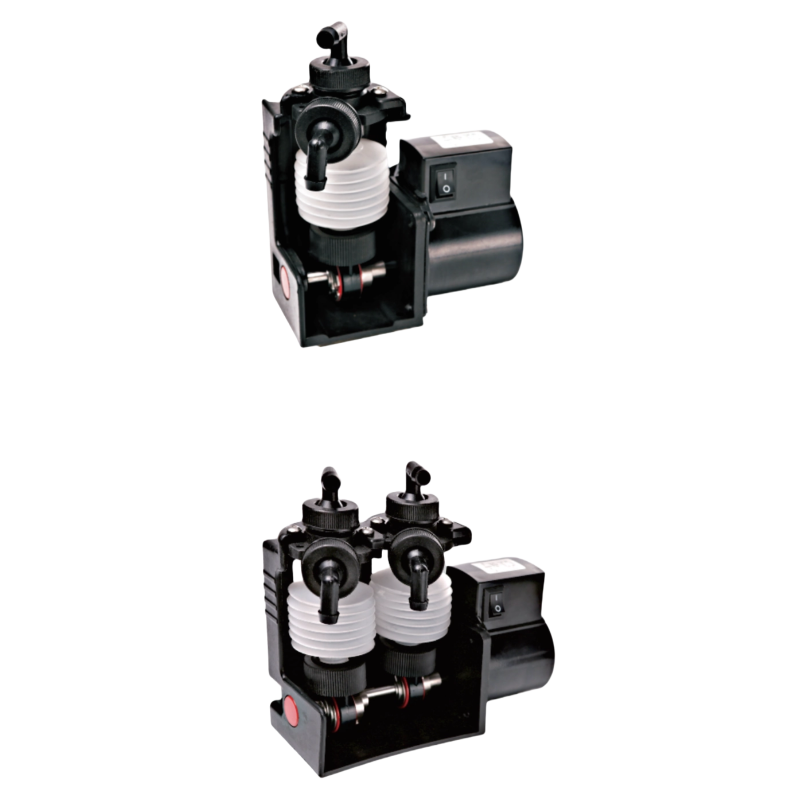
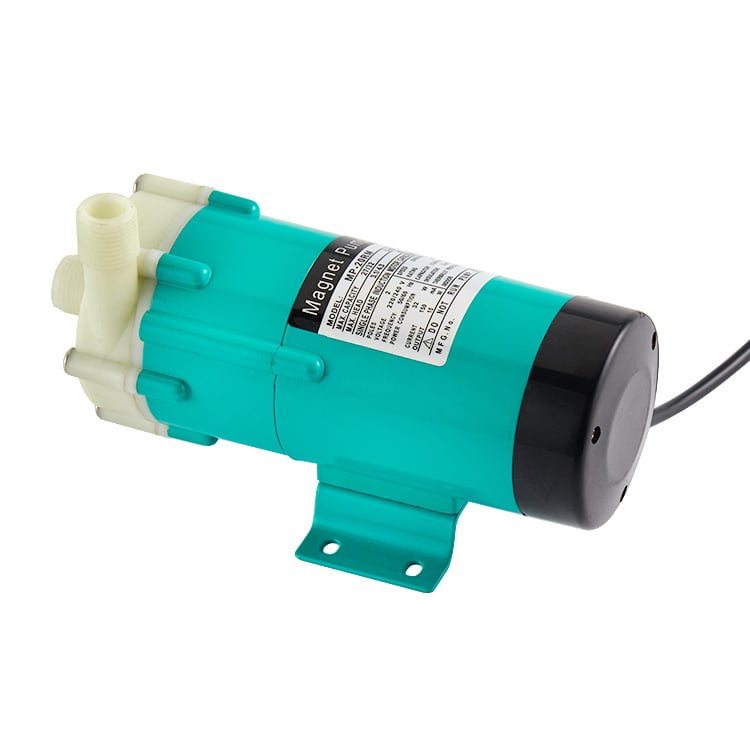
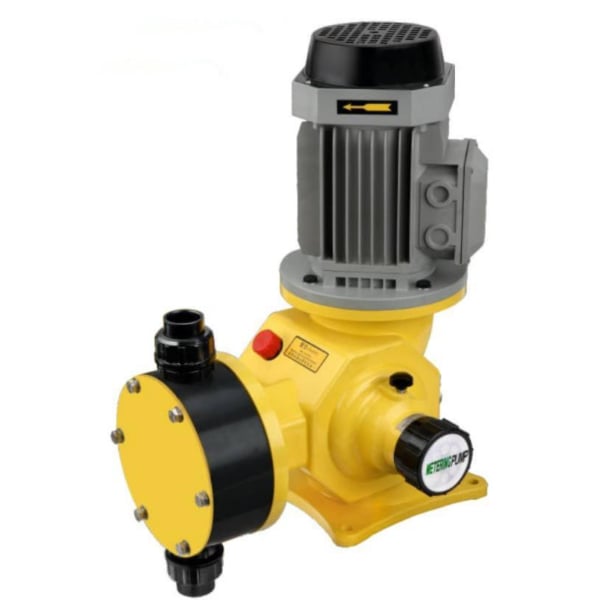
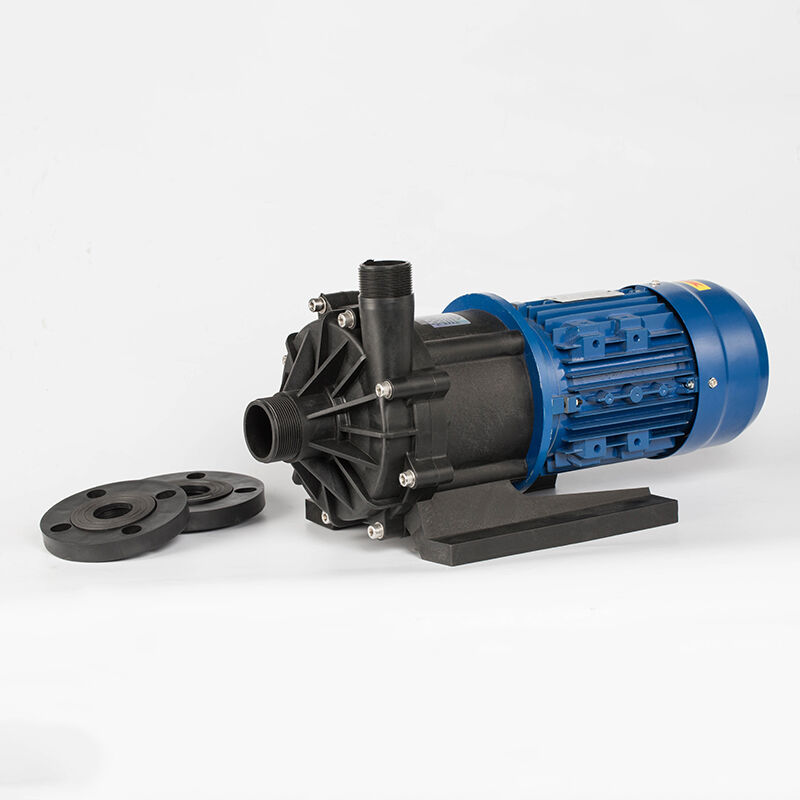
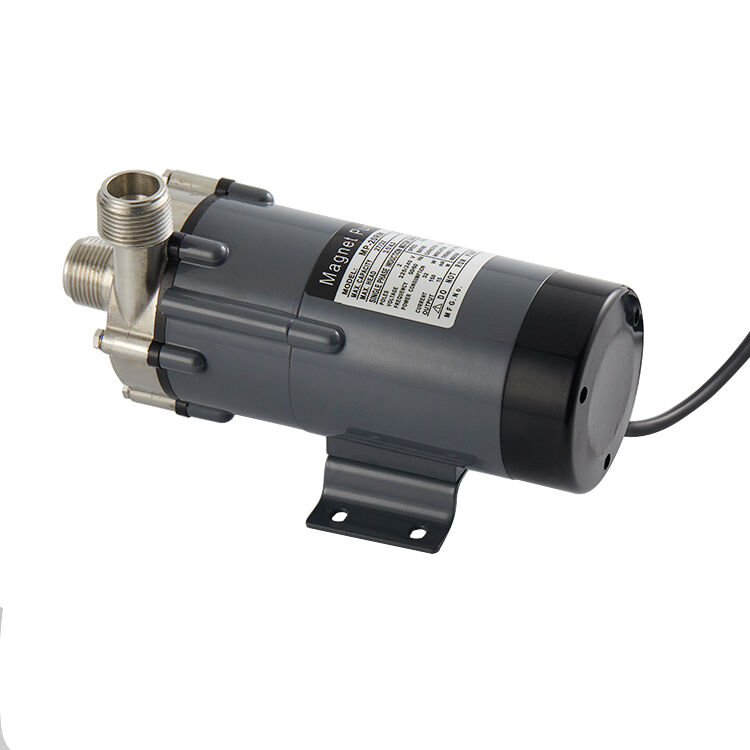
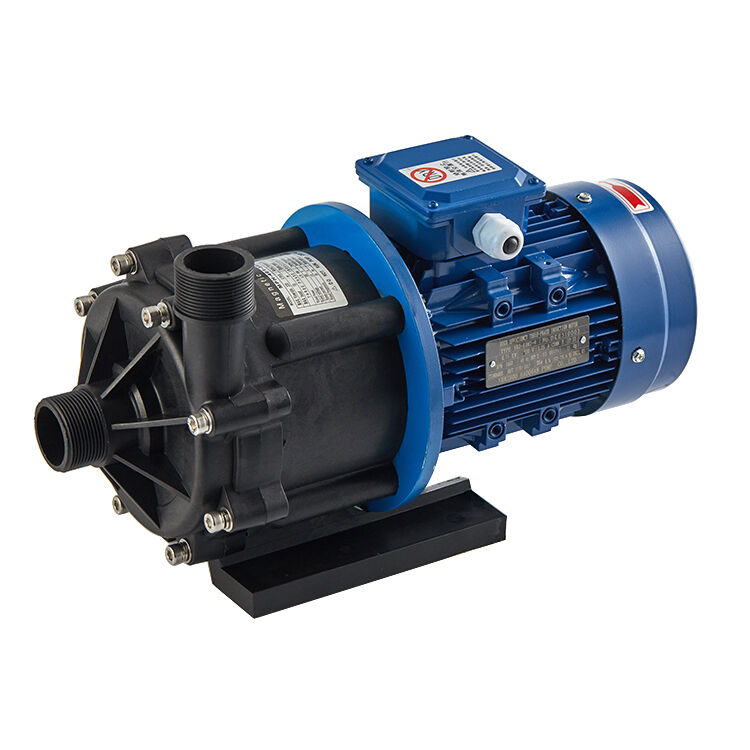
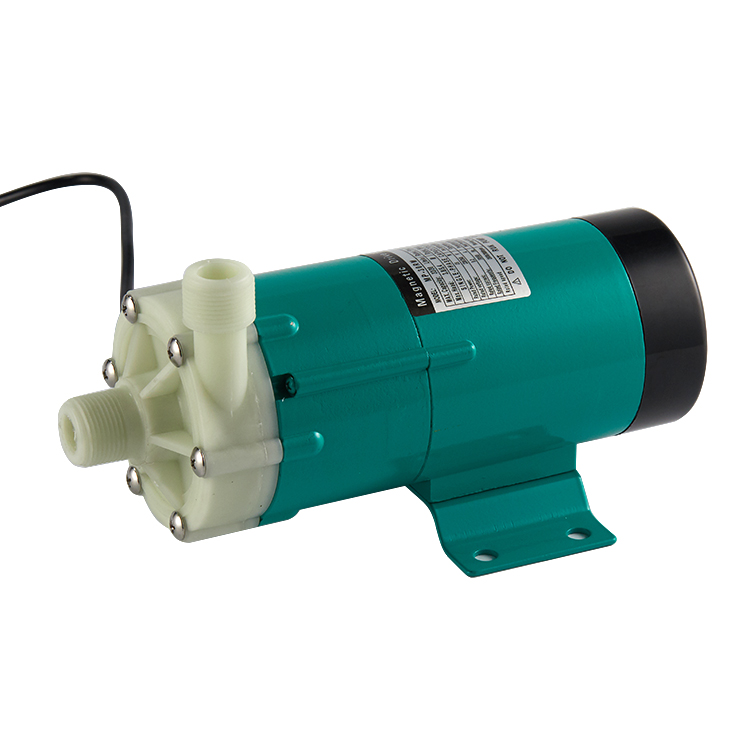
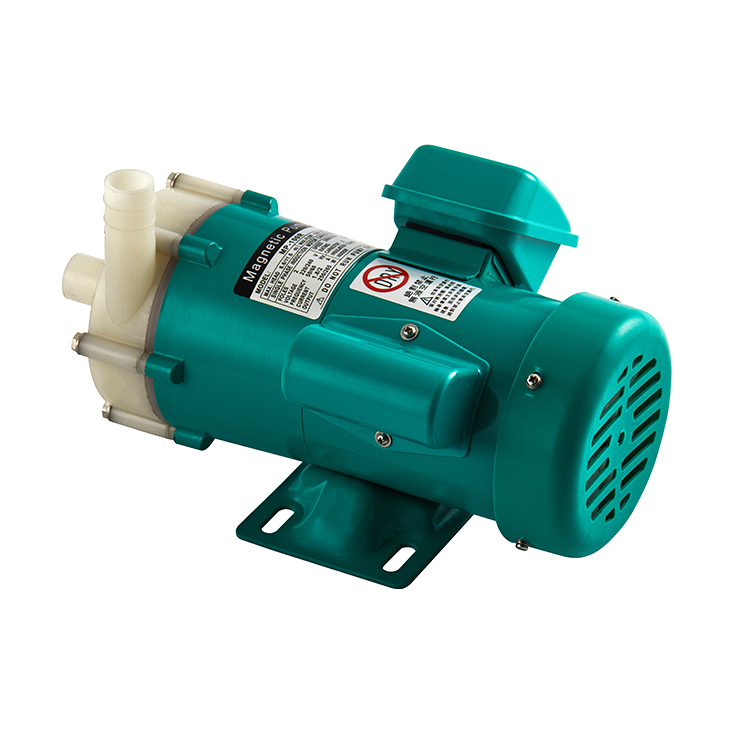
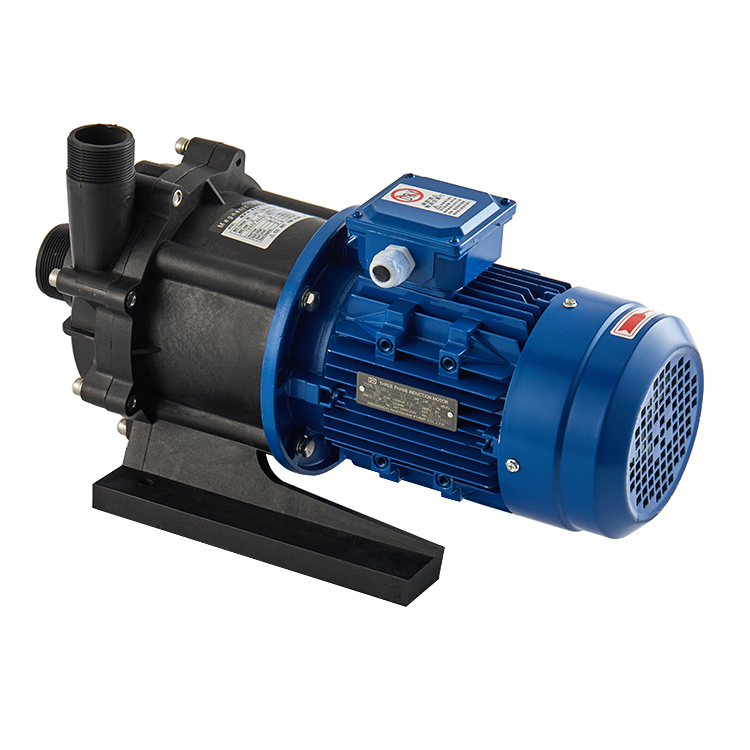
Una bomba química para la transferencia de ácidos representa una solución industrial especializada diseñada para mover de forma segura y eficiente sustancias líquidas corrosivas a través de sistemas de procesamiento. Este equipo desempeña un papel fundamental en diversos entornos de fabricación donde el manejo de productos químicos agresivos exige un rendimiento fiable y una construcción robusta. La bomba química para la transferencia de ácidos aplica principios avanzados de ingeniería para garantizar operaciones libres de fugas, manteniendo al mismo tiempo caudales constantes en aplicaciones diversas. Su función principal consiste en transportar ácidos corrosivos —como el ácido sulfúrico, el ácido clorhídrico y el ácido fosfórico— desde contenedores de almacenamiento hasta estaciones de procesamiento. Estas bombas incorporan materiales especializados, como teflón, polipropileno y recubrimientos de fluoropolímeros, que resisten la degradación química y la corrosión. La bomba química para la transferencia de ácidos opera con sellos mecánicos de precisión y rodetes reforzados, diseñados específicamente para soportar las condiciones agresivas de los entornos ácidos. Desde el punto de vista tecnológico, los sistemas modernos de bombas químicas para la transferencia de ácidos integran variadores de frecuencia, sistemas de monitoreo integrados y mecanismos automáticos de apagado para prevenir desbordamientos y derrames. Estas bombas ofrecen una durabilidad excepcional gracias a la tecnología de accionamiento magnético, que elimina los sellos tradicionales del eje y reduce considerablemente los requerimientos de mantenimiento. Sus aplicaciones abarcan la fabricación química, plantas de tratamiento de agua, producción farmacéutica, procesamiento de metales y producción de baterías, industrias en las que la transferencia de ácidos resulta esencial para el éxito operativo.

 EN