fábrica de bombas químicas
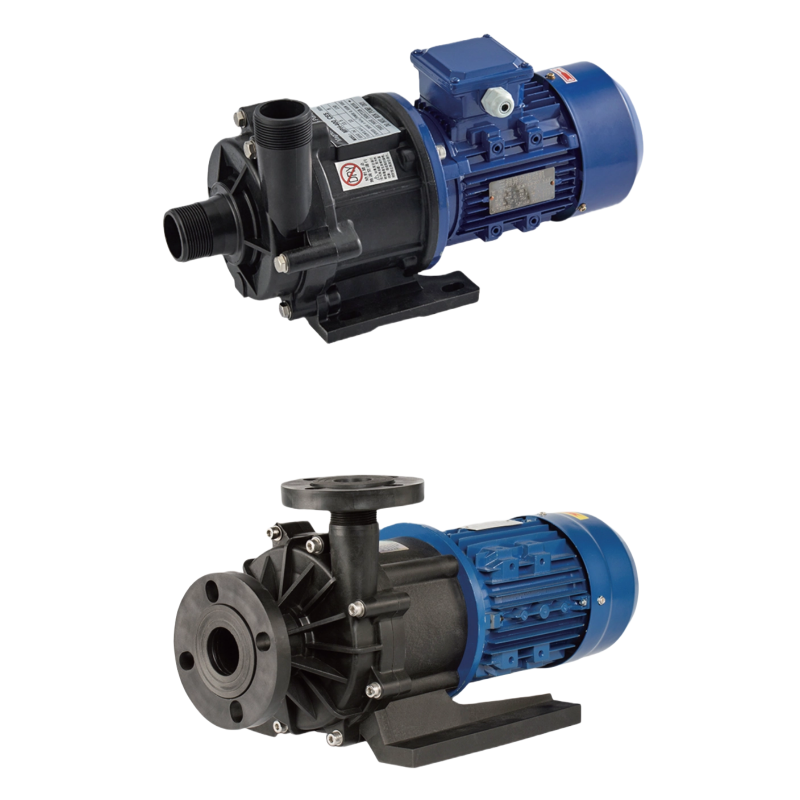
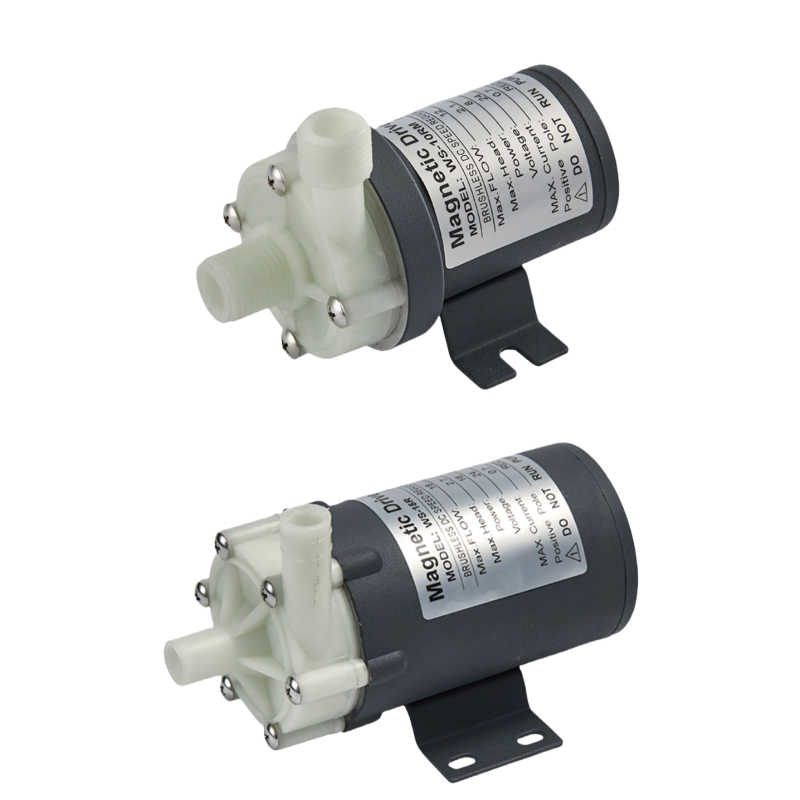
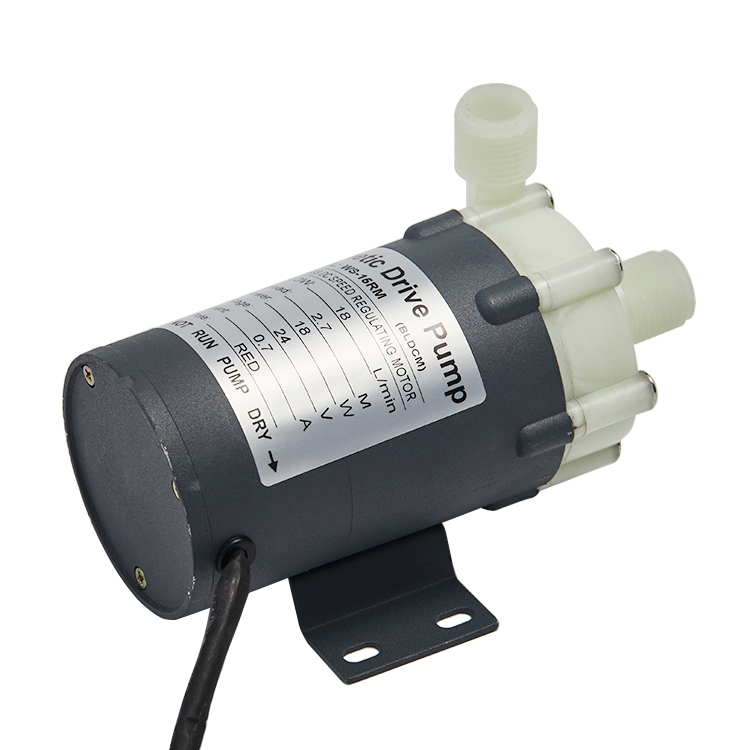
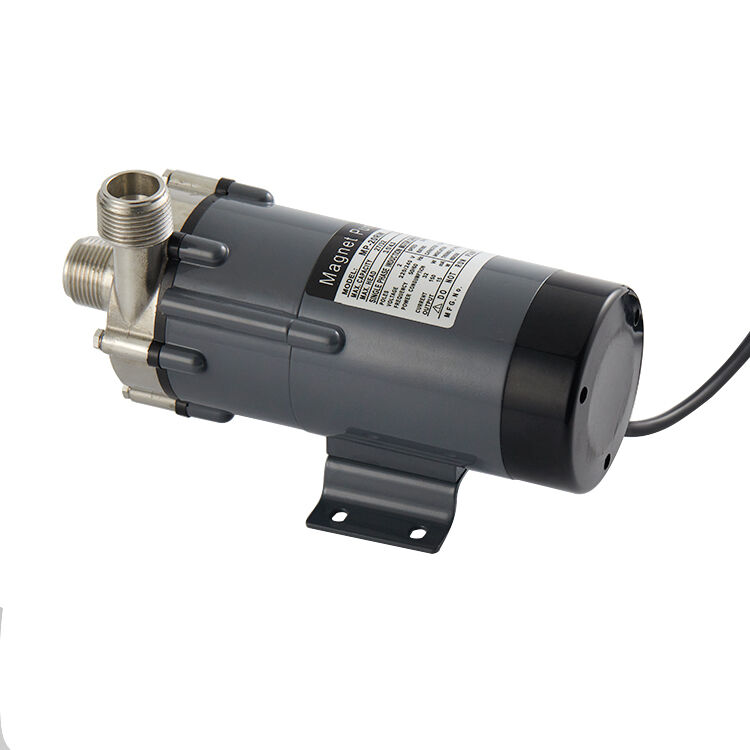
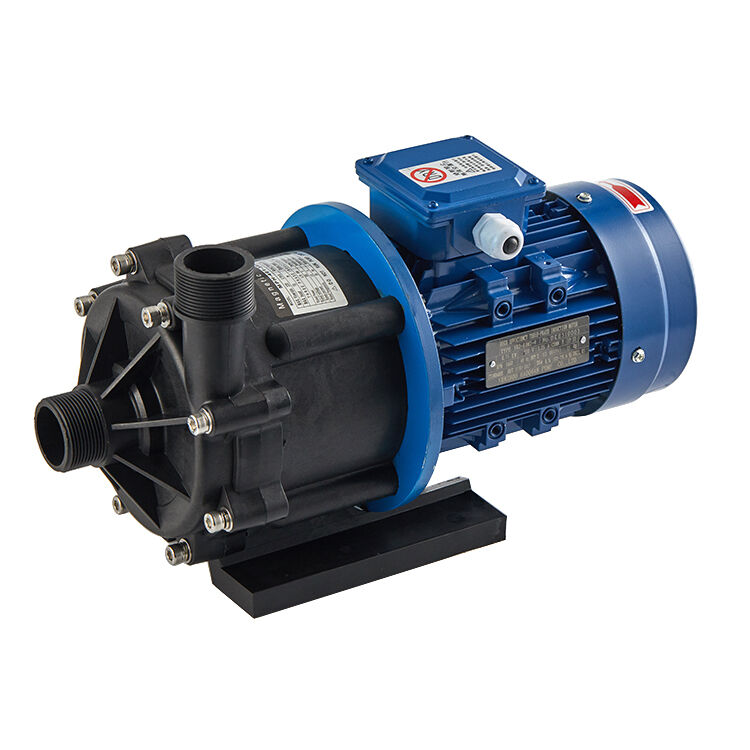
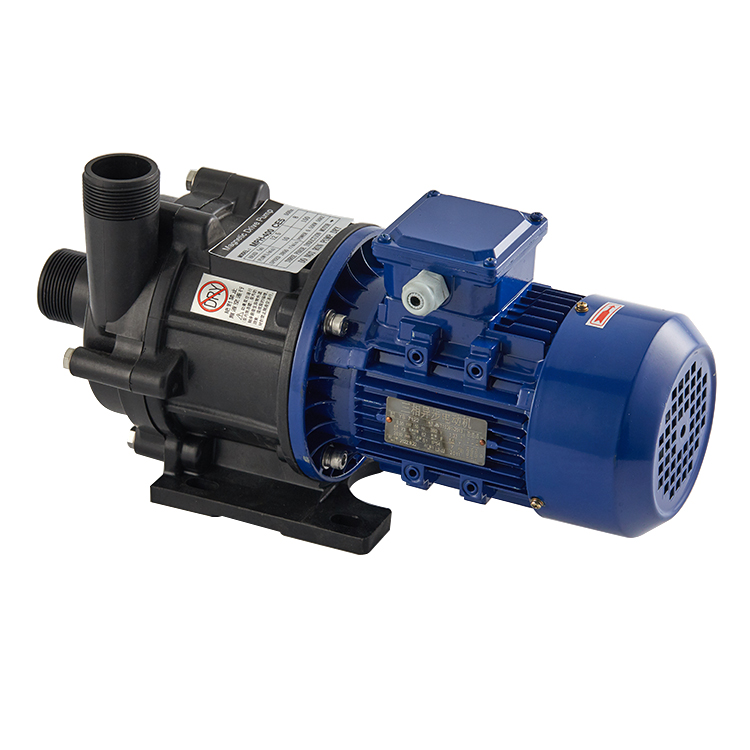
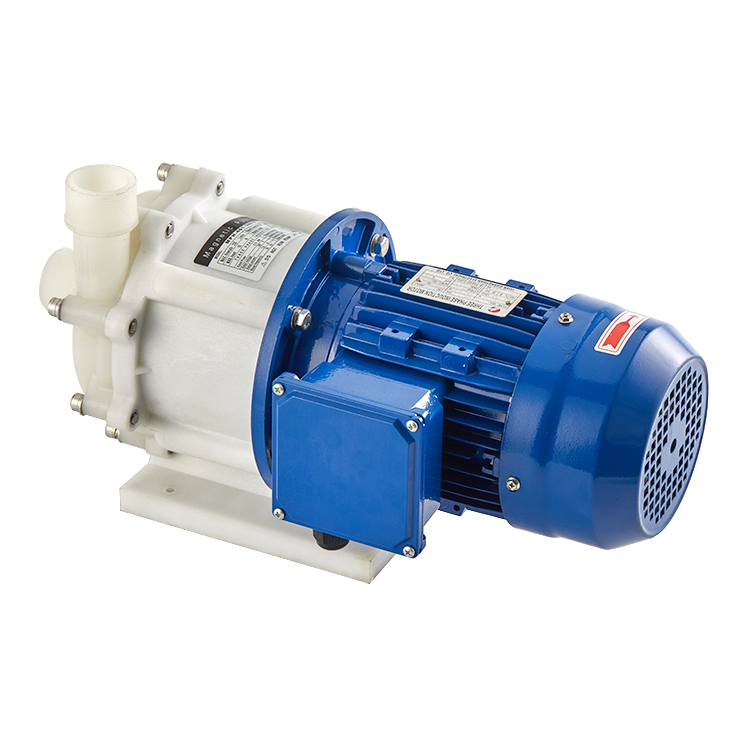
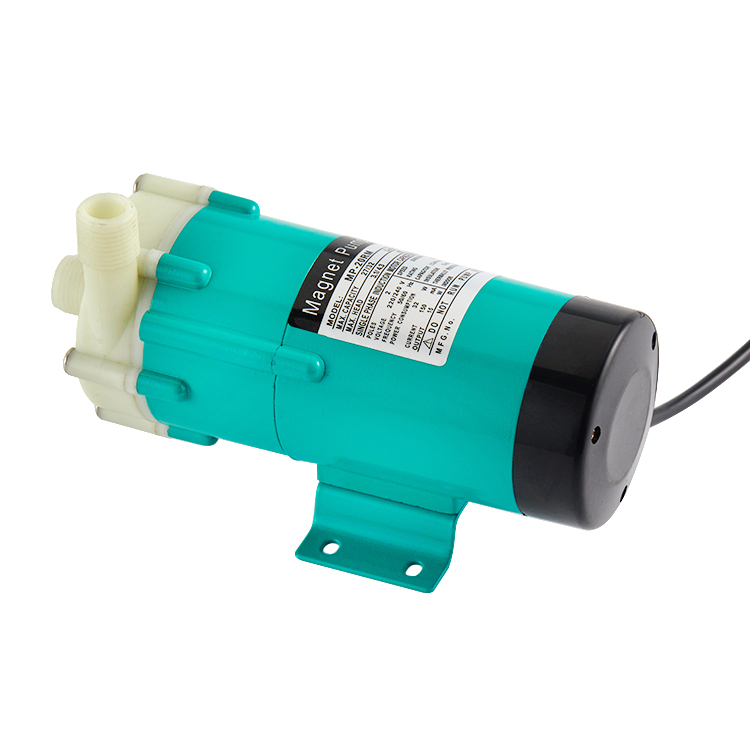
Una fábrica de bombas químicas representa una instalación especializada de fabricación dedicada a producir soluciones de bombeo de alta calidad para la industria química. Esta fábrica diseña y fabrica bombas específicamente concebidas para manejar fluidos corrosivos, peligrosos y complejos. Dichas instalaciones combinan experiencia avanzada en ingeniería con capacidades productivas de vanguardia para ofrecer equipos fiables que cumplen rigurosos estándares industriales. La función principal de una fábrica de bombas químicas es desarrollar bombas capaces de transferir productos químicos agresivos, disolventes y fluidos especializados sin sufrir degradación ni fallos. Las operaciones modernas de una fábrica de bombas químicas incorporan tecnología sofisticada, incluidos métodos de fundición de precisión, ciencia avanzada de materiales y protocolos rigurosos de control de calidad. Estas características tecnológicas garantizan que cada bomba cumpla exactamente con las especificaciones de rendimiento requeridas y mantenga su integridad estructural bajo condiciones exigentes. Las aplicaciones de los productos de una fábrica de bombas químicas abarcan numerosos sectores, como la fabricación farmacéutica, el procesamiento petroquímico, las plantas de tratamiento de agua y la producción de productos químicos especializados. La fábrica produce bombas centrífugas, bombas de desplazamiento positivo y bombas de diafragma adaptadas a entornos químicos específicos. Cada tipo satisface necesidades operativas distintas, desde la transferencia de altos volúmenes hasta aplicaciones de dosificación precisa. Al especializarse en la fabricación de bombas químicas, estas instalaciones proporcionan a los sectores industriales equipos fiables que evitan fugas, reducen el tiempo de inactividad y garantizan la seguridad del personal en entornos peligrosos.

 EN