bomba química para ácido sulfúrico
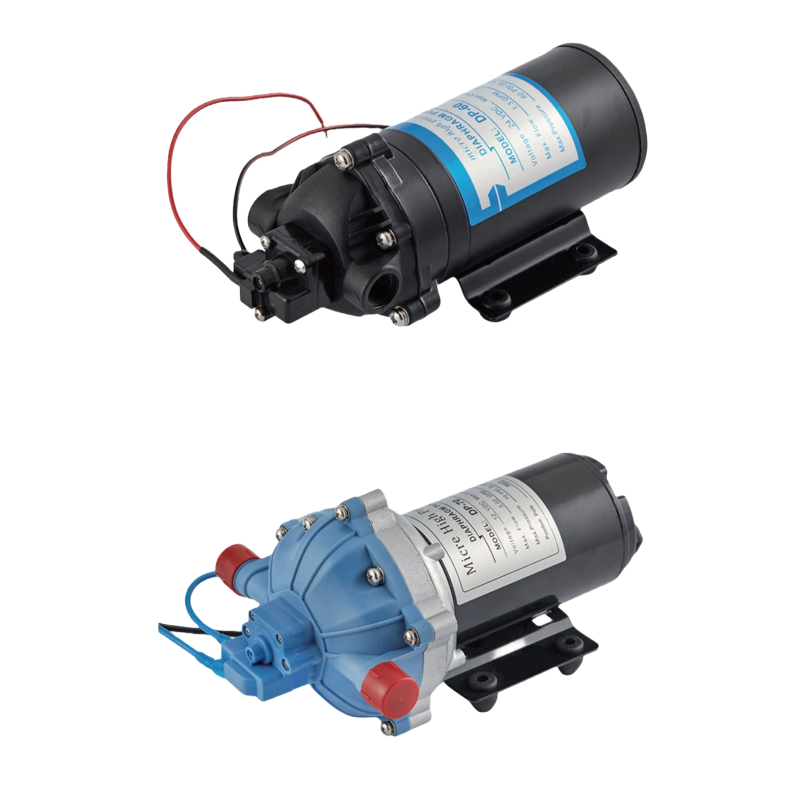
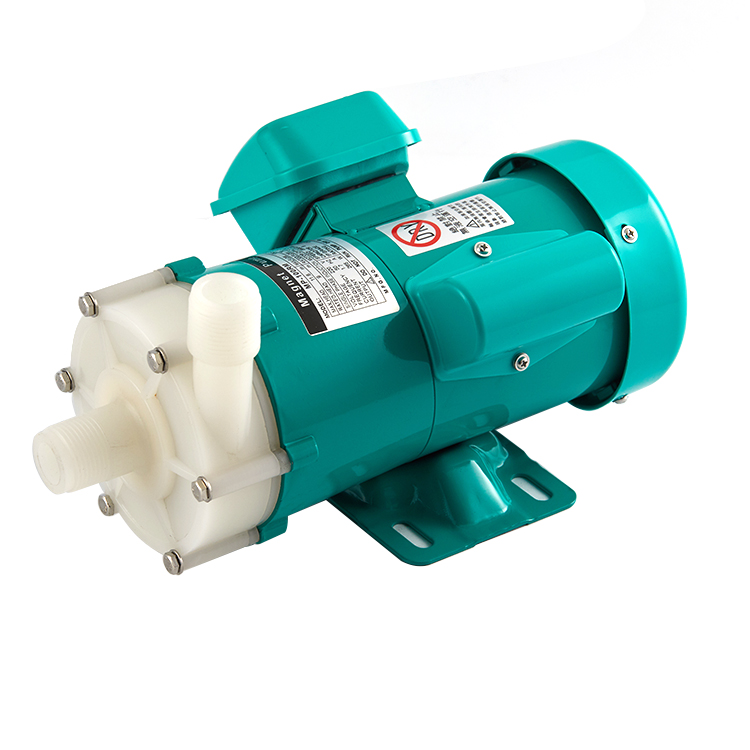
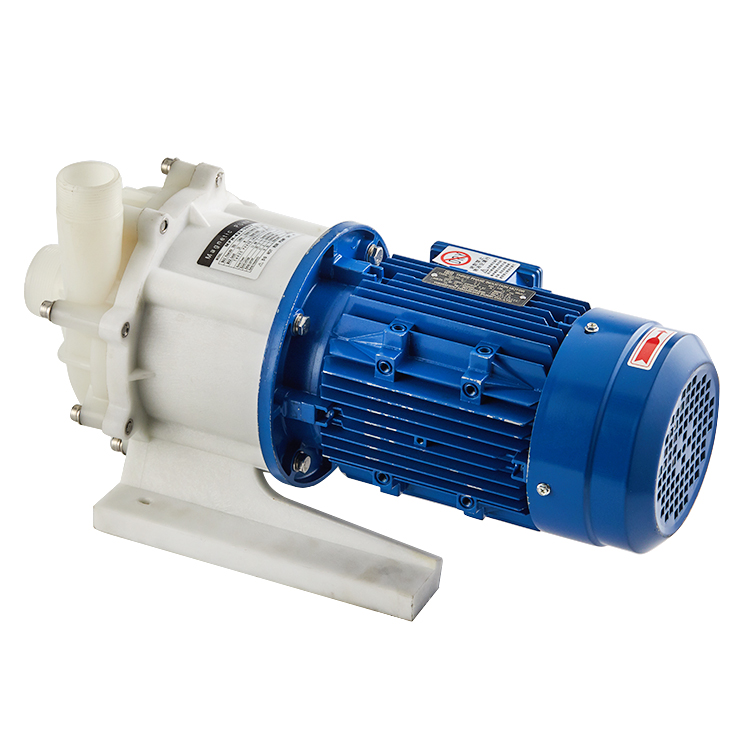
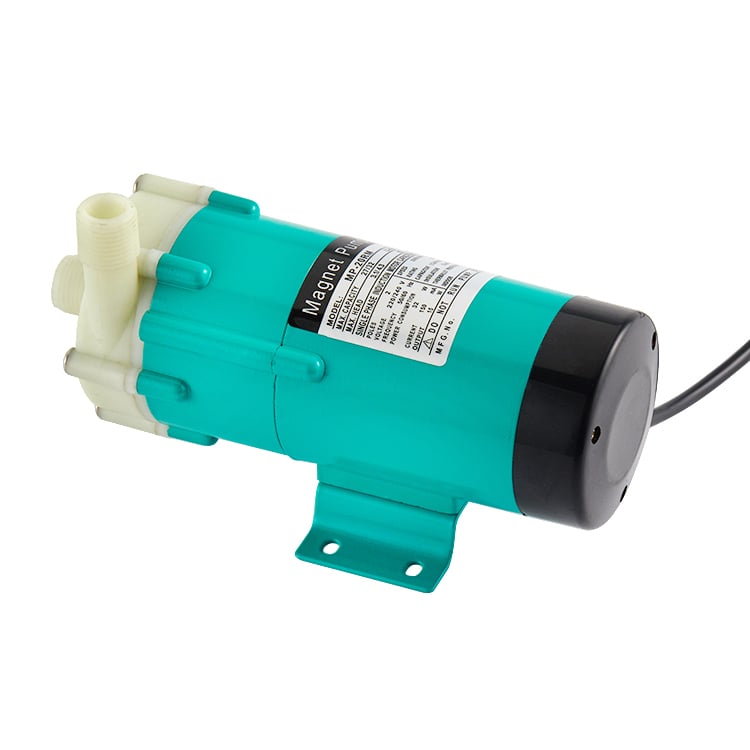
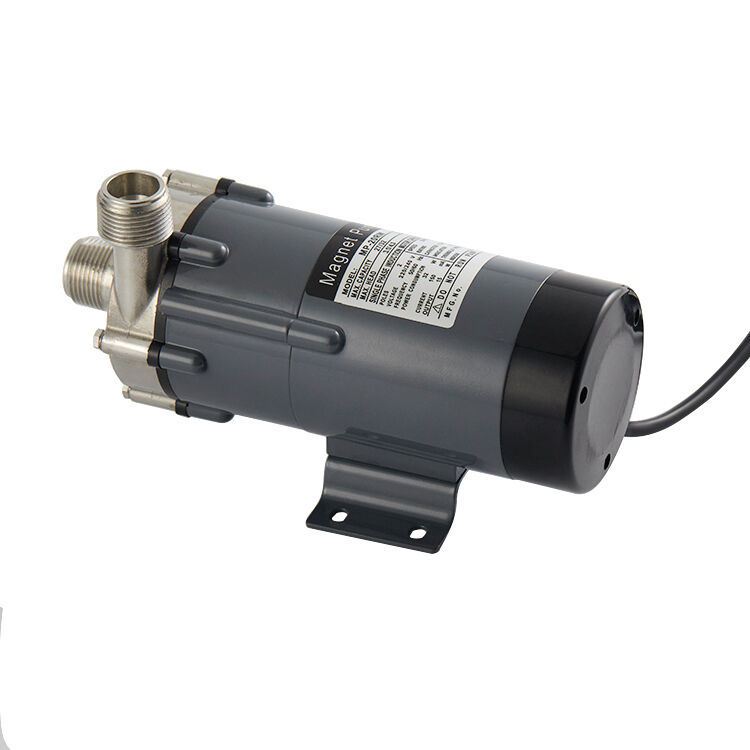
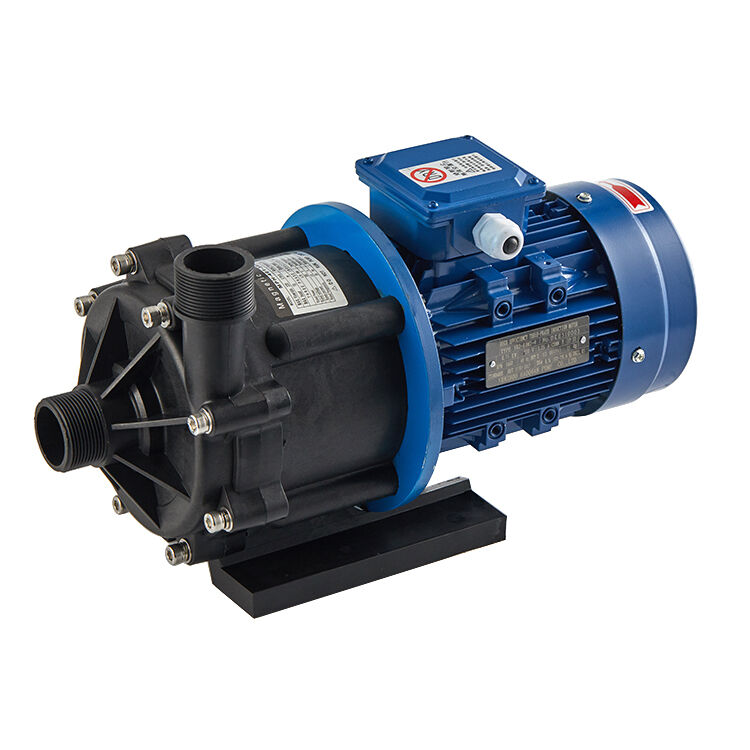
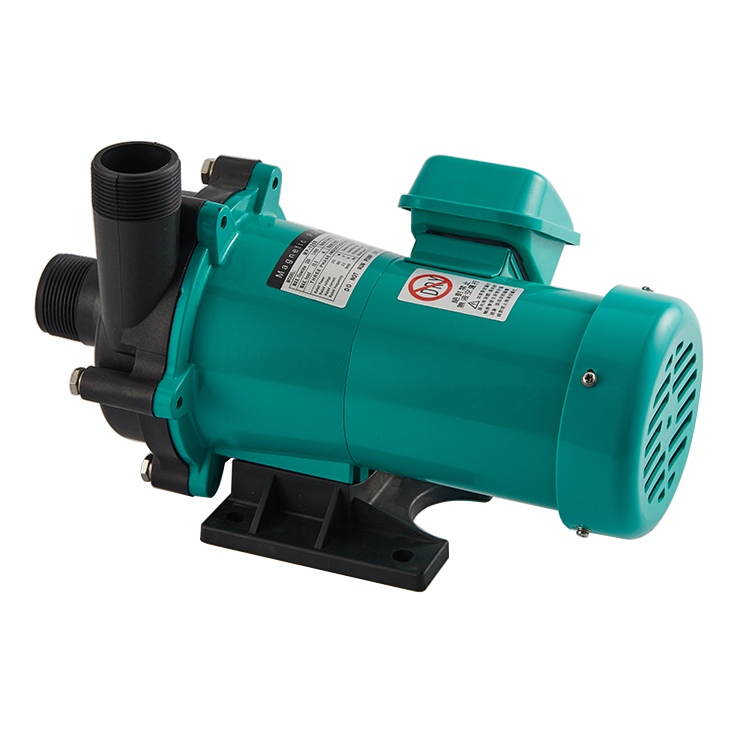
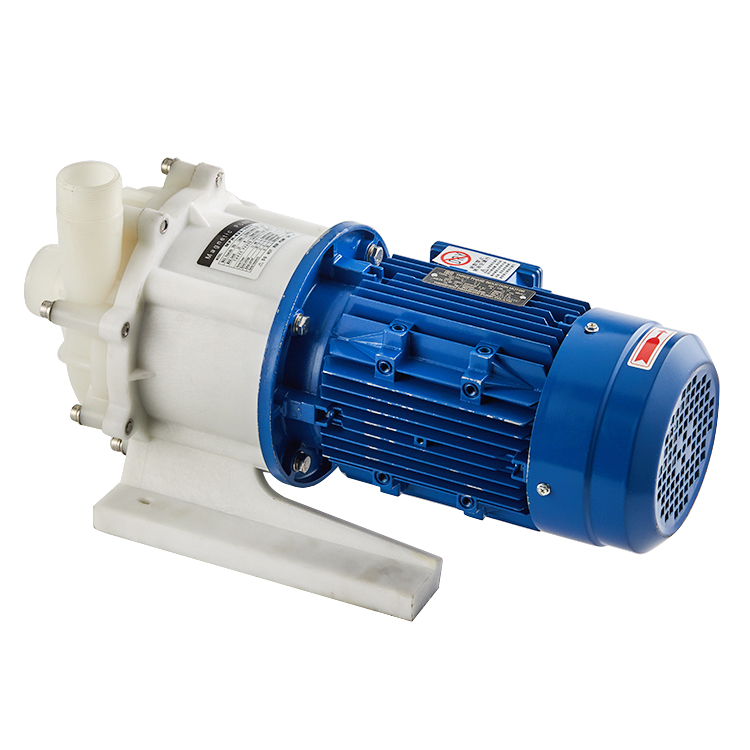
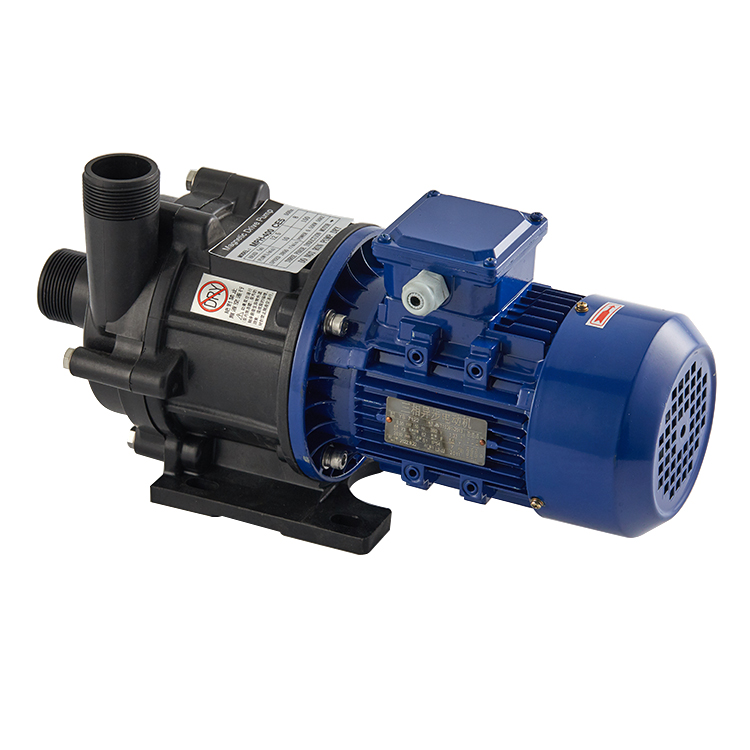
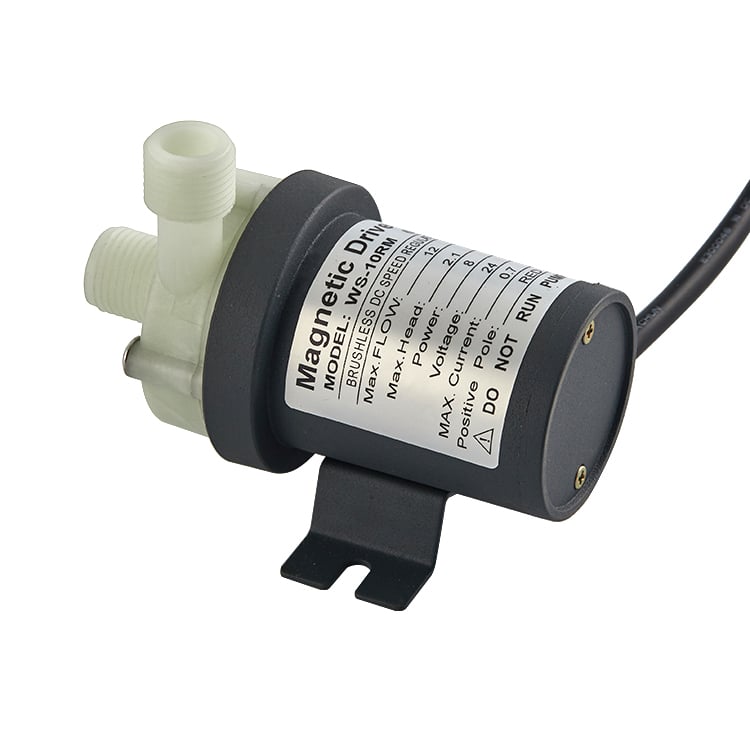
Una bomba química para ácido sulfúrico es un equipo industrial especializado diseñado para transferir y manipular con seguridad ácido sulfúrico en diversas aplicaciones. Esta bomba química para ácido sulfúrico representa un componente crítico en el procesamiento químico, la fabricación y las operaciones industriales donde se requiere el transporte seguro y fiable de líquidos corrosivos. La bomba química para ácido sulfúrico está fabricada con materiales resistentes a la corrosión, lo que garantiza su durabilidad y una larga vida útil incluso en condiciones operativas severas. Sus funciones principales incluyen la transferencia eficiente de líquidos, el control preciso del caudal y la preservación de la integridad del sistema durante la operación continua. Estas bombas permiten trasladar ácido sulfúrico desde tanques de almacenamiento hasta unidades de procesamiento, reactores o puntos de distribución, evitando fugas y contaminación ambiental. Entre sus características tecnológicas figuran sistemas de sellado avanzados que minimizan las fugas, materiales constructivos resistentes a la corrosión —como polímeros especializados o acero revestido— y variadores de frecuencia que optimizan el consumo energético. Su diseño incorpora mecanismos de seguridad destinados a proteger a los operarios y al equipo frente a la exposición a sustancias peligrosas. Las aplicaciones de la bomba química para ácido sulfúrico abarcan múltiples sectores, entre ellos la fabricación de baterías, el procesamiento de metales, el refinado de petróleo, la producción textil y las plantas de tratamiento de agua. Los sectores industriales dependen de este equipo para mantener tasas de producción constantes y garantizar la seguridad laboral al manipular productos químicos agresivos. La bomba química para ácido sulfúrico se ha convertido en un elemento indispensable en las operaciones industriales modernas que exigen soluciones fiables para el manejo de líquidos corrosivos.

 EN