Fábrica de bombas para uso alimentario | Bombas sanitarias

Todas las categorías
Obtener una cotización

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

fábrica de bombas de grado alimenticio

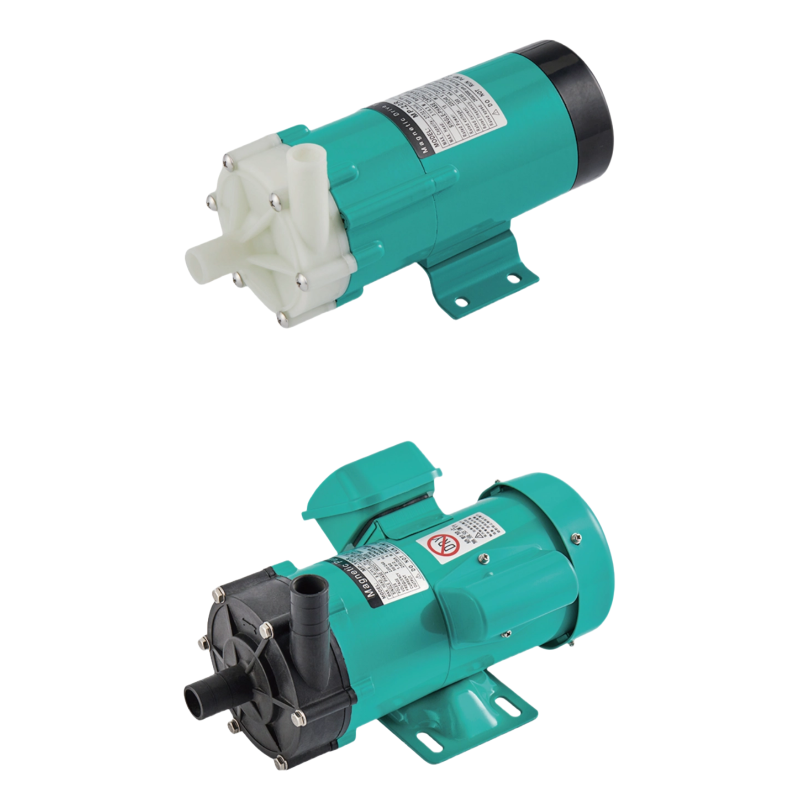
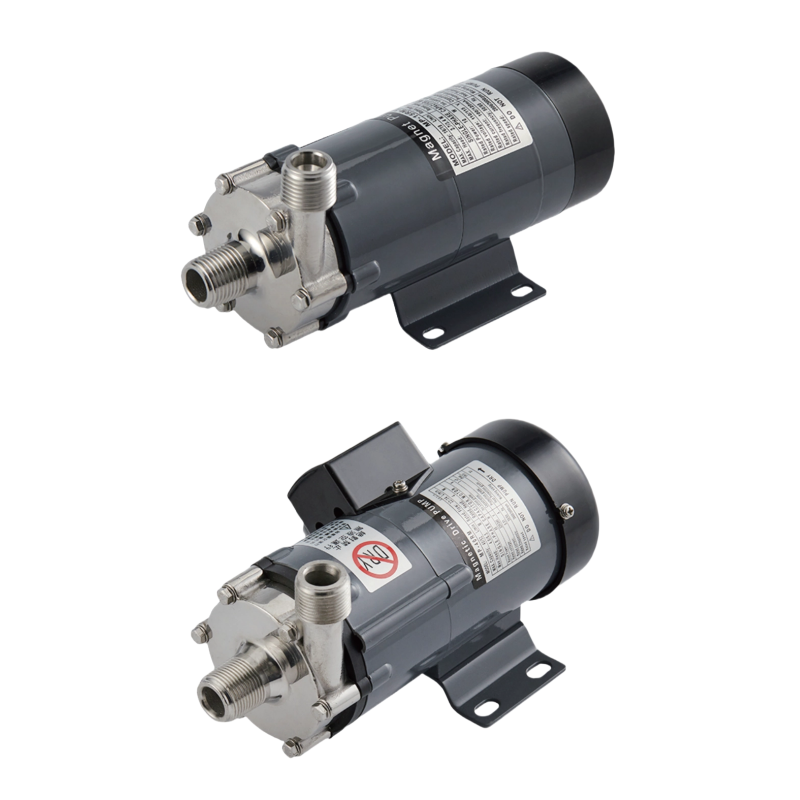
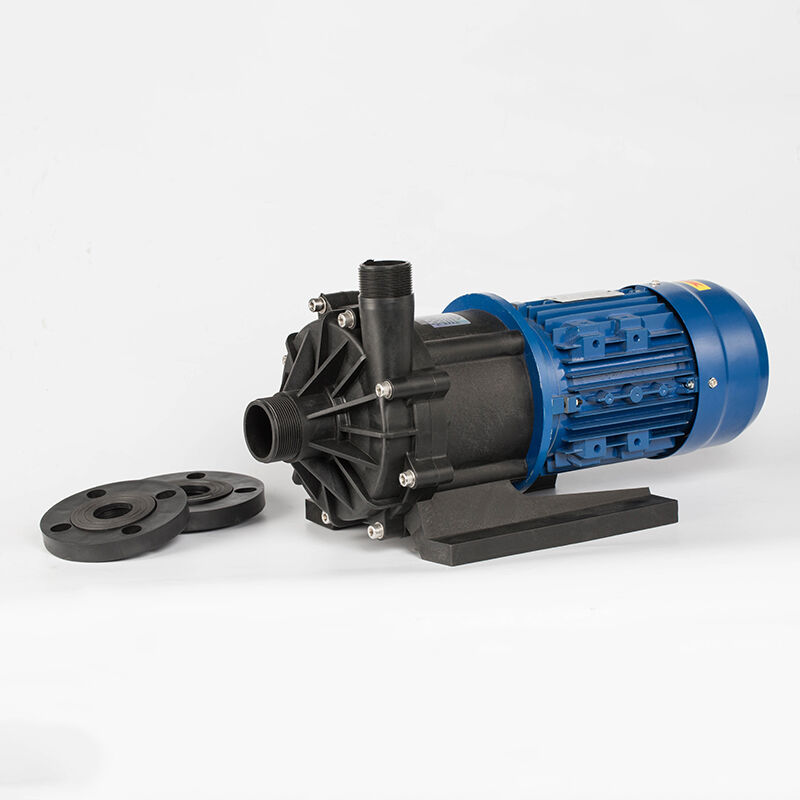
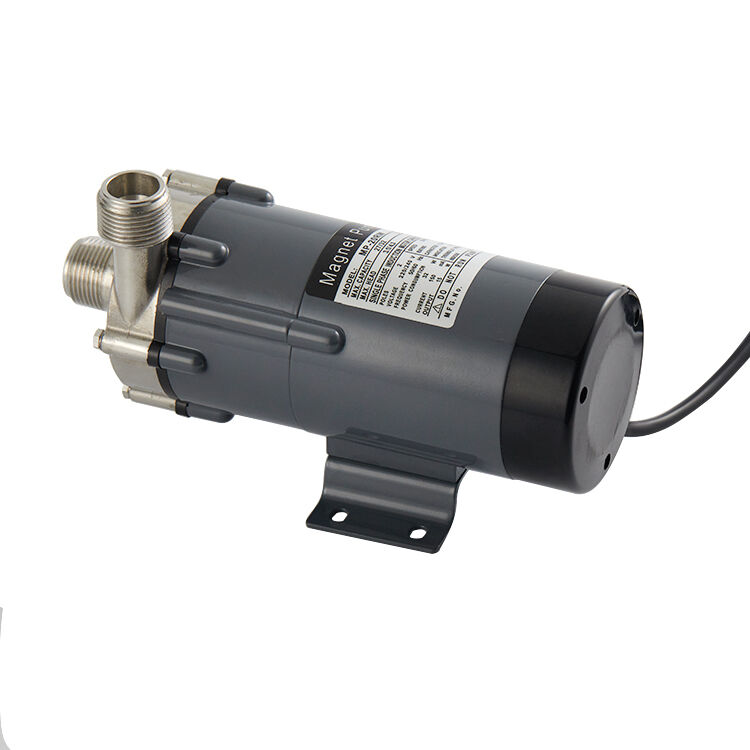
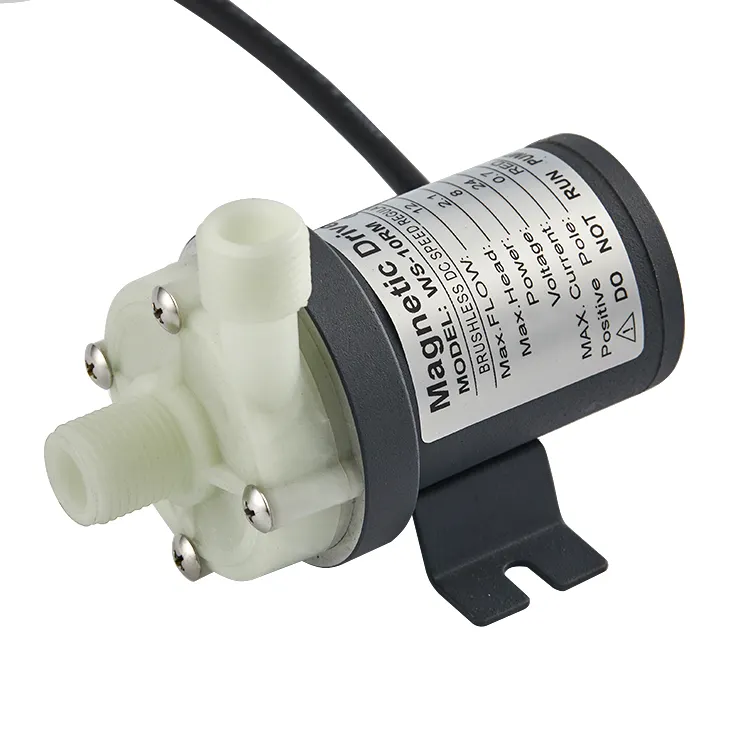
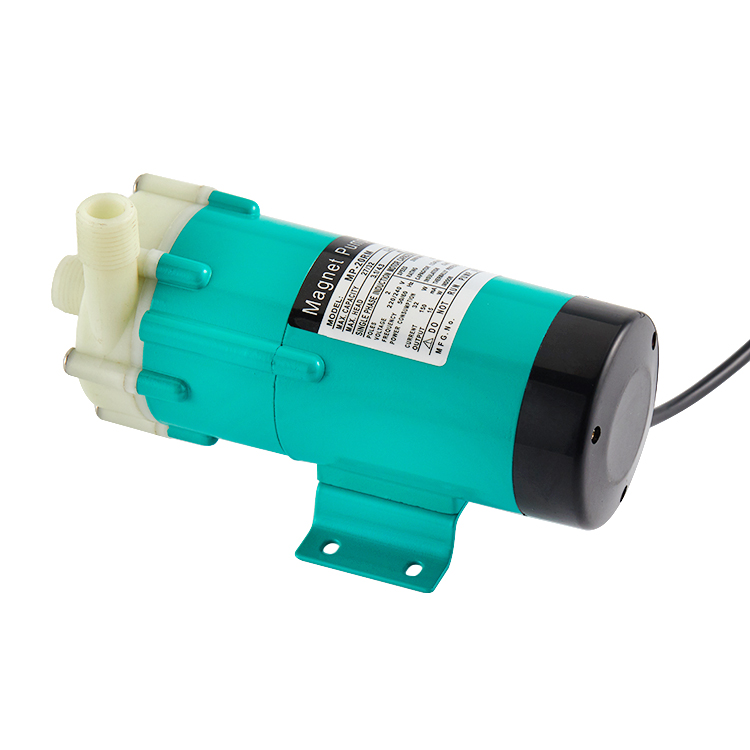
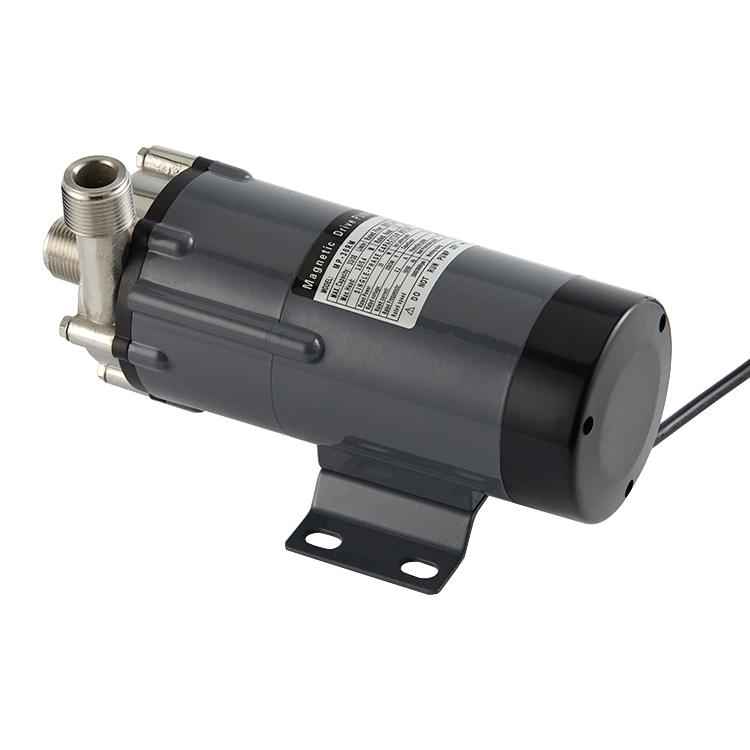
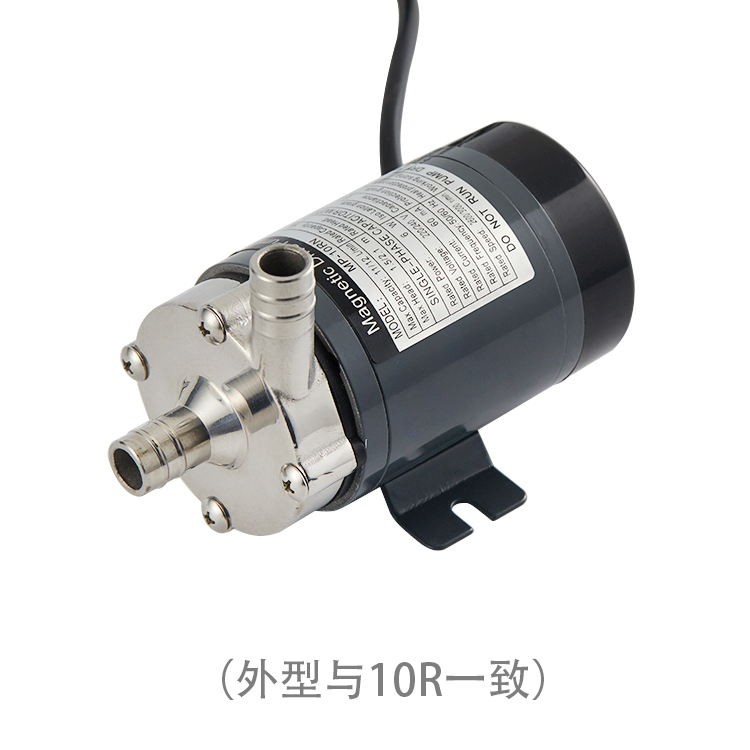
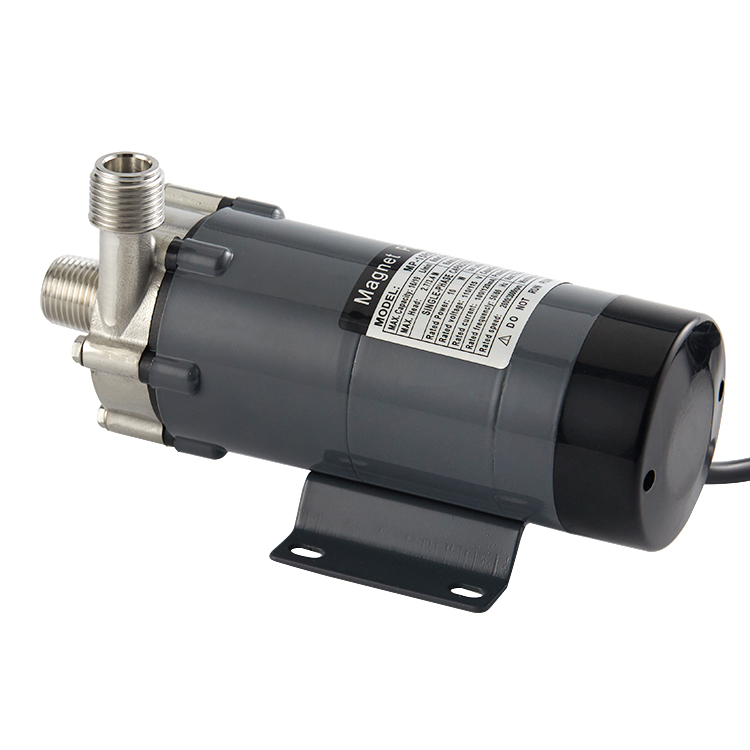
Una fábrica de bombas de grado alimenticio se especializa en la fabricación de bombas diseñadas específicamente para la transferencia de fluidos seguros e higiénicos dentro de la industria de alimentos y bebidas. La fábrica de bombas de grado alimenticio produce equipos que cumplen con estrictos estándares regulatorios, incluida la aprobación de la FDA y las certificaciones internacionales de seguridad alimentaria. Estas bombas manejan varios productos como lácteos, jugos, aceites, salsas y otros consumibles mientras mantienen la integridad del producto y evitan la contaminación. Las características tecnológicas de una fábrica de bombas de grado alimenticio incluyen principios de diseño sanitario avanzados, construcción de acero inoxidable y superficies interiores lisas que eliminan las áreas que albergan bacterias. Las operaciones de las fábricas de bombas de grado alimenticio modernas emplean ingeniería de precisión para crear soldaduras sin costuras y eliminar zonas muertas donde los patógenos podrían acumularse. Las bombas cuentan con acoplamientos de desconexión rápida y componentes extraíbles para una fácil limpieza y esterilización. Las aplicaciones para equipos de una fábrica de bombas de grado alimenticio abarcan múltiples sectores, incluido el procesamiento de lácteos, la producción de bebidas, la fabricación farmacéutica y la producción de cosméticos. Estas bombas transfieren líquidos viscosos y no viscosos de manera eficiente, respetando estrictos protocolos de higiene. La fábrica de bombas de grado alimenticio asegura que cada componente que entra en contacto con el producto cumpla con los requisitos de seguridad alimentaria, lo que hace que estas bombas sean indispensables para las instalaciones que priorizan la salud del consumidor y el cumplimiento normativo. La inversión en bombas de calidad de una fábrica de bombas de calidad alimentaria de buena reputación garantiza un rendimiento fiable y la seguridad del producto durante todas las operaciones.

Productos populares

Elegir equipos de una fábrica reconocida de bombas para uso alimentario aporta importantes beneficios operativos y financieros a su empresa. La ventaja más inmediata es la total seguridad de que sus procesos de trasvase de fluidos cumplen con todas las normativas de seguridad alimentaria. Una fábrica de bombas para uso alimentario fabrica equipos diseñados específicamente para prevenir la contaminación del producto, protegiendo así la reputación de su marca y la confianza de sus clientes, además de evitar costosas retiradas del mercado y sanciones regulatorias.

Operativamente, las bombas de una fábrica de bombas de grado alimentario de alta calidad requieren un tiempo de inactividad mínimo para mantenimiento y limpieza. Su diseño sanitario permite un desmontaje y montaje rápidos, lo que significa que sus líneas de producción permanecen en funcionamiento durante más tiempo. Estas bombas manejan diversas viscosidades y temperaturas de producto sin degradar su rendimiento, ofreciendo una flexibilidad notable en toda su instalación de producción. Desde el punto de vista financiero, invertir en bombas de una fábrica de bombas de grado alimentario consolidada reduce los costos operativos a largo plazo. Los materiales de construcción superiores evitan el desgaste prematuro y la corrosión, alargando significativamente la vida útil del equipo. Los modelos eficientes desde el punto de vista energético minimizan el consumo de energía mientras mantienen caudales constantes, reduciendo directamente los gastos en servicios públicos.

La idoneidad para la aplicación es otra ventaja crítica. Ya sea que procese productos lácteos espesos o bebidas líquidas, una fábrica de bombas para uso alimentario ofrece soluciones especializadas adaptadas a sus necesidades específicas. Esta versatilidad puede permitirle consolidar proveedores y simplificar la gestión de inventarios. Un contexto útil para la toma de decisiones es que el cumplimiento normativo en la industria alimentaria no es opcional: es obligatorio. Comprar a una fábrica establecida de bombas para uso alimentario demuestra su compromiso con la calidad. Estos fabricantes proporcionan documentación exhaustiva, certificaciones y soporte técnico, lo que le brinda confianza de que cada inversión protege los intereses de su empresa y garantiza una calidad constante del producto, tal como los consumidores esperan y merecen.

Consejos y trucos

Sistemas inteligentes de dosificación: integración de bombas de precisión en líneas de producción automatizadas

09

Jun

Sistemas inteligentes de dosificación: integración de bombas de precisión en líneas de producción automatizadas

Introducción: La evolución de la manipulación de fluidos en la Industria 4.0. La Cuarta Revolución Industrial, o Industria 4.0, está transformando fundamentalmente la forma en que operan las fábricas. En el corazón de esta transformación se encuentra el cambio de procesos manuales y aislados a int...
VER MÁS
El valor de la innovación en I+D para reducir el costo total de propiedad (TCO) de las bombas

09

Jun

El valor de la innovación en I+D para reducir el costo total de propiedad (TCO) de las bombas

Introducción En el proceso de adquisición B2B, el precio de compra inicial de una bomba industrial suele ser solo la punta del iceberg. Los directores de instalaciones y los directores de compras inteligentes saben que el costo real de una bomba se revela a lo largo de toda su vida útil...
VER MÁS
Cómo elegir la bomba magnética adecuada para productos químicos corrosivos, fluidos de alta pureza y entornos explosivos

21

Jul

Cómo elegir la bomba magnética adecuada para productos químicos corrosivos, fluidos de alta pureza y entornos explosivos

Las bombas de accionamiento magnético suelen seleccionarse por una razón: eliminar el sello del eje elimina la vía de fuga más común en una bomba industrial. Sin embargo, no todas las bombas magnéticas están construidas de la misma manera, y elegir una configuración inadecuada para productos químicos corrosivos, de alta pureza...
VER MÁS
Guía de compra de bombas magnéticas: imanes de neodimio frente a imanes de samario-cobalto, protección contra funcionamiento en seco y explicación del caudal

21

Jul

Guía de compra de bombas magnéticas: imanes de neodimio frente a imanes de samario-cobalto, protección contra funcionamiento en seco y explicación del caudal

La selección de imanes rara vez recibe la atención que merece durante la compra de una bomba magnética, aunque afecta directamente el rendimiento de la bomba ante el calor, la exposición química y el riesgo de desmagnetización a lo largo de su vida útil. Combinada con la protección contra funcionamiento en seco...
VER MÁS

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000

fábrica de bombas de grado alimenticio

Excelencia en el diseño sanitario y seguridad del producto

Excelencia en el diseño sanitario y seguridad del producto

Una fábrica líder de bombas para uso alimentario prioriza el diseño sanitario como fundamento de cada producto. Los ingenieros de la fábrica diseñan bombas con superficies lisas de acero inoxidable que eliminan los intersticios donde podrían colonizar bacterias nocivas. Cada componente interno cumple con los requisitos para superficies en contacto con alimentos, garantizando que no ocurra absolutamente ninguna contaminación del producto durante las operaciones de trasvase. Las bombas presentan una construcción totalmente soldada, sin zonas muertas de juntas, elementos de diseño revolucionarios que distinguen los productos de una fábrica de bombas para uso alimentario de alta calidad. Esta atención meticulosa a la higiene significa que su instalación mantiene automáticamente los más altos estándares de seguridad alimentaria. Al seleccionar equipos de una fábrica experimentada de bombas para uso alimentario, usted invierte en tecnología que previene activamente la contaminación, en lugar de limitarse simplemente a gestionarla. El resultado es productos más seguros para los consumidores, menor exposición a responsabilidades legales para su empresa y una confianza medible en que las inspecciones regulatorias se realicen sin contratiempos. Este compromiso con la excelencia sanitaria es la razón por la que los principales fabricantes de alimentos de todo el mundo confían en proveedores consolidados del sector.
Durabilidad y mayor vida útil del equipo

Durabilidad y mayor vida útil del equipo

El equipo fabricado por una fábrica de bombas para uso alimentario demuestra una durabilidad excepcional en condiciones industriales exigentes. Esta fábrica utiliza aceros inoxidables de alta calidad y aleaciones resistentes a la corrosión, seleccionadas específicamente para soportar exposición prolongada a diversos productos alimentarios y agentes de limpieza. La superioridad de los materiales garantiza que sus bombas mantengan un rendimiento óptimo durante décadas, no años, mejorando drásticamente su retorno de la inversión. Los estándares de construcción aplicados por cualquier fábrica de bombas para uso alimentario reconocida superan los requisitos mínimos, asegurando que el equipo resista protocolos agresivos de limpieza, altas temperaturas y horarios de operación continuos. Esta filosofía de diseño robusto se traduce directamente en menores costos de reemplazo y mínimas interrupciones productivas causadas por fallos del equipo. Al adquirir equipos de una fábrica de bombas para uso alimentario comprometida con la calidad, usted obtiene activos fiables para su operación. Su larga vida útil implica costos unitarios más bajos a lo largo del tiempo y menos interrupciones en la cadena de suministro. Instalaciones de todo el mundo han descubierto que elegir bombas duraderas de una fábrica de bombas para uso alimentario consolidada elimina fallos repetidos y reemplazos de emergencia que afectan gravemente los cronogramas de producción.
Cumplimiento Regulatorio y Normas de Certificación

Cumplimiento Regulatorio y Normas de Certificación

Una fábrica profesional de bombas para uso alimentario cumple rigurosamente con las normas internacionales de seguridad alimentaria, incluidas las regulaciones de la FDA, las directivas de la UE y las certificaciones específicas del sector. Esta fábrica de bombas para uso alimentario genera documentación exhaustiva para cada producto, detallando los materiales empleados, los métodos de fabricación y los resultados de las pruebas, todo ello conforme a los requisitos de los inspectores regulatorios. Esta transparencia total permite a su instalación demostrar con confianza el cumplimiento normativo durante auditorías e inspecciones. Cada bomba procedente de una fábrica fiable de bombas para uso alimentario se somete a protocolos de ensayo rigurosos que verifican su rendimiento sanitario y la compatibilidad de sus materiales. La fábrica mantiene registros detallados que evidencian la trazabilidad de los productos y los procedimientos de garantía de calidad, documentación esencial para industrias reguladas. Al seleccionar bombas de una fábrica certificada de bombas para uso alimentario, elimina toda incertidumbre sobre si su equipo cumple con la normativa vigente. Este enfoque proactivo de cumplimiento protege a su empresa frente a desafíos legales y sanciones regulatorias. El compromiso de la fábrica de bombas para uso alimentario con los estándares le permite centrarse en la producción sin preocuparse por infracciones relacionadas con el equipo. Los profesionales del sector reconocen que colaborar con una fábrica de bombas para uso alimentario dedicada a la excelencia brinda tranquilidad y seguridad operativa, garantizando que el cumplimiento normativo no entorpezca sus objetivos empresariales.

Obtenga un presupuesto gratuito

Nuestro representante se pondrá en contacto con usted pronto.
Correo electrónico
Nombre completo
Nombre de la empresa
Mensaje
0/1000