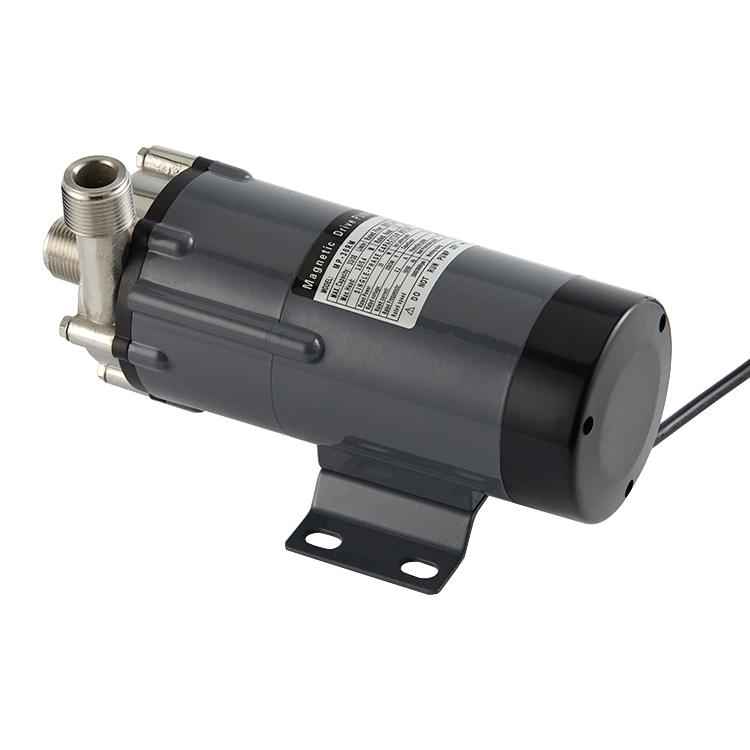
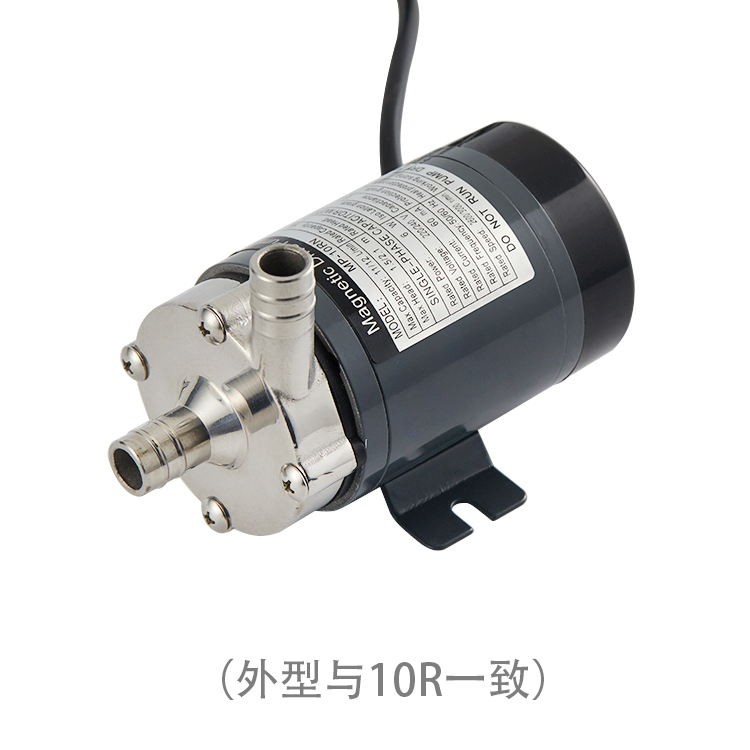
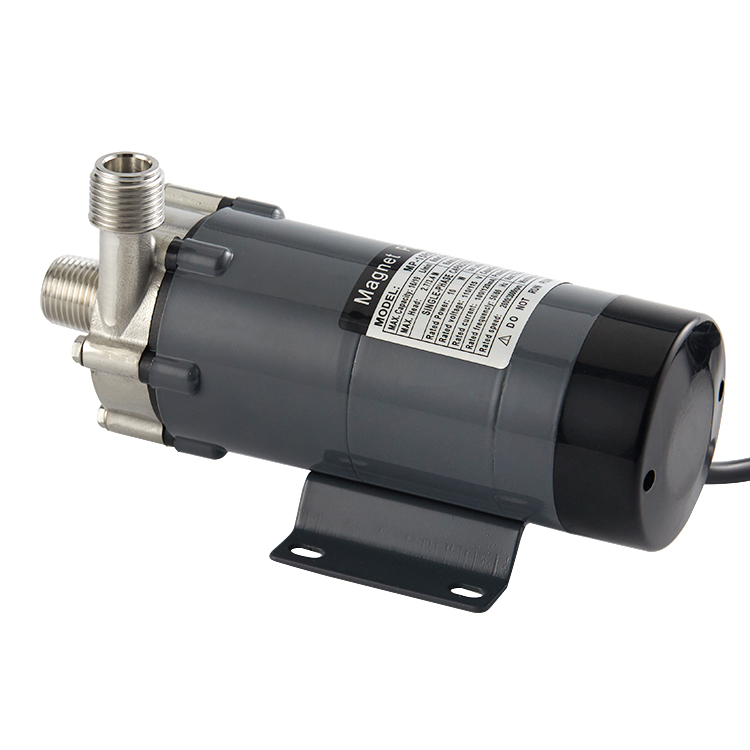
food grade pump factory
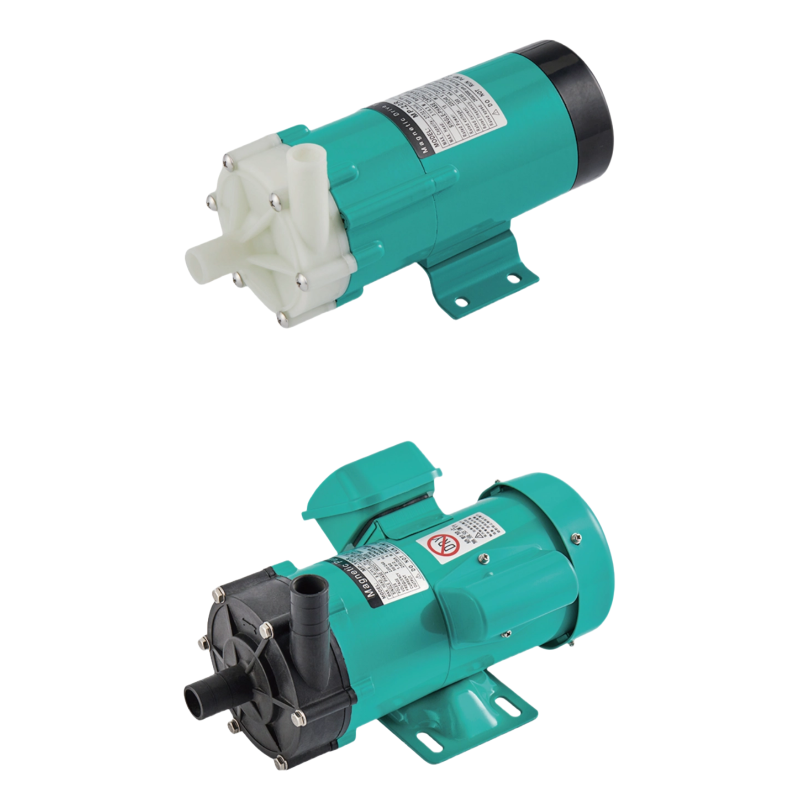
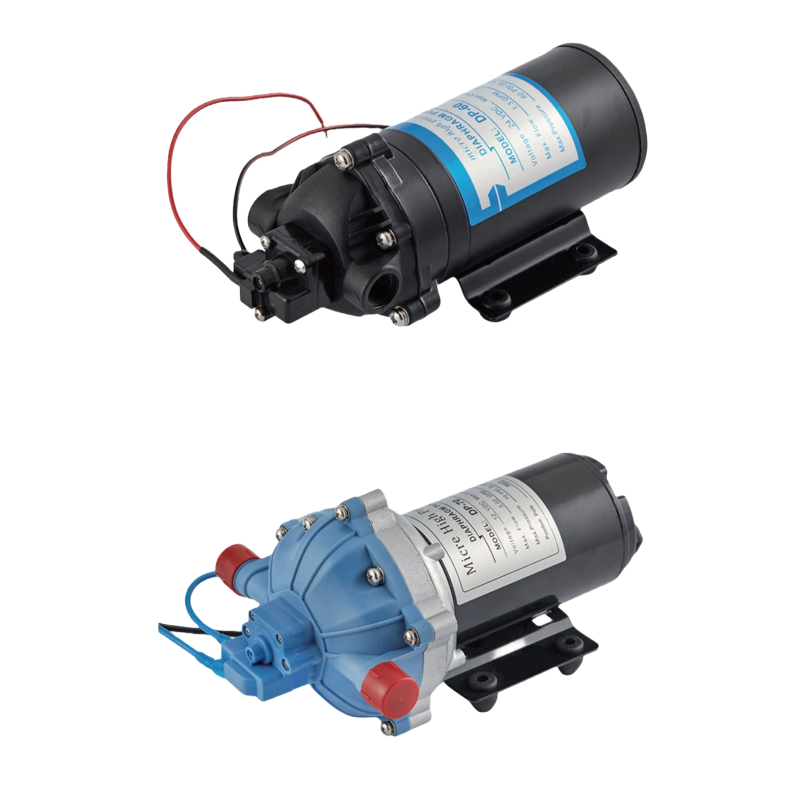
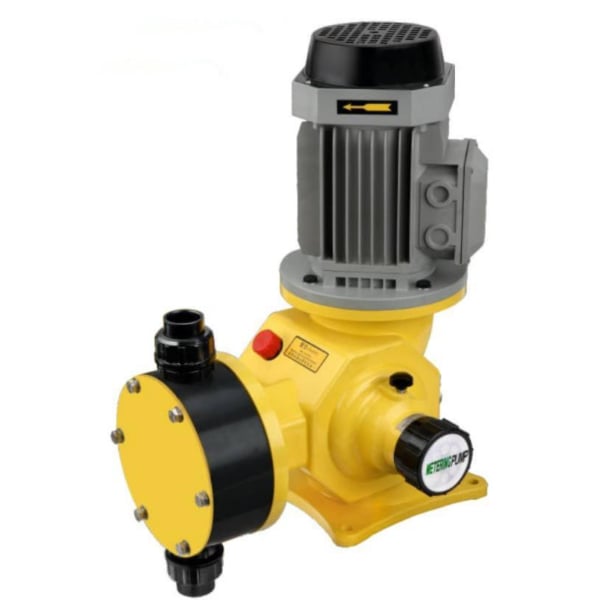
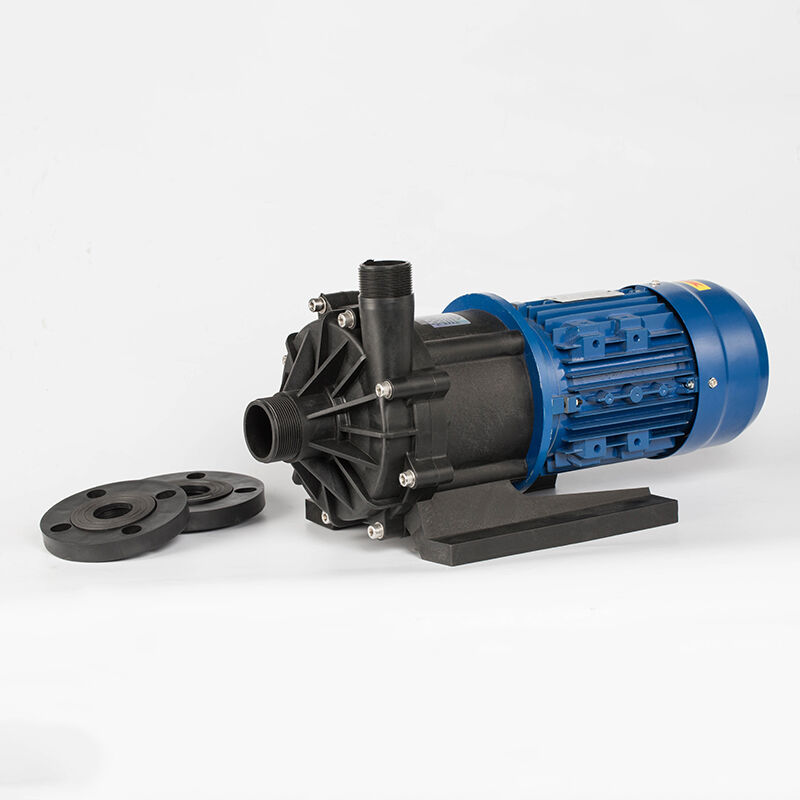
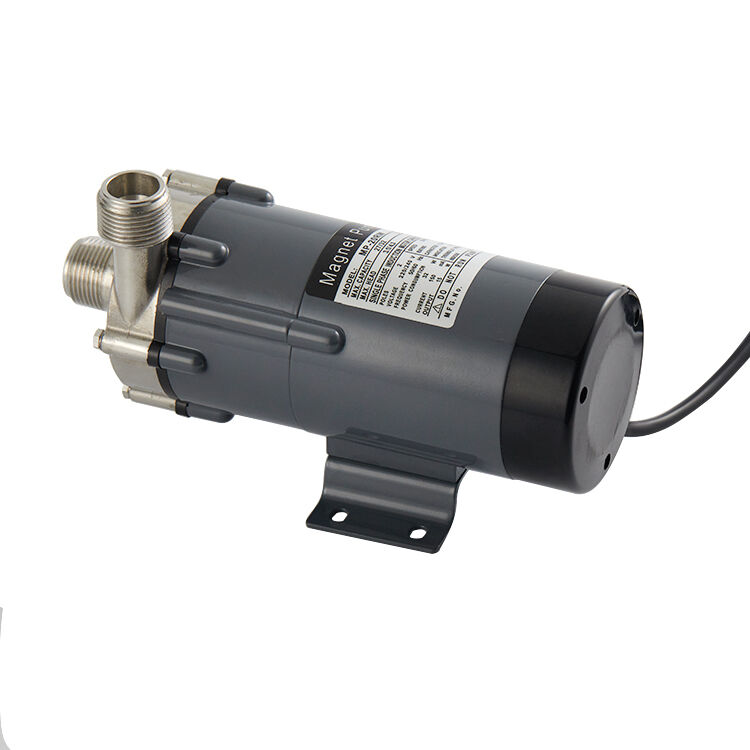
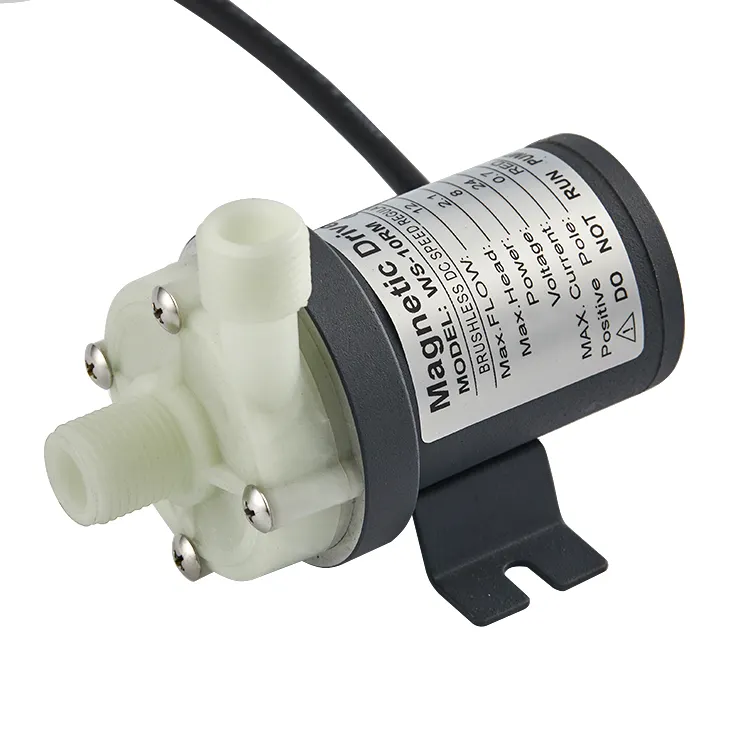
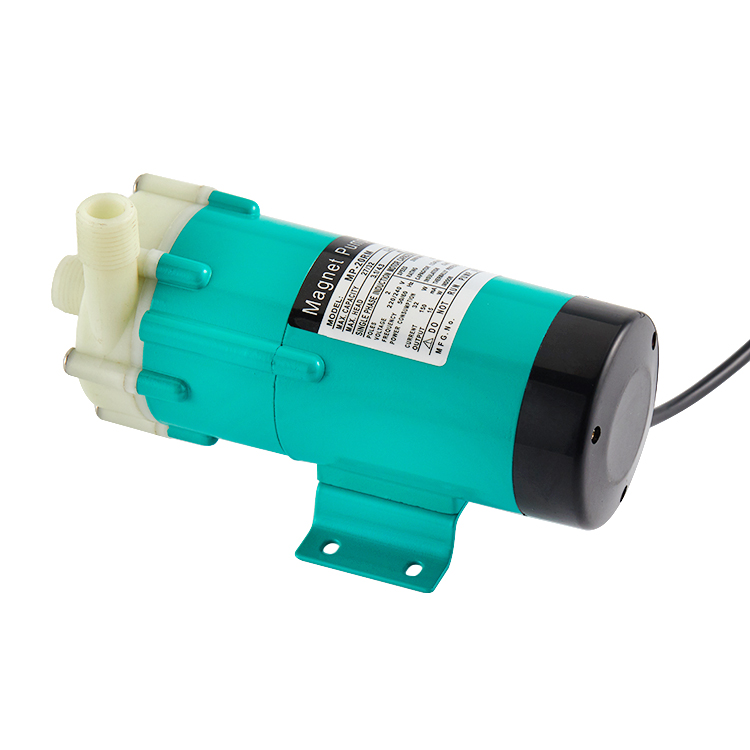
A food grade pump factory specializes in manufacturing pumps designed specifically for safe and hygienic fluid transfer within the food and beverage industry. The food grade pump factory produces equipment that meets stringent regulatory standards, including FDA approval and international food safety certifications. These pumps handle various products such as dairy, juice, oils, sauces, and other consumables while maintaining product integrity and preventing contamination.
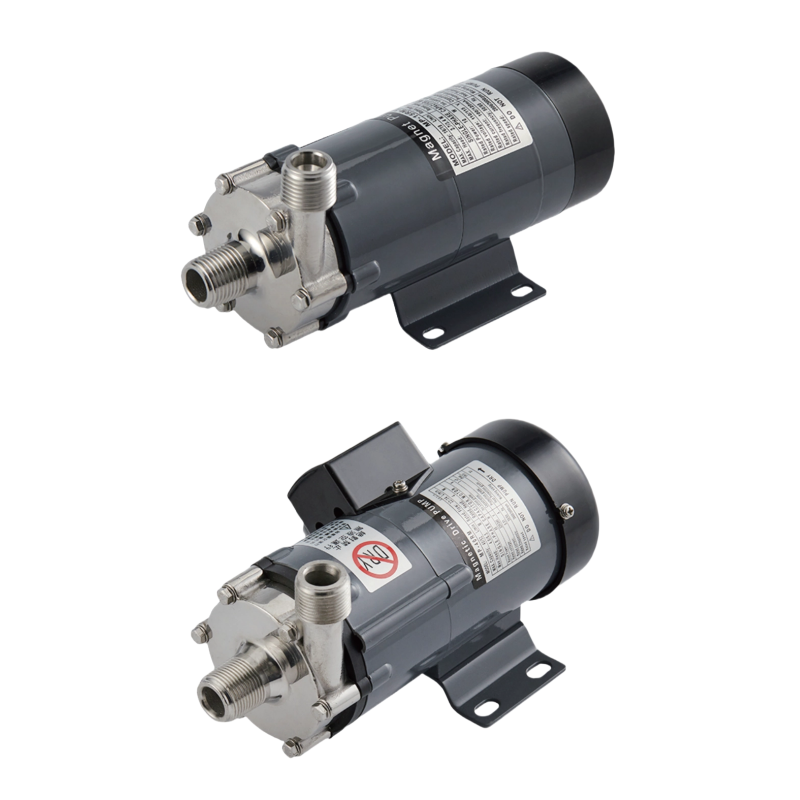
The technological features of a food grade pump factory include advanced sanitary design principles, stainless steel construction, and smooth interior surfaces that eliminate bacteria harboring areas. Modern food grade pump factory operations employ precision engineering to create seamless welds and eliminate dead zones where pathogens could accumulate. The pumps feature quick-disconnect couplings and removable components for easy cleaning and sterilization.
Applications for equipment from a food grade pump factory span multiple sectors including dairy processing, beverage production, pharmaceutical manufacturing, and cosmetic production. These pumps efficiently transfer viscous and non-viscous liquids while adhering to strict hygiene protocols. The food grade pump factory ensures that every component contacting the product meets food-safety requirements, making these pumps indispensable for facilities prioritizing consumer health and regulatory compliance. Investment in quality pumps from a reputable food grade pump factory guarantees reliable performance and product safety throughout operations.

 EN