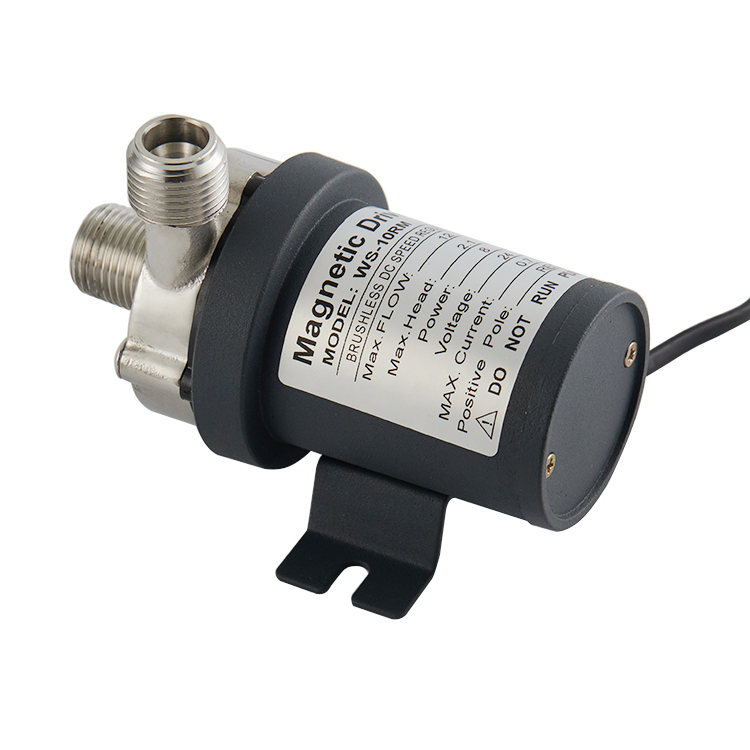
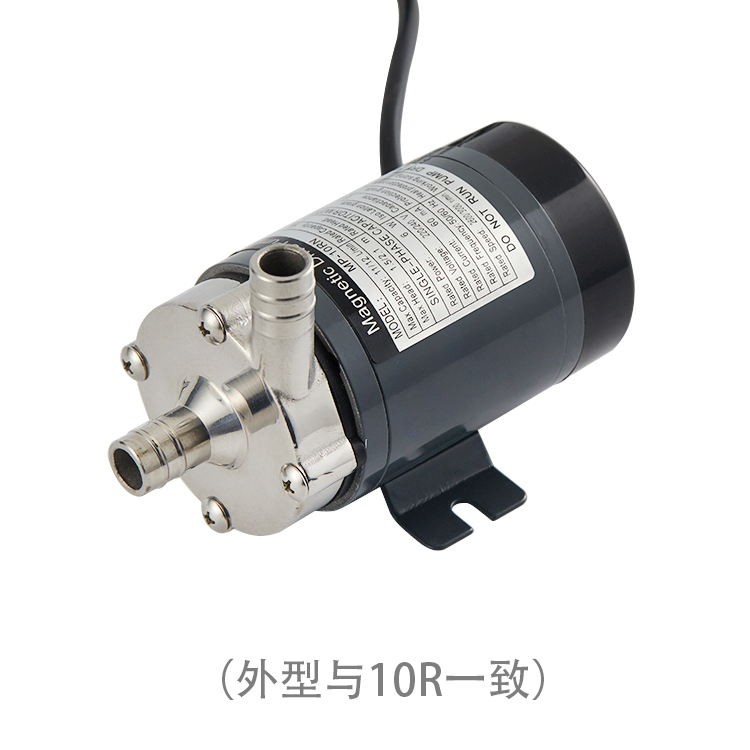
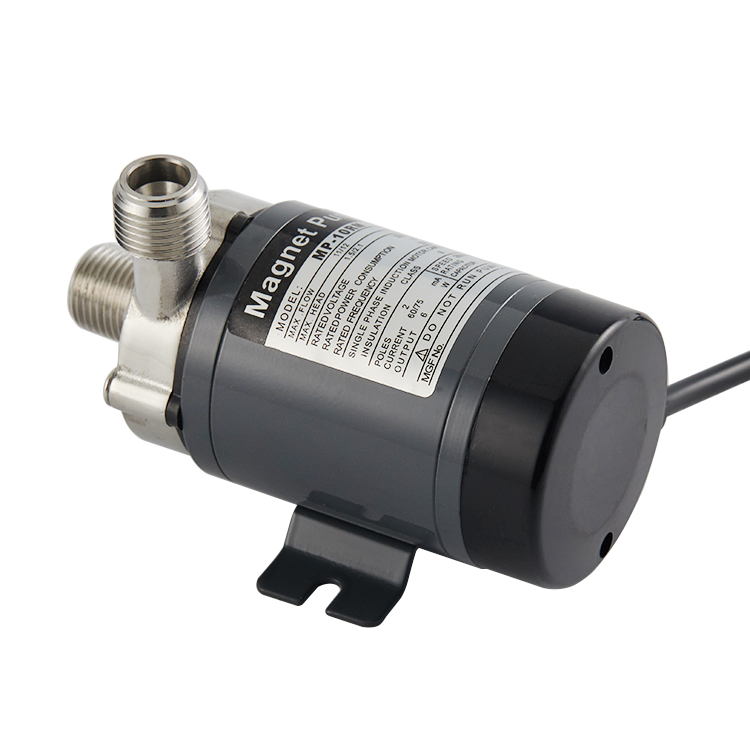
bomba para alimentos con velocidad variable
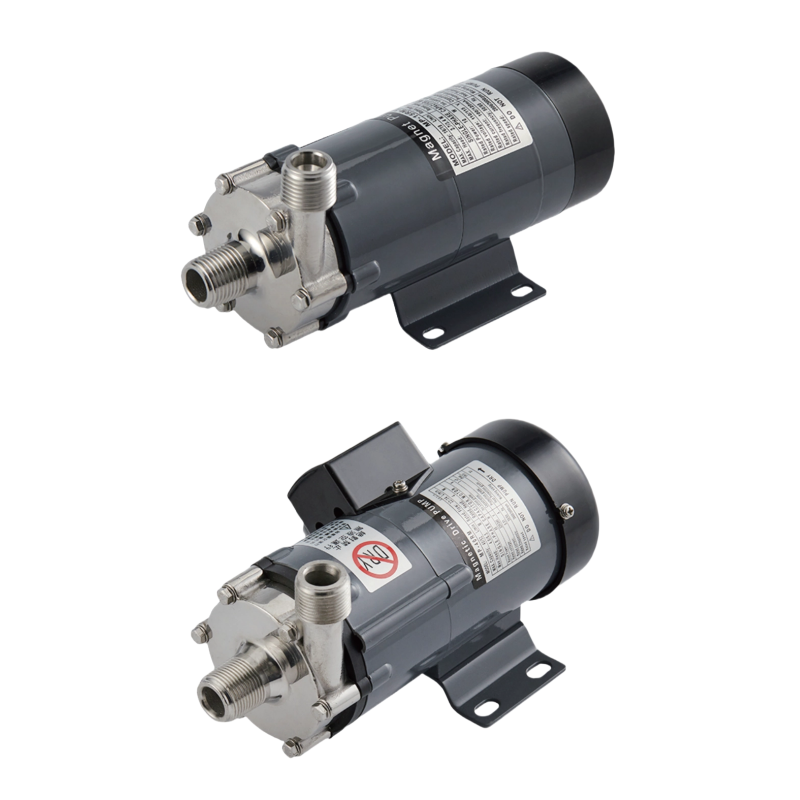
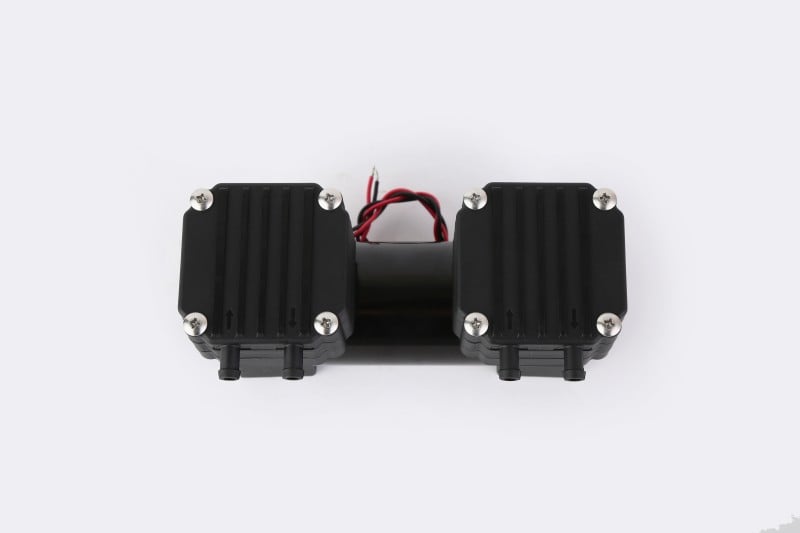
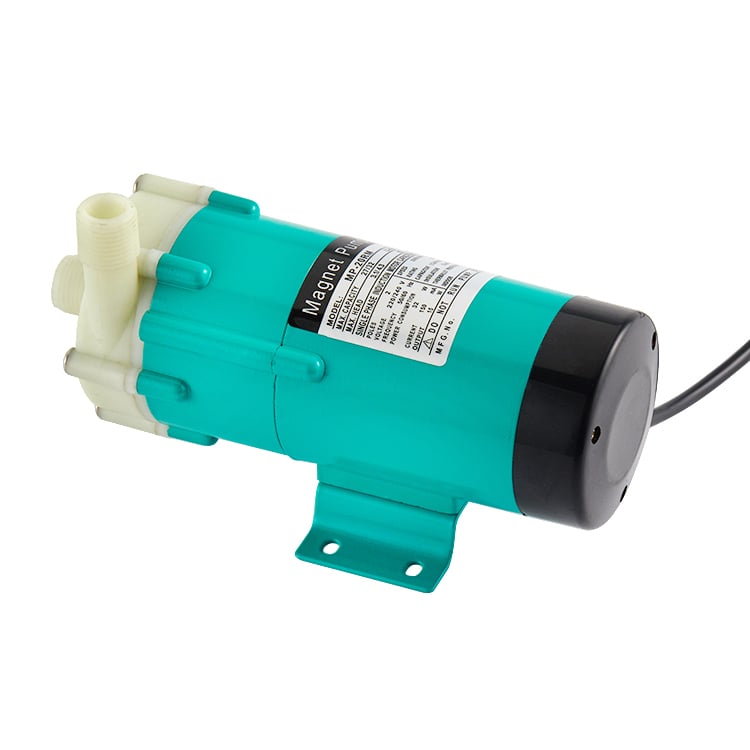
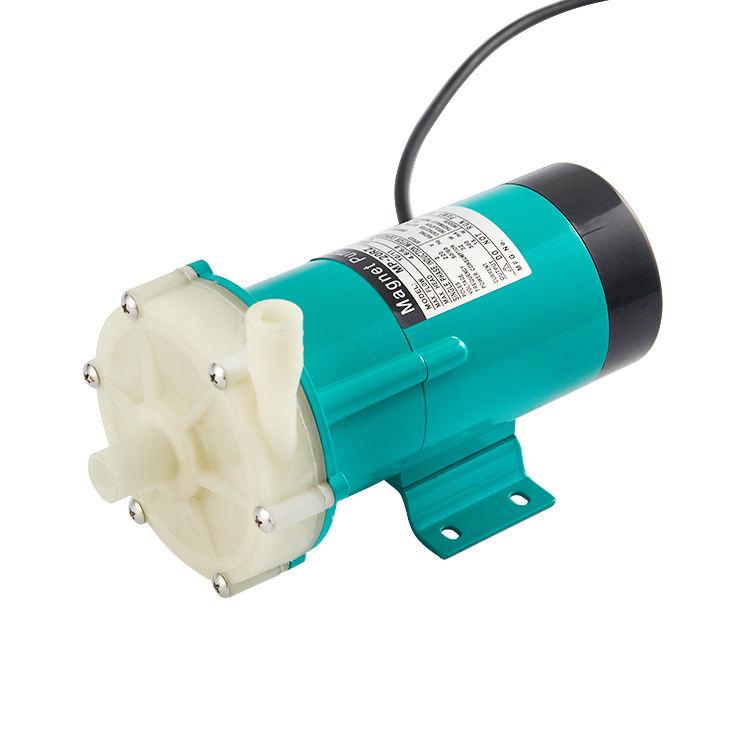
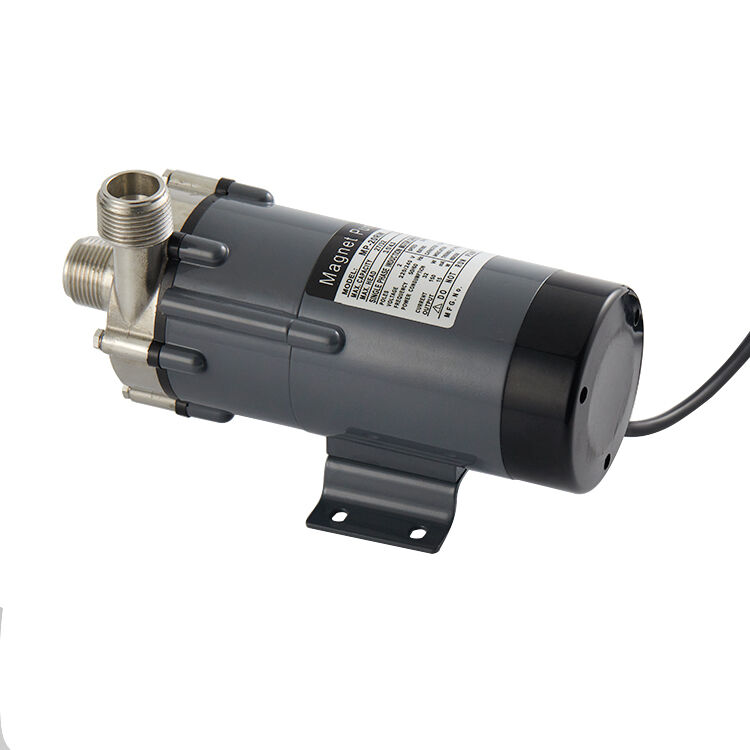
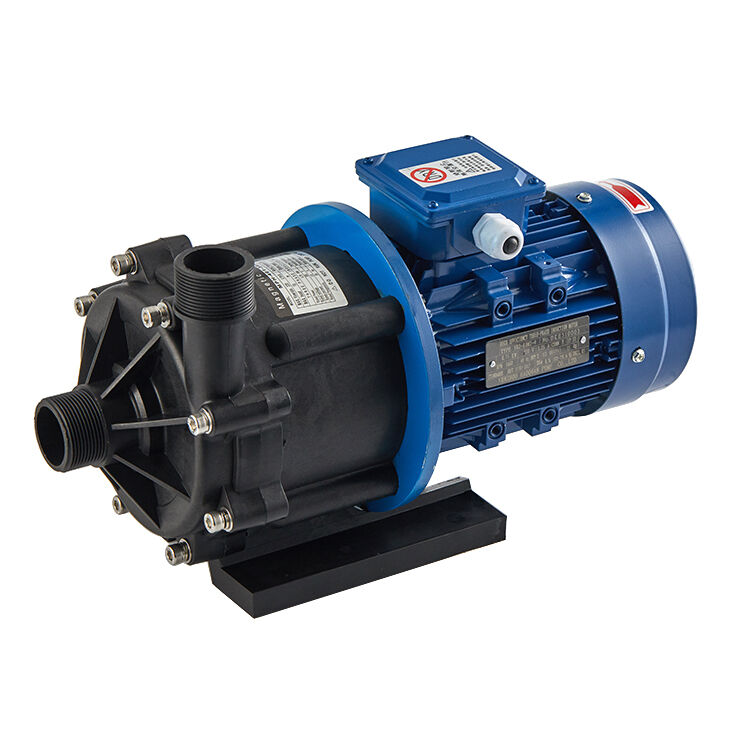
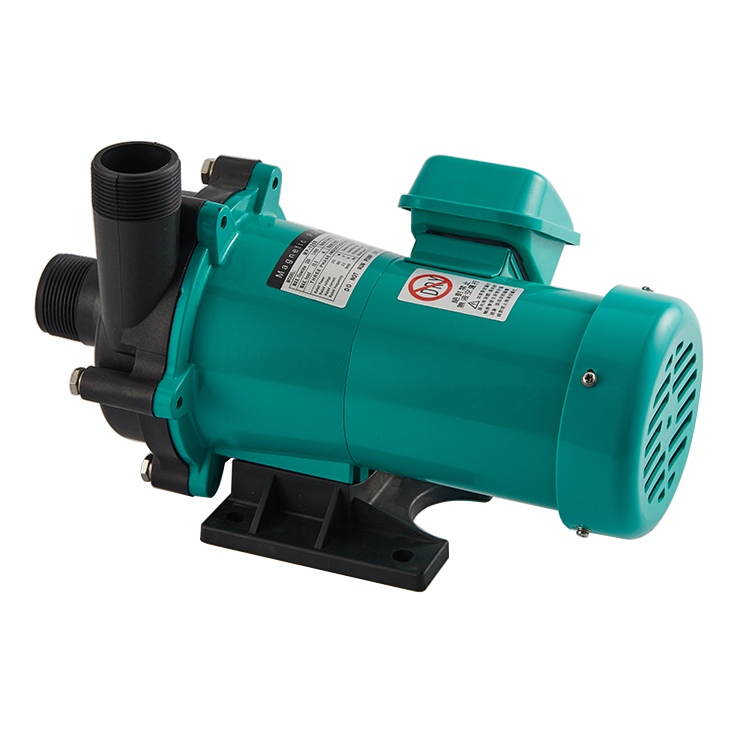
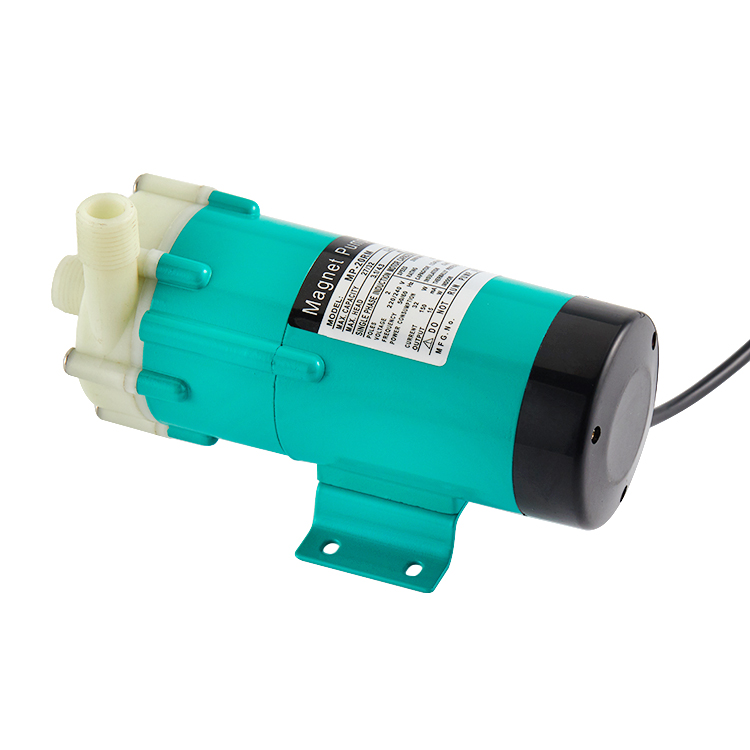
Una bomba de grado alimentario con velocidad variable representa una solución moderna para industrias que requieren una transferencia precisa de fluidos y un rendimiento constante. Este equipo especializado combina ingeniería avanzada con materiales seguros para alimentos, cumpliendo así normas regulatorias rigurosas. La bomba de grado alimentario con velocidad variable funciona ajustando la velocidad del motor para controlar dinámicamente los caudales y los niveles de presión, lo que la hace ideal para aplicaciones donde la dosificación precisa es fundamental. Su función principal es transferir líquidos, productos viscosos e ingredientes sensibles sin contaminación ni degradación. Ya sea para manipular productos lácteos, bebidas, salsas o preparaciones farmacéuticas, este equipo mantiene la integridad del producto durante todo el proceso de transferencia. La característica de velocidad variable permite a los operadores optimizar el rendimiento según los requisitos específicos de cada aplicación, reduciendo el desperdicio y mejorando la eficiencia. Desde el punto de vista tecnológico, la bomba de grado alimentario con velocidad variable incorpora componentes de acero inoxidable, conexiones sanitarias y materiales no tóxicos en toda su construcción. El mecanismo de velocidad variable permite un ajuste continuo desde operaciones de baja hasta alta capacidad, adaptándose a diversos escenarios productivos. Sistemas de control avanzados posibilitan una monitorización precisa y la automatización, garantizando caudales de entrega constantes y minimizando la intervención humana. Estas bombas cuentan con diseños estancos que evitan la contaminación externa y facilitan protocolos exhaustivos de limpieza y esterilización, esenciales en entornos de procesamiento de alimentos.

 EN