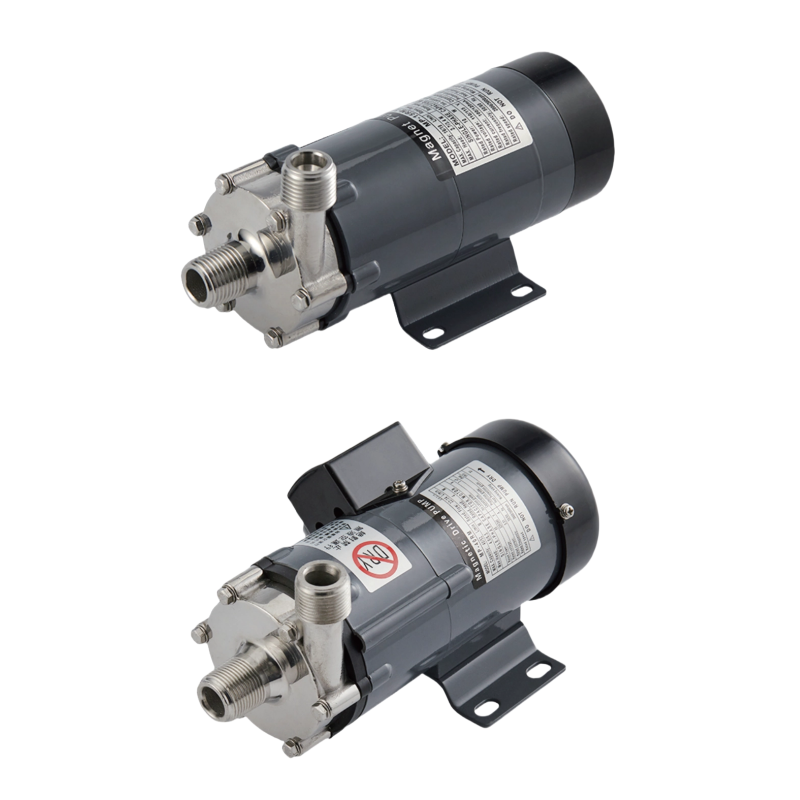
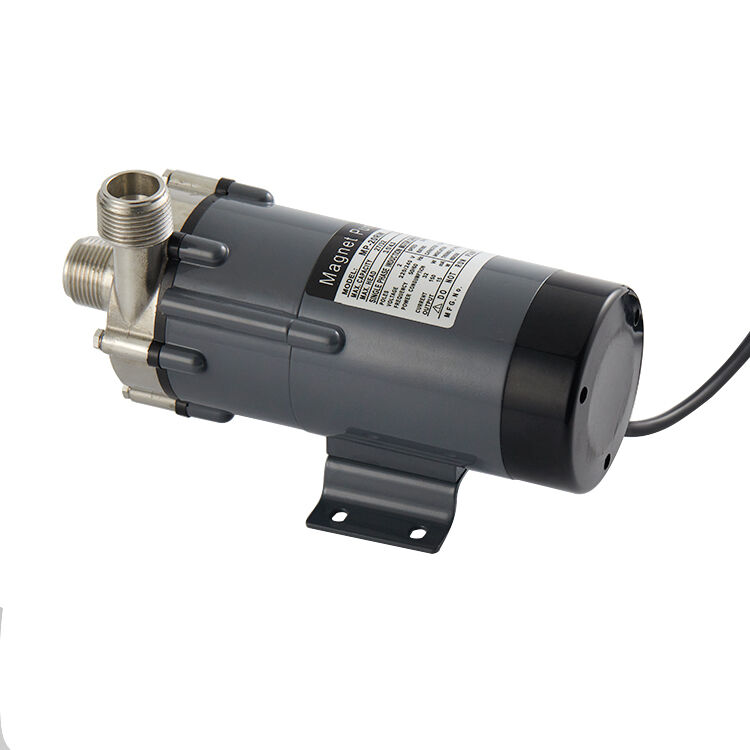
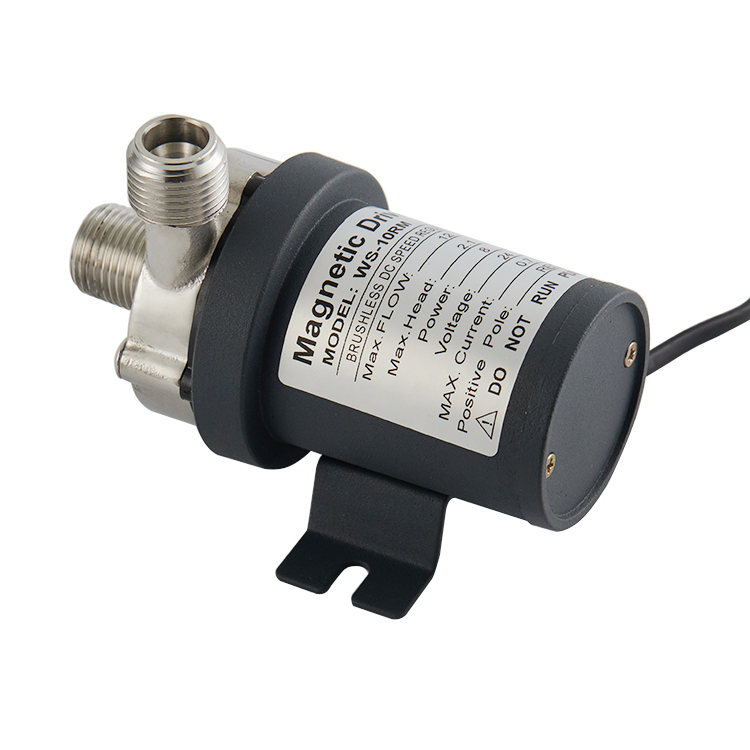
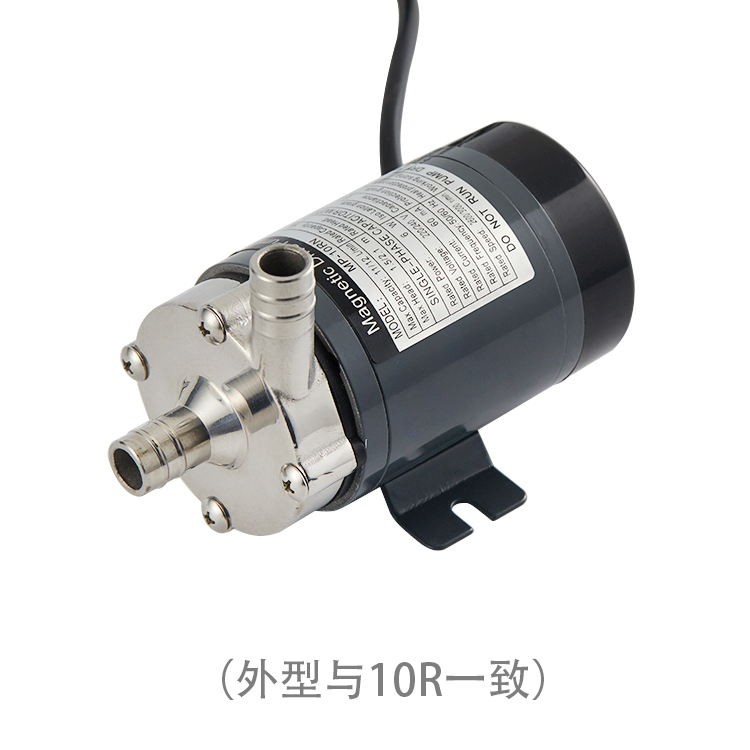
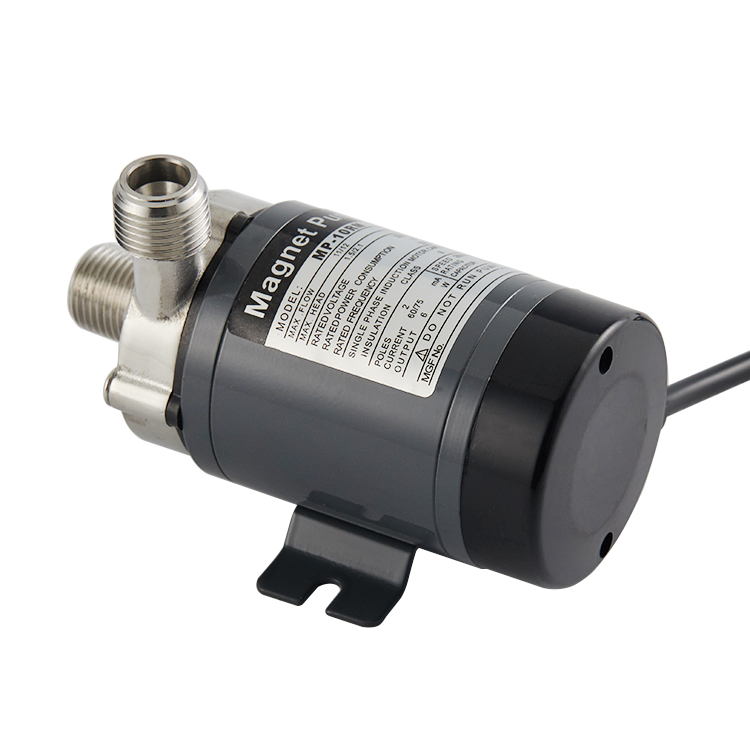
lebensmittelechte Pumpe mit stufenloser Drehzahlregelung
Eine pumpe fuer lebensmittelqualitaet mit variabler drehzahl stellt eine moderne loesung fuer industrien dar, die eine praezise fluessigkeitsfoerderung und konstante leistung erfordern. Diese spezialisierte ausruestung vereint fortschrittliches engineering mit lebensmittelsicheren materialien, um strenge regulatorische standards zu erfuellen. Die pumpe fuer lebensmittelqualitaet mit variabler drehzahl arbeitet durch anpassung der motordrehzahl, um foerdermengen und druckniveaus dynamisch zu steuern, was sie ideal fuer anwendungen macht, bei denen praezises dosieren von entscheidender bedeutung ist. Die hauptfunktion einer pumpe fuer lebensmittelqualitaet mit variabler drehzahl besteht darin, fluessigkeiten, viskose produkte und empfindliche zutaten ohne kontamination oder qualitaetsverlust zu foerdern. Ob milchprodukte, getraenke, saucen oder pharmazeutische praeparate verarbeitet werden – diese ausruestung bewahrt die produktintegritaet waehrend des gesamten foerderprozesses. Die funktion mit variabler drehzahl ermoeglicht es bedienern, die leistung an die jeweiligen anforderungen der anwendung anzupassen, wodurch abfaelle reduziert und die effizienz gesteigert werden. Technologisch gesehen integriert die pumpe fuer lebensmittelqualitaet mit variabler drehzahl edelstahlkomponenten, hygienische anschluesse sowie ungiftige materialien in ihrem gesamten aufbau. Der mechnismus mit variabler drehzahl erlaubt eine nahtlose einstellung von niedrigen bis hin zu hohen kapazitaetsbetrieben und passt sich so unterschiedlichen produktionsanforderungen an. Fortschrittliche steuerungssysteme ermoeglichen eine praezise ueberwachung und automatisierung, was konstante foerdermengen sicherstellt und den eingriff durch menschen minimiert. Diese pumpen verfuegen ueber dicht ausgefuehrte konstruktionen, die eine externe kontamination verhindern und gleichzeitig eine gruendliche reinigung sowie sterilisationsverfahren ermoeglichen, die in lebensmittelverarbeitenden umgebungen unverzichtbar sind.

 EN